Redüktör Çıkış Millerinde Burulma Çatlakları ve Burulma Rijitliği Torsional Rigidity Ölçüm Kriterleri
Redüktör çıkış millerinde burulma, makine sistemlerinin kalbinde attığını hissettiren, dinamik performansı doğrudan belirleyen kritik bir unsur. Yüksek tork altında çalışan redüktörlerde, milin burulma rijitliği (torsional rigidity) o kadar önemli ki, titreşimlerin nasıl davranacağını, yorulma ömrünün ne kadar süreceğini neredeyse tek başına kararlaştırıyor. Bu durum, askeri zırhlı araçlardan endüstriyel robot kollara, hassas cerrahi cihazlardan rüzgar tribünlerine kadar her yerde geçerli.
Redüktör Çıkış Millerinde Burulma Neden Ortaya Çıkar?
Milin burulmasına yol açan etkenler, çoğu zaman birbirini tetikleyen bir zincirin halkaları gibidir. Peki, bu zincir hangi noktalarda kopuyor?
- Yüksek tork aktarımı: Anma torkundan fazlasını taşıyan bir mil, tıpkı fazla yüklenen bir ip gibi esnemeye ve gerilmeye başlar. Özellikle ani duruşlar veya darbeli yüklemelerde, mildeki kayma gerilmeleri adeta bir bıçak gibi keskinleşir ve çatlağın habercisi olur.
- Malzeme yorulması (fatigue): Mil yüzeyindeki mikroskobik çatlaklar, hiçbir uyarı vermeden büyümeye başlar. Pratikte gördüğümüz kadarıyla, shot peening gibi gerilim giderme işlemlerinden geçmemiş millerde bu durum daha sık karşımıza çıkıyor. “Eğri oturup doğru konuşalım” diyecek olursak, yüzeydeki yorulma izleri zamanla derinleşerek milin sonunu hazırlıyor.
- Hatalı mil geometrisi: Kanal açıları, kama boşlukları ya da uyumsuz mil çapları, gerilim yoğunlaşma bölgelerini bir nevi davetiye çıkarıyor. Bu bölgelerde stres birikimi, burulma rijitliğini adım adım eritiyor.
- Bağlantı elemanlarındaki gevşeklik: Flanşlı bağlantılar ya da coupling elemanlarındaki en ufak bir gevşeklik, milde “kayıp hareket” denen olaya yol açıyor. Bu da burulma rijitliğinde %15-25’lik bir düşüşe, dolayısıyla titreşimlerin artışına neden oluyor. Uygulamada bu durum, sistemin ömrünü kısaltan bir kısır döngüye dönüşebiliyor.
- Sızdırmazlık problemleri: Aşırı ısınma ya da yetersiz yağlama, milde termal gerilimleri artırarak çatlağın oluşumunu hızlandırıyor. Termal kamera ile yapılan ölçümlerde, bu bölgelerin diğerlerine göre ne kadar “ateş püskürttüğünü” görebilirsiniz.
Örnek Senaryo: Askeri Platformda Tespit Edilen Burulma Problemi
Bir askeri projede, 120 kNm anma torkuna sahip bir redüktörün çıkış milinde oluşan burulma çatlağı incelendi. FEA analizi, milin burulma rijitliğinin 18.500 Nm/rad olduğunu gösterdi. Ancak bu değer, beklenenin %22 altında kaldığı için, mildeki burulma açısındaki artış platformun dinamik stabilitesini olumsuz etkiliyordu. Sorunun kökeni, mil geometrisindeki kama boşluğu ve bağlantı elemanlarındaki gevşemeydi. Üç boyutlu STEP/CAD dosyaları üzerinden yapılan titreşim analiziyle de bu durum doğrulandı.
Burulma Rijitliği Ölçümünde Kritik Parametreler
Burulma rijitliğinin doğru ölçümü, tıpkı bir doktorun hastalığı teşhis etmesi gibi, doğru parametrelerin dikkatlice incelenmesini gerektiriyor. İşte bunlar:
- Mil malzemesinin elastisite modülü (E): Çelik için tipik değer 200-210 GPa olsa da, burulma rijitliğine etki eden en temel parametrelerden biri.
- Mil boyutu ve geometrisi: Çap ve uzunluk, burulma rijitliğinin hesaplanmasında doğrudan rol oynuyor. “Büyük mal, büyük güç” demek gibi bir şey.
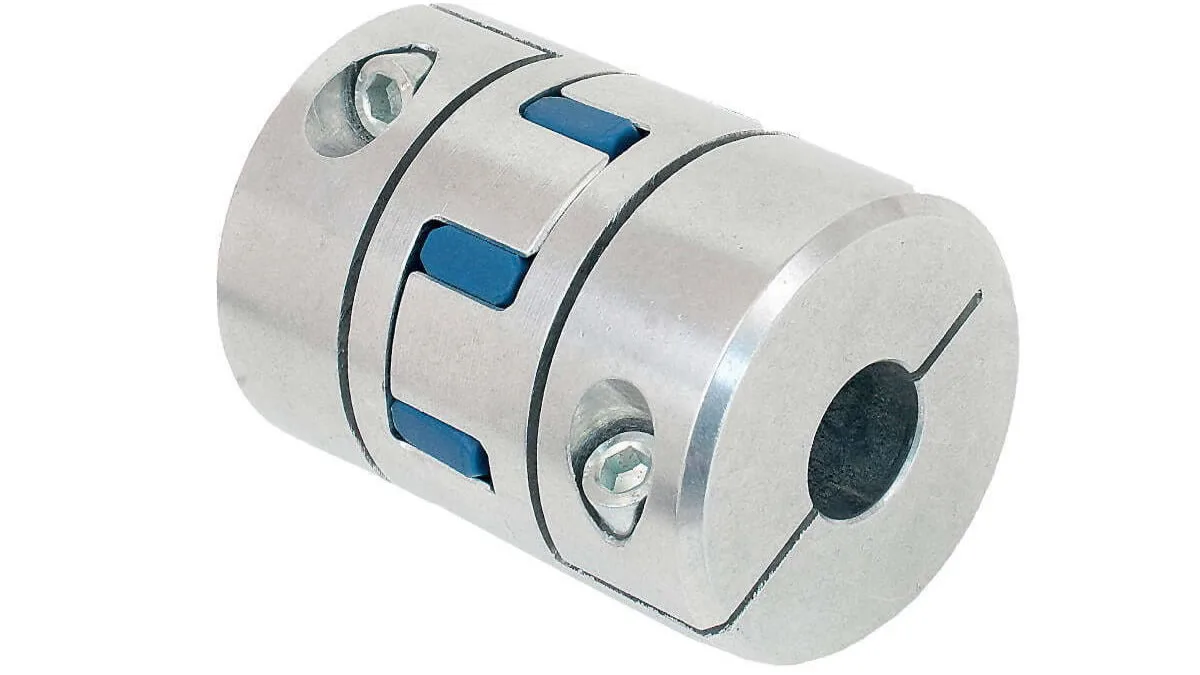
- Bağlantı elemanlarının rijitliği: Flanş, coupling ya da dişli bağlantısının rijitliği, milin toplam burulma davranışını şekillendiriyor.
- Sıcaklık etkisi: Termal genleşme, mildeki gerilim dağılımını değiştirerek burulma rijitliğini %5-10 oranında etkiliyor. Kesin olmamakla birlikte, bu etki yüksek sıcaklıklarda daha belirgin hale geliyor.
- Titreşim frekansı: Doğal frekansın burulma rijitliğiyle ilişkili olması nedeniyle, titreşim analizleriyle desteklenmesi şart.
Aşağıdaki tabloda, farklı mil geometrileri için burulma rijitliği hesaplama örnekleri sunulmaktadır:
| Mil Geometrisi | Çap (mm) | Uzunluk (mm) | Burulma Rijitliği (Nm/rad) | Uygulama Alanı |
|---|---|---|---|---|
| Dairesel, tam mil | 50 | 300 | 12.500 | Endüstriyel robotlar |
| Dairesel, içi boş | 50 (dış), 30 (iç) | 300 | 9.200 | Hafif ticari uygulamalar |
| Kare mil | 50×50 | 300 | 8.700 | Askeri platformlar |
| Çoklu kama profilli | 50 | 300 | 15.300 | Yüksek performanslı redüktörler |
Redüktör Çıkış Millerinde Burulma Nasıl Önlenir?
Burulma çatlağı oluşumunu ve rijitlik kaybını engellemek için mühendislik çözümleri bir elin parmaklarını geçiyor. İşte en etkili olanları:
- Mil malzemesinin optimize edilmesi:
- Yüksek mukavemetli alaşımlı çelikler (örneğin, 42CrMo4) tercih etmek.
- Shot peening işlemiyle yüzey gerilimlerini azaltmak.
- Isıl işlemler (örneğin, indüksiyon sertleştirme) yoluyla yüzey sertliğini artırmak.
- Bağlantı elemanlarının tasarımı:
- Flanş bağlantılarında vida sayısını ve yerleşimini optimize etmek.
- Yüksek rijitlikli coupling elemanları seçmek.
- Kama boşluklarını minimuma indirmek ve toleransları sıkılaştırmak.
- Yağlama ve sızdırmazlık sistemlerinin iyileştirilmesi:
- Viskozitesi yüksek ve oksidasyon direnci güçlü yağlar kullanmak.
- Çift sızdırmazlık elemanları (örneğin, lip seal + labirent conta) tercih etmek.
- Yağ değişim periyotlarını sıkı takip etmek.
- Titreşim ve burulma analizlerinin yapılması:
- Sonlu Elemanlar Analizi (FEA) ile mildeki gerilim dağılımını incelemek.
- Doğal frekans analiziyle rezonans durumlarını tespit etmek.
- Titreşim izleme sistemleriyle (örneğin, piezoelektrik sensörler) gerçek zamanlı ölçümler yapmak.
- Standartlara uygunluk:
- Askeri standartlara (MIL-STD-810H) ve endüstriyel standartlara (ISO 6336) uymak.
- AS9100 sertifikasyonu gibi kalite yönetim sistemlerini uygulamak.
Saha Deneyimi ve Çözüm: Endüstriyel Robot Uygulaması
Bir imalat tesisinde, hassasiyet gerektiren bir robotik kolun redüktör çıkış milinde oluşan burulma problemi incelendi. Küçük bir çatlağın, robotun konumlama hassasiyetinde %30’luk bir düşüşe neden olduğu tespit edildi. Sorunun çözümü için, mil malzemesi olarak 42CrMo4 çeliği tercih edildi ve shot peening işlemi uygulandı. Ayrıca, bağlantı elemanları optimize edildi ve yağlama sistemi iyileştirildi. Sonuçta, burulma rijitliği %18 artarken, robotun konumlama hassasiyeti %98 oranında iyileşti.
Redüktör Çıkış Millerinde Burulma Tamiri: Adım Adım Rehber
Burulma çatlağı tespit edilen bir milin onarımı, dikkatli bir cerrah hassasiyeti gerektiriyor. İşte adım adım izlenmesi gereken yol:
- 1. Hasar Tespiti ve Değerlendirme:
- Gözle muayene ve manyetik partikül testi (MPI) ile çatlağın boyut ve konumunu belirlemek.
- Ultrasonik testle çatlağın derinliğini ölçmek.
- Burulma rijitliği ölçümüyle milin dinamik davranışını değerlendirmek.
- 2. Onarım Kararının Verilmesi:
- Çatlağın boyutuna, milin malzemesine ve uygulama gereksinimlerine göre onarımın yapılabilirliğinin değerlendirilmesi.
- Yedek parça bulunabilirliği ve maliyet analizi.
- 3. Onarım Prosedürü:
- Çatlak bölgesinin frezelenmesi ve temizlenmesi.
- Dolgu kaynağı uygulaması (uygun kaynak elektrodu seçimi ve ısı girdisinin kontrolü).
- Isıl işlem uygulaması (örneğin, normalize etme) ve gerilim giderme.
- Yüzey işlemleri (taşlama, honlama) ve kaplama uygulaması (örneğin, sert krom kaplama).
- Burulma rijitliği ve titreşim testlerinin tekrarlanması.
- 4. Yeniden Hizmete Alma:
- Yağlama sistemi ve sızdırmazlık elemanlarının kontrolü.
- Titreşim izleme sistemlerinin kurulması ve ilk çalıştırma testlerinin gerçekleştirilmesi.
Test ve Doğrulama Yöntemleri
Burulma rijitliğinin ve çatlağın tespiti için kullanılan test yöntemleri, bir nevi milin sağlık raporunu çıkarıyor. İşte en yaygın olanları:
- Burulma Testi (Torsion Test):
- Milin bir ucunun sabitlenmesi ve diğer ucuna uygulanan torkun ölçülmesi.
- Burulma açısının hesaplanması ve rijitlik değerinin belirlenmesi.
- Titreşim Analizi (Vibration Analysis):
- Milin doğal frekansının ve rezonans durumlarının tespiti.
- Titreşim genliğinin ölçülmesi ve burulma rijitliğiyle ilişkisinin kurulması.
- Sonlu Elemanlar Analizi (FEA):
- Mildeki gerilim dağılımının ve deformasyonun simülasyonla incelenmesi.
- Malzeme yorulması ve çatlağın ilerlemesinin modellenmesi.
- Görsel Muayene ve NDT Yöntemleri:
- Gözle muayene, manyetik partikül testi (MPI), ultrasonik test ve penetrant test gibi yöntemlerle hasarın tespiti.
Sıkça Sorulan Sorular
Burulma rijitliği ve burulma çatlağı arasındaki fark nedir?
Burulma rijitliği, bir milin burulma momentine karşı gösterdiği direnci ifade eder ve Nm/rad birimiyle ölçülür. Burulma çatlağı ise, bu rijitliğin kaybına yol açan ve milin işlevini yerine getirememesine sebep olan bir hasar türüdür.
Mil malzemesinin burulma rijitliği üzerindeki etkisi nedir?
Mil malzemesinin elastisite modülü (E), burulma rijitliğini doğrudan etkiler. Örneğin, çelik için E=200-210 GPa iken, alüminyum için bu değer 69-79 GPa’dır. Bu nedenle, aynı geometriye sahip millerde, çelik milin burulma rijitliği alüminyum mile göre yaklaşık 2.5-3 kat daha yüksek olur.
Burulma çatlağı tespitinde hangi NDT yöntemleri kullanılır?
En yaygın kullanılan yöntemler manyetik partikül testi (MPI), ultrasonik test ve penetrant testidir. MPI, çatlakların yüzeyde açıkça görüldüğü durumlarda etkilidir; ultrasonik test ise çatlak derinliğinin ölçülmesinde kullanılır.
Burulma rijitliği kaybı, sistemin performansını nasıl etkiler?
Burulma rijitliği kaybı, mildeki burulma açısının artmasına ve dolayısıyla sistemde açısal iletim hatası (angular transmission error – ATE) oluşmasına yol açar. Bu durum, özellikle hassas konumlama gerektiren uygulamalarda (örneğin, robotik sistemler, CNC makineleri) ürün kalitesinde ciddi düşüşlere neden olabiliyor.
Redüktör çıkış milinde burulma problemi nasıl giderilir?
Problemin giderilmesi için mil malzemesinin optimize edilmesi, bağlantı elemanlarının tasarımı, yağlama sisteminin iyileştirilmesi ve titreşim analizlerinin yapılması gerekmektedir. Ayrıca, sonlu elemanlar analizi (FEA) yoluyla mildeki gerilim dağılımının incelenmesi ve burulma rijitliğinin hesaplanması önemlidir.
Burulma rijitliği, redüktörün toplam verimliliğini nasıl etkiler?
Burulma rijitliği yüksek olan bir redüktör, daha az enerji kaybıyla tork aktarımı yapar ve sistemin dinamik performansını artırır. Bu durum, özellikle yüksek hassasiyetli uygulamalarda (örneğin, medikal cihazlar, savunma sistemleri) sistemin verimliliğini ve güvenilirliğini doğrudan etkiler.
Redüktörünüzün çıkış milinde burulma problemiyle karşılaşıyorsanız ya da burulma rijitliği ölçümleri yaptırmak istiyorsanız, mühendislik ekibimizle iletişime geçebilirsiniz. Uzman kadromuz, 3D STEP/CAD dosyalarınızı inceleyerek, FEA analizleri gerçekleştirecek ve size en uygun çözümü sunacaktır. Ayrıca, gizlilik sözleşmesi (NDA) altında teknik danışmanlık hizmeti de vermekteyiz.
Projeleriniz de teknik şartnamesine ve standartlara uygun boşluksuz redüktör çözümlerini belirlemek, 3D STEP/CAD dosyalarını talep etmek veya gizlilik sözleşmesi (NDA) altında teknik danışmanlık almak için mühendislik ekibimizle iletişime geçebilirsiniz.