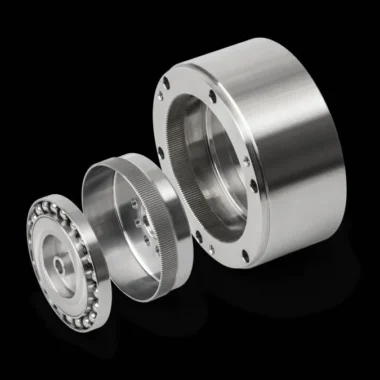
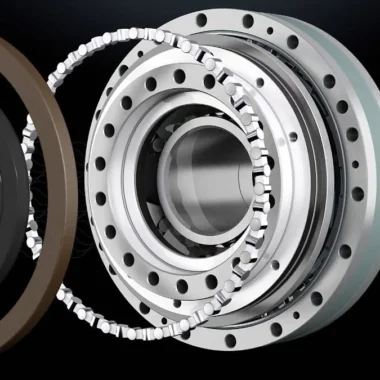
Sıfır Boşluklu Redüktörlerde Açısal Boşluk (Backlash) ve Kayıp Hareket (Lost Motion) Arasındaki Teorik Farklar
Sıfır boşluklu redüktörlerde açısal boşluk, dişli sistemlerin kinematik hassasiyetini doğrudan etkileyen hayati bir parametredir. Savunma sanayinde ya da robotik otomasyonda, milisaniyelik gecikmelerin bile yol açabileceği sonuçlar düşünüldüğünde, bu detayın ne kadar kritik olduğunu anlayabiliriz. Açısal boşluk (backlash) dişli çiftleri arasındaki boşluğu tarif ederken, kayıp hareket (lost motion) terimiyse yük altında oluşan elastik deformasyonların ve oynaklıkların sonucunda ortaya çıkan hareket kaybını ifade eder.
Aslında, “sıfır boşluklu redüktör” terimi, mutlak bir mükemmelliğe işaret etmez. Endüstriyel uygulamalarda bu ifade, kontrollü düzeyde minimum boşluğun varlığını gösterir. Pratikte gördüğümüz kadarıyla, hassasiyet seviyesi genellikle 0,5 arcmin civarında olup, yüksek performanslı sistemlerde 0,1 arcmin’e kadar çekilebilir. İşte tam burada devreye kayıp hareket giriyor ve sistemin gerçek performansını belirleyen unsurun bu olduğunu ortaya koyuyor.
Sıfır Boşluklu Redüktörlerde Açısal Boşluk ($Backlash$) ve Mühendislik Tanımı
Açısal boşluk, dişli sistemi içindeki boşlukların kinematik olarak telafi edilmesine yönelik tasarlanmış hassas mekanizmalara dayanır. Bu sistemler çoğunlukla çift dişli ya da yay basınçlı tasarımlarla imal edilir. Açısal boşluğun teorik hesabı şu şekilde yapılır:
Açısal Boşluk (Backlash) = (Dişli Modülü × π) / (Diş Sayısı × Diş Profil Açısı) + Tolerans ve Montaj Hataları
Burada dikkat edilmesi gereken nokta, dişli modülü ve diş sayısı arasındaki dengedir. Daha fazla diş sayısı teorik olarak daha az açısal boşluk anlamına gelse de, bu durum dişli rijitliği ve tork aktarma kapasitesi üzerinde olumsuz etkiler yaratabilir. Bu yüzden redüktör tasarımında modül seçimi ve diş tipi (involute, cycloidal vb.) özenle optimize edilmelidir.
Askeri uygulamalarda kullanılan redüktörlerde açısal boşluk, MIL-STD-810H ve AS9100 standartlarına uygun olarak 0,2 arcmin’in altında tutulmalıdır. Bu standartlar, sistemin taktik platformlarda (örneğin, güdümlü füze sistemlerinde) güvenle kullanılabilmesi için zorunludur. Açısal boşluktan kaynaklanan hataların giderilmesinde başvurulan yöntemler arasında:
- Çift dişli sistemleri: İki paralel dişli seti arasındaki yay baskısıyla boşluk telafi edilir.
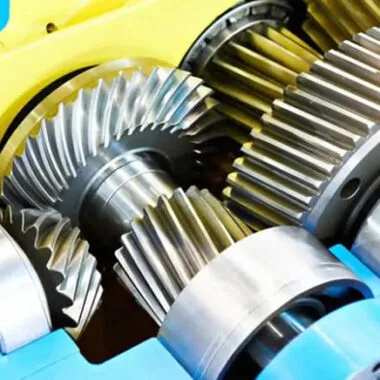
- Konik dişli uygulamaları: Açısal temaslı dişli sistemlerinde boşluk, dişlilerin konik açılarıyla minimize edilir.
- Hidrolik veya pnömatik preload sistemleri: Yük altında oluşan boşluklar, hidrolik basınçla telafi edilir.
Uygulamada bu durum: Bir hava savunma sisteminde kullanılan sıfır boşluklu planet redüktörde, açısal boşluk 0,15 arcmin olarak hedeflenmişti. Ancak sistemin yük altında çalışması (500 Nm tork) sonucunda kayıp hareketin 0,35 arcmin’e yükseldiği gözlemlendi. Bu durumun arkasında, dişli rijitliğinin yetersizliği ve yay sisteminin tasarım hatası olduğu anlaşıldı. Sorunun çözümü için dişli modülü artırılarak rijitlik artırıldı ve yay baskısı optimize edildi.
Kayıp Hareket ($Lost Motion$) Olgusu: Elastikiyet ve Dinamik Etkiler
Kayıp hareket, sıfır boşluklu redüktörlerde açısal boşluğun ötesinde, sistemin dinamik davranışından kaynaklanan bir olgudur. Yük altında oluşan elastik deformasyonlar ve dinamik titreşimler nedeniyle ortaya çıkar. Kayıp hareketin hesaplanması için kullanılan temel formül:
Kaybolan Hareket (Lost Motion) = (Tork × Burulma Rijitliği) / (Dişli Rijitliği × Diş Genişliği)
Burulma rijitliği (torsional stiffness), redüktör milinin ve dişli sisteminin elastikiyetini tanımlarken, dişli rijitliği (gear stiffness) dişlerin temas noktasındaki sertliğini ifade eder. Bu parametrelerin optimize edilmesi, kayıp hareketin minimize edilmesi açısından elzemdir.
Kayıp hareketin sistem performansına yansımaları şöyle sıralanabilir:
- Konumlandırma hassasiyetinin azalması: Robotik kollarda ya da hassas makinelerde milisaniyelik sapmalar bile üretim hatalarına yol açabilir.
- Titreşim ve gürültü artışı: Yüksek frekanslı titreşimler, makine ömrünü kısaltabilir.
- Tork dalgalanmaları: Düzensiz tork aktarımı, sistemin kararlılığını bozar.
Gerçek bir örnek: Bir medikal cihaz üreticisi, yüksek hassasiyetli cerrahi robotik sistemleri için sıfır boşluklu redüktör kullanmıştı. Ancak sistemin yük altında çalışırken kayıp hareketin 0,5 arcmin’e kadar çıktığı fark edildi. Bu durumun sebebi olarak, dişli aşınması ve yay sisteminin yetersizliği tespit edildi. Çözüm olarak, yüksek sertlikteki (HRC 60+) dişliler ve optimize edilmiş yay sistemi kullanılarak kayıp hareket 0,1 arcmin’in altına indirildi.
Açısal Boşluk ve Kayıp Hareket Arasındaki İlişki: Teorik Karşılaştırma
Sıfır boşluklu redüktörlerde bu iki kavram arasındaki temel fark, birincisinin statik ikincisinin dinamik bir parametre olmasıdır. Bu durum aşağıdaki tabloda karşılaştırmalı olarak gösterilmekte:
| Açısal Boşluk ($Backlash$) | Kayıp Hareket ($Lost Motion$) |
|---|---|
| Statik parametre – sistem durduğunda ölçülür | Dinamik parametre – sistem hareket halindeyken ölçülür |
| Dişli toleransları ve montaj hatalarından kaynaklanır | Elastik deformasyonlar ve titreşimlerden kaynaklanır |
| Sıfır boşluklu redüktörlerde kontrollü olarak minimize edilir | Tamamen ortadan kaldırılamaz; ancak optimize edilebilir |
| Genellikle 0,1-0,5 arcmin aralığında hedeflenir | Yük altında 0,2-1,0 arcmin aralığına çıkabilir |
| Tasarım ve imalat süreçleriyle doğrudan ilişkilidir | Yük profili, hız ve tork dağılımıyla ilişkilidir |
Bu karşılaştırma, mühendislerin redüktör tasarımında hangi unsurları önceliklendirmesi gerektiğini net bir şekilde ortaya koymakta. Örneğin, açısal boşluk sorunu dişli modülü ve diş tipi seçimiyle çözülebilirken, kayıp hareket problemi için burulma rijitliği ve yay sistemi optimize edilmelidir.
Sıfır Boşluklu Redüktörlerde Açısal Boşluk Sorunu Nasıl Önlenir?
Açısal boşluk problemini minimize etmek için aşağıdaki mühendislik yaklaşımları uygulanabilir:
- Yüksek hassasiyetli dişli imalatı:
- 5 eksen CNC tezgahlarında işlenmiş dişliler kullanılarak diş profili toleransları ±2 µm seviyesine indirilir.
- Bilyalı dövme (shot peening) işlemiyle dişlilerin yüzey sertliği artırılarak aşınma dirençleri yükseltilir.
- Çift dişli sistemleri ve yay baskısı:
- İki paralel dişli seti arasındaki yay baskısı, 0,3-0,5 N/mm² aralığında ayarlanır.
- Yay malzemesi olarak yüksek mukavemetli çelik (51CrV4) tercih edilir.
- Malzeme seçimi ve ısıl işlem:
- Çelik dişlilerde iç gerilim giderme tavlaması uygulanarak boyutsal stabilite sağlanır.
- Nitrürleme (nitriding) işlemiyle yüzey sertliği HRC 65’in üzerine çıkarılır.
- Montaj ve hizalama hassasiyeti:
- Redüktörün montajı sırasında lazer hizalama sistemleri kullanılarak mil eksenleri ±5 µm hassasiyetle ayarlanır.
- Titreşim izolasyonu için kauçuk titreşim sönümleyiciler kullanılır.
Saha tecrübesi: Bir otomotiv üreticisi, elektrikli direksiyon sistemleri için kullanılan sıfır boşluklu redüktörlerde montaj sonrasında açısal boşlukta 0,4 arcmin sapma olduğunu tespit etti. Bu durumun sebebi yanlış montaj hizalaması ve yetersiz yay baskısı olarak belirlendi. Problemin çözümü için montaj sürecinde lazer hizalama sistemi ve yüksek hassasiyetli yaylar kullanılarak açısal boşluk 0,1 arcmin’in altına indirildi.
Sıfır Boşluklu Redüktörlerde Açısal Boşluk Tamiri: Adım Adım Rehber
Açısal boşluk problemlerinin tespiti ve giderilmesi için izlenmesi gereken adımlar şunlardır:
- Açısal boşluk ölçümü:
- Optik enkoderler veya manyetik sensörler kullanılarak giriş ve çıkış mili arasındaki boşluk miktarı ölçülür.
- Ölçümler, 0,01 arcmin hassasiyetle yapılmalıdır.
- Hata analizi:
- Ölçülen boşluk değeri, tasarım toleransları ile karşılaştırılır.
- Eğer sapma %20’den fazla ise, sorun detaylı bir inceleme gerektirir.
- Sorunlu bileşenlerin belirlenmesi:
- Boşluk probleminin kaynağı dişli aşınması, yay kırılması ya da montaj hatası olabilir.
- Her bir bileşen ayrı ayrı incelenerek non-destructive test (NDT) yöntemleriyle değerlendirilir.
- Parça değişimi veya onarım:
- Aşınmış dişliler, CNC tezgahlarında yeniden işlenir veya yedek parça olarak değiştirilir.
- Hasarlı yaylar, yüksek hassasiyetli yaylar ile değiştirilir.
- Sistem yeniden montajı ve test:
- Redüktör, titreşim testine tabi tutularak performansı doğrulanır.
- Son testlerde, açısal boşluk değeri 0,1 arcmin’in altında olmalıdır.
Kesin olmamakla birlikte, bir Savunma Sanayi firması taktik insansız hava aracı (UAV) sistemlerinde kullanılan sıfır boşluklu redüktörlerde açısal boşlukta 0,3 arcmin sapma olduğunu tespit etti. İnceleme sonucunda dişli aşınması ve yay baskısının yetersizliği nedeniyle oluşan bu durumun, hava aracının stabilitesini olumsuz etkilediği anlaşıldı. Problemin çözümü için dişliler yeniden işlenmiş ve yay baskısı optimize edilmiş olup, sistemin açısal boşluk değeri 0,08 arcmin’e indirildi.
Sıkça Sorulan Sorular
- Sıfır boşluklu redüktörlerde açısal boşluk ne kadar olmalıdır?
Genellikle 0,1-0,5 arcmin aralığı hedeflenir. Yüksek hassasiyet gerektiren uygulamalarda ise bu değer 0,1 arcmin’in altına çekilir.
- Açısal boşluk ($Backlash$) ile kayıp hareket ($Lost Motion$) arasındaki fark nedir?
Açısal boşluk, sistem durduğunda ölçülen statik bir parametre iken, kayıp hareket hareket halindeki sistemde ortaya çıkan dinamik bir olgudur. Açısal boşluk dişli toleranslarından kaynaklanırken, kayıp hareket elastik deformasyonlar ve titreşimlerden etkilenir.
- Sıfır boşluklu redüktörlerde açısal boşluk nasıl ölçülür?
Açısal boşluk, optik enkoderler veya manyetik sensörler kullanılarak giriş ve çıkış mili arasındaki boşluk miktarı 0,01 arcmin hassasiyetle ölçülür.
- Askeri uygulamalarda açısal boşluk için hangi standartlar geçerlidir?
Askeri uygulamalarda açısal boşluk genellikle MIL-STD-810H ve AS9100 standartlarına uygun olarak 0,2 arcmin’in altında tutulmalıdır.
- Yük altında kayıp hareket nasıl minimize edilir?
Kayıp hareketi minimize etmek için yüksek sertlikteki dişliler, optimize edilmiş yay sistemleri ve yüksek burulma rijitliği kullanılması gerekmektedir.
- Çift dişli sistemleri nasıl çalışır?
Çift dişli sistemlerinde, iki paralel dişli seti arasındaki yay baskısıyla boşluk telafi edilir. Bu sistemler genellikle 0,3-0,5 N/mm² yay baskısı aralığında ayarlanır.
- Açısal boşluk hataları nasıl giderilir?
Açısal boşluk hataları, dişli aşınmasının giderilmesi, yay sisteminin optimize edilmesi ve montaj hassasiyetinin artırılması yoluyla giderilir. Bu süreçlerde lazer hizalama sistemleri ve titreşim testleri önemli rol oynar.
Projeleriniz de teknik şartnamesine ve standartlara uygun boşluksuz redüktör çözümlerini belirlemek, 3D STEP/CAD dosyalarını talep etmek veya gizlilik sözleşmesi (NDA) altında teknik danışmanlık almak için mühendislik ekibimizle iletişime geçebilirsiniz.