Hassas Lazer Kesim Kafaları İçin Yüksek Doğruluklu Redüktör Seçimi ve Muadil Tablosu
Hassas Lazer Kesim Kafaları İçin doğru redüktörü seçmek, kesim kalitesini doğrudan belirleyen en önemli faktörlerden biridir. Fiber lazer teknolojisinin endüstride yaygınlaşmasıyla, kesim kafasının eksenel hareketlerinde milimetrenin binde biri seviyesindeki sapmalar bile parça kaybına yol açabilir. Özellikle 6 kW ve üzeri güçteki lazer kafalarında, yüksek ivmelenme ve yavaşlama sırasında oluşan atalet momenti, redüktörün burulma rijitliğini (torsional stiffness) ciddi şekilde zorlar. Bu noktada yalnızca dişli boşluğu (backlash) değil, aynı zamanda açısal iletim hatası (angular transmission error – ATE) ve tork dalgalanması (torque ripple) gibi dinamik parametreler de devreye girer.
Kesim Kafası Hareketlerinde Redüktör Kaynaklı Hataların Etkisi
Kesim kafasının Z ekseninde yaptığı yüksek frekanslı hareketler, nozul ile sac arasındaki mesafenin sabit kalmasını gerektirir. Kapasitif sensörler bu mesafeyi ölçer ancak redüktör kaynaklı mikro düzeydeki kayıp hareket (lost motion), sensörün algılama hızını aşarak nozul çarpmasına neden olabilir. Bu durum en çok köşe kesimlerinde ve delme işlemlerinde kendini gösterir. Deneyimli operatörler, kesim hızı ile nozul yüksekliği arasındaki ilişkinin bozulduğu durumlarda öncelikle mekanik tahrik elemanlarını kontrol eder. Redüktör seçiminde yalnızca anma torku (nominal torque) değil, acil durdurma torku (emergency stop torque) kapasitesi de güvenlik açısından belirleyici olmalıdır.
Sikloidal ve Planet Redüktörlerin Karşılaştırmalı Analizi
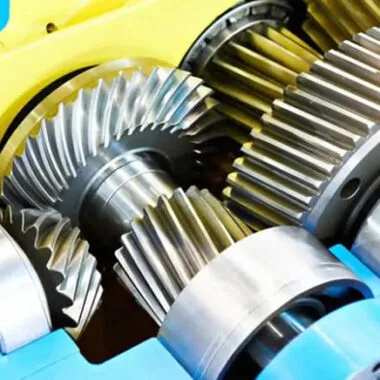
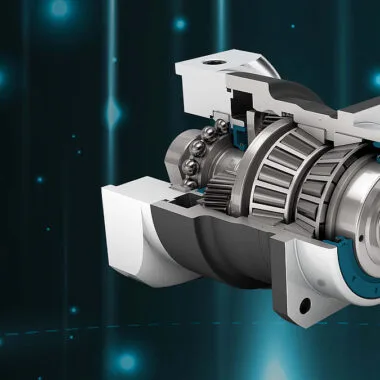
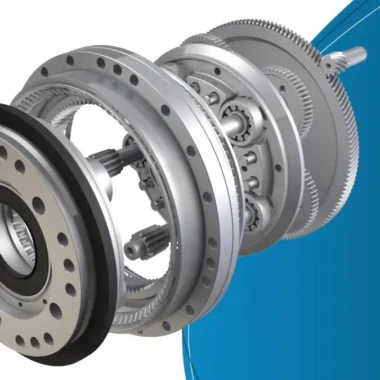
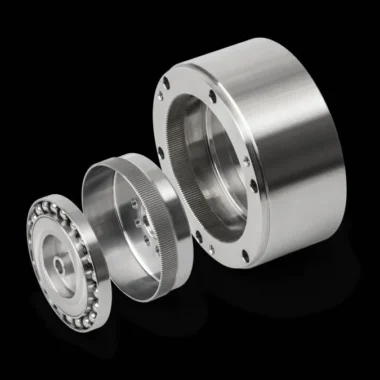
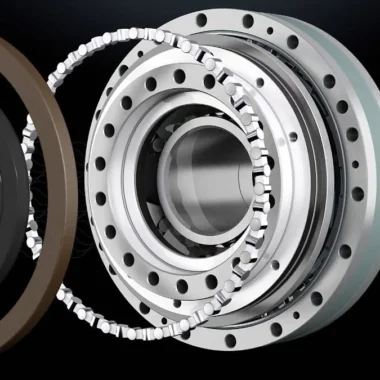
Yüksek doğruluklu redüktör denildiğinde akla ilk gelen çözüm, sikloidal dişli yapısına sahip redüktörlerdir. Bu redüktörler, planet dişlilere kıyasla daha yüksek bir devrilme momenti (tilting moment) kapasitesine sahiptir ve kompakt yapıları sayesinde kesim kafasının ağırlık merkezini olumsuz etkilemez. Ancak her sikloidal redüktör aynı performansı sunmaz. Dişli profillerinin taşlanma kalitesi, rulman ön yükü ve sızdırmazlık (sealing) elemanlarının sürtünme katsayısı, sistemin toplam verimini belirler. Kesim sırasında oluşan toz ve metal partikülleri, redüktörün iç aksamına sızarak aşındırıcı etki yaratır. Bu nedenle IP65 veya daha üstü koruma sınıfına sahip modeller, lazer kesim uygulamaları için öncelikli tercih olmalıdır.
Muadil Redüktör Seçiminde Teknik Kriterler ve Yerli Tedarik
Piyasada farklı markaların muadil redüktörleri arasında seçim yaparken yalnızca montaj ölçülerine bakmak yeterli değildir. İki farklı üreticinin aynı flanş ölçüsüne sahip redüktörleri, dinamik yük altında farklı elastik deformasyon davranışı gösterebilir. Bu durum, özellikle kesim kafasının hızlı pozisyonlama yaptığı anlarda salınım (overshoot) olarak karşımıza çıkar. Salınım, kesim çizgisinde dalgalanma olarak kendini gösterir ve kenar kalitesini bozar. Bu nedenle muadil ürün değerlendirmesinde burulma rijitliği eğrisi mutlaka karşılaştırılmalıdır. Bazı üreticiler bu veriyi katalogda Nm/arcmin cinsinden sunarken, bazıları yalnızca test raporlarında paylaşır. Teknik satın alma sürecinde bu dokümanların talep edilmesi, ileride yaşanacak uyumsuzlukların önüne geçer.
Hassas Lazer Kesim Kafaları İçin redüktör seçiminde dikkat edilmesi gereken bir diğer önemli parametre ise atalet momenti (inertia) uyumudur. Servo motorun rotor ataleti ile redüktörün giriş miline yansıyan yük ataleti arasındaki oran, kontrol döngüsünün kararlılığını belirler. İdeal oran 1:1 ile 1:4 arasında değişirken, lazer kesim kafalarında bu oran genellikle 1:2 civarında tutulur. Redüktörün iç dişli oranı büyüdükçe yansıyan atalet azalır ancak bu durumda da tork dalgalanması artabilir. Bu nedenle 10:1 ile 20:1 arasındaki redüksiyon oranları, kesim kafası uygulamaları için en uygun aralık olarak kabul edilir. Daha düşük oranlarda motor torku yetersiz kalırken, daha yüksek oranlarda ise hız kapasitesi düşer.
Örnek Senaryo: 12 kW fiber lazer kesim makinesi üreten bir firma, Z ekseninde yaşanan nozul çarpması şikayetleri üzerine teknik ekibiyle bir analiz başlattı. Yapılan ölçümlerde redüktör çıkış milindeki toplam boşluğun 0,15 derece olduğu tespit edildi. Bu değer, katalogda belirtilen 0,05 derecelik değerin oldukça üzerindeydi. Redüktör söküldüğünde, dişli yüzeylerinde yorulma kaynaklı pitting oluşumu gözlemlendi. Sorunun kaynağı, seçilen redüktörün acil durdurma anındaki darbe yükünü karşılayamamasıydı. Çözüm olarak, bilyalı dövme (shot peening) işlemi uygulanmış ve yüzey sertliği artırılmış dişlilere sahip bir sikloidal redüktör tercih edildi. Yeni sistemde nozul çarpması tamamen ortadan kalktı ve kesim hızında yüzde 15 artış sağlandı.
Redüktör Seçiminde Tedarik Zinciri ve Toplam Sahip Olma Maliyeti
Muadil tablosu oluştururken yalnızca teknik verileri değil, tedarik zinciri güvenliğini (supply chain security) de göz önünde bulundurmak gerekir. Özellikle Savunma Sanayi çözümleri ve havacılık projelerinde kullanılan lazer kesim makinelerinde, redüktörün yerlileştirme (localization) oranı kritik bir satın alma kriteridir. Bu bağlamda, yerli üretim kapasitesine sahip tedarikçiler, uzun vadede daha avantajlı bir konumda yer alır. Ayrıca yedek parça bulunabilirliği ve teknik destek hizmetinin hızı, toplam sahip olma maliyetini (total cost of ownership) doğrudan etkiler. Bir redüktörün arıza süresinin 48 saat içinde çözümlenmesi ile 2 hafta beklemesi arasındaki fark, üretim kaybı olarak işletmeye ciddi maliyetler yükler.
Hassas Lazer Kesim Kafaları İçin uygun redüktörü belirlerken aşağıdaki teknik özelliklerin karşılaştırmalı olarak değerlendirilmesi önerilir:
- Nominal tork değeri: Kesim kafasının ağırlığı ve ivmelenme profili dikkate alınarak hesaplanmalıdır.
- Tepe tork kapasitesi: Anlık yüksek yüklerde sistemin durabilirliği için en az nominal torkun 2,5 katı olmalıdır.
- Torsional rijitlik: Nm/arcmin cinsinden ifade edilen bu değer, yüksek olması durumunda daha iyi dinamik performans sunar.
- Maksimum giriş devri: Kesim hızının artırılmasına olanak tanıyan yüksek devirli motorlar için uygun olmalıdır.
- Çalışma sıcaklığı aralığı: Lazer kesim ortamındaki ısı yükü düşünülerek -10°C ile +90°C arasında stabil çalışma sağlanmalıdır.
Aşağıdaki tablo, piyasada yaygın olarak kullanılan iki farklı redüktör tipinin lazer kesim kafası uygulamalarındaki performans karşılaştırmasını göstermektedir. Değerler, aynı montaj ölçülerine sahip modeller üzerinden ortalama katalog verileri baz alınarak hazırlanmıştır.
| Parametre | Sikloidal Redüktör (Örn. Spinea Drivespin) | Planet Redüktör (Rakip Model) |
|---|---|---|
| Dişli boşluğu (backlash) | ≤ 0,5 arcmin | ≤ 3 arcmin |
| Açısal iletim hatası (ATE) | ≤ 1 arcmin | ≤ 4 arcmin |
| Burulma rijitliği | 180 Nm/arcmin | 120 Nm/arcmin |
| Devrilme momenti kapasitesi | Yüksek | Orta |
| Tork dalgalanması | Düşük | Orta |
| Ağırlık | Kompakt | Daha ağır |
| Koruma sınıfı | IP65 | IP54 |
| Beklenen ömür (L10) | 30.000 saat | 20.000 saat |
Tabloda görüldüğü üzere, sikloidal redüktörler özellikle dişli boşluğu ve açısal iletim hatası konusunda belirgin bir üstünlük sağlar. Bu durum, lazer kesim kafasının yüksek hızlı hareketlerinde daha hassas bir konum kontrolü anlamına gelir. Özellikle ince sac kesiminde ortaya çıkan çapak miktarı, redüktörün bu dinamik doğruluğu ile doğrudan ilişkilidir. Çapak oranındaki düşüş, sonraki proseslerdeki taşlama ve temizleme işlemlerine olan ihtiyacı azaltarak toplam üretim süresini kısaltır.
Saha Deneyimi ve Çözüm: Eksenel Yük ve Devrilme Momenti Yönetimi
Otomotiv yan sanayiinde çalışan bir firma, sac kesim hattında kullandığı 5 eksenli lazer kafasında, küçük delik delme işlemlerinde koniklik hatası fark etti. Yapılan incelemede, A ve C eksenlerinde kullanılan redüktörlerin dişli boşluğu değerlerinin, zamanla aşınmaya bağlı olarak 0,8 arcmin seviyesine yükseldiği tespit edildi. Bu durum, kesim kafasının eğik pozisyonlarda durduğu anlarda milimetrenin yüzde biri seviyesinde sapmalara neden oluyordu. Çözüm olarak, eksenlerdeki redüktörlerin tamamı, ön yükü ayarlanabilir (preloadable) tasarıma sahip modellerle değiştirildi. Yeni redüktörlerin periyodik bakım programına alınması ve dişli boşluğu ölçümlerinin her 6 ayda bir yapılması kararlaştırıldı. Bu sayede delik konikliği sorunu tamamen ortadan kalktı ve ürün red oranı yüzde 3’ten yüzde 0,5’in altına düştü.
Redüktör seçiminde dikkat edilmesi gereken bir diğer husus, kesim kafasının eksenel yük taşıma kapasitesidir. Özellikle 3D lazer kesim uygulamalarında kafa, sürekli olarak eğik pozisyonlarda çalışır. Bu durum, redüktörün iç rulmanlarına ek bir devrilme momenti uygular. Rulman ön yükü yetersiz olan bir redüktörde, zamanla eksenel boşluk artar ve kesim hassasiyeti kaybolur. Bu nedenle, seçilen redüktörün maksimum devrilme momenti değeri, kesim kafasının ağırlık merkezi ile redüktör flanşı arasındaki mesafe çarpılarak hesaplanan değerin en az 1,5 katı olmalıdır. Bu hesaplama yapılmadan yalnızca tork değerine bakılarak seçim yapılması, sahada sık karşılaşılan bir hatadır.
Hassas Lazer Kesim Kafaları İçin redüktör muadil tablosu oluştururken, orijinal ürünün tüm teknik özelliklerini eksiksiz bir şekilde listelemek ve bu özellikleri aday ürünlerle birebir karşılaştırmak gerekir. Özellikle montaj delikleri, mil çapı ve kama kanalı (keyway) ölçüleri gibi boyutsal uyumluluklar ilk aşamada doğrulanmalıdır. Ancak boyutsal uyumun sağlanması, dinamik performansın da aynı olacağı anlamına gelmez. Bu nedenle, muadil ürünün test raporları ve referans uygulamaları incelenmelidir. Özellikle savunma sanayiinde kullanılacak makineler için MIL-STD-810H gibi askeri standartlara uygunluk belgeleri talep edilmelidir. Bu belgeler, ürünün titreşim, şok ve sıcaklık dayanımı konularında güvence sağlar.
Redüktörün doğru seçimi kadar, kurulum sonrası izleme ve bakım da kritik öneme sahiptir. Aşağıdaki liste, saha deneyimlerine dayanarak önerilen bir bakım ve izleme prosedürünü özetlemektedir:
- Dişli boşluğu ölçümlerinin periyodik olarak (6 ayda bir) yapılması ve kayıt altına alınması.
- Redüktör sıcaklığının sürekli izlenmesi; anormal artışların yağlama veya aşınma sorunlarına işaret edebileceği unutulmamalıdır.
- Kesim kafasının nozul çarpması veya konum sapması durumlarında, öncelikle redüktörün dinamik parametrelerinin kontrol edilmesi.
Bu konuyu destekleyen kaynaklar: Lazer & Plazma Kesim Makineleri (ana hizmet sayfamız).
Sıkça Sorulan Sorular (SSS)
Lazer kesim kafasında redüktör boşluğu ne kadar olmalıdır?
Lazer kesim kafasının hassas pozisyon kontrolü için dişli boşluğu (backlash) değerinin 1 arcmin altında olması gerekir. Yüksek kaliteli sikloidal redüktörlerde bu değer 0,5 arcmin seviyesine kadar düşebilir. Planet redüktörlerde ise bu değer genellikle 3 arcmin civarındadır ve ince kesim işlemleri için yetersiz kalabilir.
Muadil redüktör seçerken hangi test raporları istenmelidir?
Muadil ürünün açısal iletim hatası (ATE) test raporu, burulma rijitliği eğrisi ve ömür testi sonuçları mutlaka talep edilmelidir. Ayrıca ürünün IP koruma sınıfı ve kullanılan contaların lazer kesim ortamındaki toza dayanımı hakkında bilgi alınmalıdır.
Sikloidal redüktör ile planet redüktör arasındaki temel fark nedir?
Sikloidal redüktörler, dişli boşluğunu minimuma indiren ve yüksek tork yoğunluğu sunan bir tasarıma sahiptir. Planet Redüktörler ile Sikloid (Cycloidal) Sürücülerin Tork Yoğunluğu ve Hassasiyet Karşılaştırması ise daha ekonomik bir çözüm sunar ancak dinamik hassasiyet ve devrilme momenti kapasitesi açısından sikloidal modellere göre daha düşük performans gösterir.
“Markalar, ticari unvanlar ve model kodları yalnızca çapraz referans, teknik bilgilendirme ve muadillik gösterimi amacıyla kullanılmıştır.”
Projeleriniz de teknik şartnamesine ve standartlara uygun redüktör çözümlerini belirlemek, 3D STEP/CAD dosyalarını talep etmek veya gizlilik sözleşmesi (NDA) altında teknik danışmanlık almak için mühendislik ekibimizle iletişime geçebilirsiniz.