Boşluksuz Redüktörlerde Isınma ve Ses Sorunu: Muadil Değişimi İle Sistem Nasıl İyileştirilir?
CNC takım tezgahları, robotik eksenler ve savunma platformları gibi yüksek tork yoğunluğu gerektiren hassas konumlandırma sistemlerinde, boşluksuz redüktörlerde ısınma ve ses sorunu performansı ciddi şekilde sınırlar. Bu sorunlar yalnızca konforu etkilemekle kalmaz; termal genleşme dişli boşluğunun (backlash) artmasına, yağlayıcı filmin incelmesine ve açısal iletim hatasının (ATE) büyümesine yol açar. Özellikle 7/24 çalışan üretim hatlarında veya uzun süreli görev yapan askeri sistemlerde, bu durum duruş sürelerini (downtime) ciddi şekilde artırır ve toplam sahip olma maliyetini yükseltir.
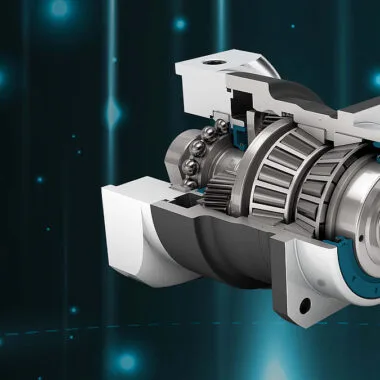
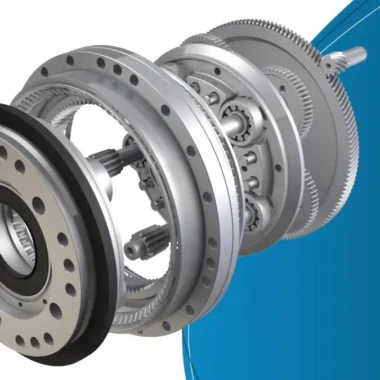
Sorunun kökeni genellikle redüktörün iç geometrisinde değil, uygulamanın dinamik gereksinimleri ile redüktörün tasarım karakteristiği arasındaki uyumsuzlukta gizlidir. Mevcut sistemde kullanılan standart bir redüktör, anma torkunun (nominal torque) sürekli üzerinde çalıştırılıyorsa veya yüksek atalet momenti (inertia) oranlarına maruz kalıyorsa, iç bileşenlerdeki sürtünme enerjisi ısıya dönüşür. Bu durum, özellikle sikloidal diskli (cycloidal) veya harmonik (strain wave) redüktörlerde, esnek elemanların tekrarlı gerilmesiyle birlikte ciddi bir termal yük oluşturur. Ses ise genellikle bu termal stresin ikincil bir belirtisi olarak ortaya çıkar; dişli dişlerinin temas oranındaki düzensizlikler, rulman ön yükünün kaybı veya yağlama filmi kalınlığının azalması, rezonans frekanslarını tetikleyerek yüksek frekanslı gürültüye neden olur.
Isınma ve Ses Belirtilerinin Mekanik Kök Nedenleri
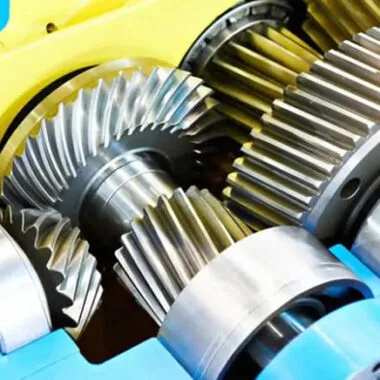
Bir redüktörün aşırı ısınması, genellikle üç ana fiziksel mekanizmadan kaynaklanır. Birincisi, dişli çiftlerinin yanakları arasındaki kayma hızının yüksek olduğu bölgelerde oluşan mikro kaynaklanmalar ve yüzey yorulmasıdır (pitting). İkincisi, rulmanların aşırı ön yüklenmesi veya yanlış hizalanması nedeniyle oluşan sürtünme kayıplarıdır. Üçüncüsü ise, iç dişli halkasının (ring gear) veya planet taşıyıcının (planet carrier) burulma rijitliğinin (torsional stiffness) düşük olması nedeniyle elastik deformasyonların enerji kaybına dönüşmesidir. Bu mekanizmaların her biri, sistemin toplam verimini düşürürken aynı zamanda gürültü seviyesini de artırır.
Ses sorunu ise daha çok kinematik bir problemdir. Dişli boşluğu (backlash) minimuma indirilmiş olsa bile, üretim toleranslarından kaynaklanan adım hataları (pitch error) ve profil sapmaları, her diş kavramasında mikro darbelere yol açar. Bu darbeler, özellikle yüksek hızlarda ve düşük torklarda, dişli kutusunun gövdesini titreştirir ve havadan yayılan ses olarak algılanır. Ayrıca, redüktörün giriş miline bağlı servo motorun tork dalgalanması (torque ripple) ile redüktörün iç dinamikleri arasında rezonans oluşursa, ses seviyesi anormal şekilde yükselebilir.
Termal Genleşmenin Dişli Boşluğuna Etkisi
Isınmanın en sinsi etkisi, malzeme genleşmesi üzerinden backlash değerini değiştirmesidir. Çelik bir dişli çiftinde sıcaklık 20°C’den 80°C’ye çıktığında, dişli merkezleri arasındaki mesafe ve diş kalınlıkları orantılı olarak artar. Eğer redüktörün gövdesi (housing) ile dişli çarkları farklı termal genleşme katsayılarına sahipse, dişli boşluğu beklenmedik şekilde büyür veya tam tersine sıfırlanarak sıkışmaya neden olabilir. Bu durum, özellikle alüminyum gövdeli redüktörlerde daha belirgindir; çelik dişlilerin genleşmesi alüminyum gövdeden daha yavaş olduğu için, ısınan sistemde ön yük artışı yaşanır ve bu da hem sesi hem de ısınmayı hızlandırır.
Hızlı Kontrol Listesi: Sorunun Kaynağını Ayırt Etme
Sistemi sökmeden önce, sorunun redüktörden mi yoksa bağlı olduğu aktarma organlarından mı kaynaklandığını belirlemek için şu adımları uygulayın. Öncelikle, redüktörün yüzey sıcaklığını termal kamera veya temaslı prob ile ölçün; ortam sıcaklığının 40°C üzerindeki bir değer anormal kabul edilmelidir. Ardından, motoru redüktörden ayırarak boşta çalıştırın ve sesin devam edip etmediğini kontrol edin. Ses devam ediyorsa sorun redüktörün içinde, kesiliyorsa sorun motor veya kaplin kaynaklıdır.
- Yağ seviyesini ve viskozitesini kontrol edin; düşük seviye veya aşırı viskozite ısınmaya neden olur.
- Giriş milindeki radyal yükü ve eksenel yükü şartname değerleriyle karşılaştırın.
- Redüktörün montaj yüzeyindeki paralellik hatasını hassas bir komparatörle ölçün.
- Çıkış flanşındaki devrilme momenti (tilting moment) değerinin anma değerini aşıp aşmadığını doğrulayın.
- Dinamik yük altında motor akımını osiloskop ile inceleyerek tork talebindeki ani artışları tespit edin.
Bu kontrol listesi, sorunun mekanik bağlantıdan mı yoksa iç aşınmadan mı kaynaklandığını hızlıca ayırt etmenizi sağlar. Eğer tüm bu parametreler normal görünüyor ancak sorun devam ediyorsa, büyük olasılıkla redüktörün iç elemanları yorulmuş veya üretim toleransları uygulama için yetersiz kalmıştır.
Adım Adım Çözüm: Muadil Redüktör Seçimi ve Montaj Süreci
Mevcut redüktörünüzün performansı artık kabul edilebilir sınırların dışındaysa, en kalıcı çözüm üstün özellikli bir muadil ile değişim yapmaktır. Ancak bu süreç, yalnızca aynı flanş ölçülerine sahip bir ürünü satın almak anlamına gelmez; sistemin tüm dinamik karakteristiğini yeniden değerlendirmeyi gerektirir. Aşağıdaki adımlar, bu değişimin sistematik bir şekilde yönetilmesine yardımcı olacaktır.
Adım 1: Uygulama Gereksinimlerinin Yeniden Tanımlanması
Öncelikle, mevcut sisteminizin gerçekte neye ihtiyaç duyduğunu netleştirin. Tork profilinizi zaman ekseninde çıkarın; tepe torku, anma torku ve acil durdurma torku (emergency stop torque) değerlerini belirleyin. Ardından, çıkış hızınızı, eksen başına düşen atalet momentini ve kabul edilebilir maksimum açısal boşluğu (lost motion) tanımlayın. Bu veriler, yeni redüktörün boyutlandırılması için temel oluşturacaktır.
Örnek Senaryo: Bir CNC plazma kesim makinesinde, Z eksenini tahrik eden 7:1 oranlı bir planet redüktör, 5 dakikalık sürekli çalışmanın ardından 75°C’ye ulaşıyor ve 78 dB(A) ses seviyesi üretiyor. Yapılan ölçümlerde, motorun anma akımının sürekli olarak %85’ini çektiği ve çıkış milindeki radyal yükün şartname değerinden %30 daha yüksek olduğu tespit ediliyor. Bu durumda yalnızca redüktörü değiştirmek yerine, çıkış miline destek rulmanı ekleyerek radyal yükü azaltmak ve daha yüksek anma torkuna sahip bir muadil seçmek gerekir.
Adım 2: Muadil Ürünün Teknik Karşılaştırması
Mevcut redüktörünüzle potansiyel muadili, yalnızca tork ve hız değerlerine göre değil; aynı zamanda burulma rijitliği, kayıp hareket (lost motion) ve termal dayanıklılık açısından da karşılaştırmanız gerekir. Aşağıdaki tablo, tipik bir karşılaştırma şablonunu göstermektedir:
| Parametre | Mevcut Sistem (Standart Planet) | Muadil (Yüksek Hassasiyetli) |
| Anma Torku (Nm) | 45 | 62 |
| Maksimum Tork (Nm) | 90 | 135 |
| Kayıp Hareket (arcmin) | 0,5 | 0,3 |
| Burulma Rijitliği (Nm/arcmin) | 180 | 260 |
| Devrilme Momenti (Nm) | 210 | 340 |
| Maks. Giriş Hızı (d/d) | 3000 | 3500 |
| Verim (%) | 94 | 96 |
Bu karşılaştırmada, muadil ürünün daha yüksek burulma rijitliği ve devrilme momenti kapasitesi, termal yükün dağılımını iyileştirir ve titreşim genliklerini azaltır. Özellikle yüksek atalet oranlı uygulamalarda, bu farklar ses seviyesinde 5-8 dB(A)’lık bir düşüş olarak kendini gösterir.
Adım 3: Montaj ve Devreye Alma Prosedürü
Yeni redüktörü monte ederken, mevcut kaplin hizalama toleranslarınızı yeniden gözden geçirin. Muadil ürün, daha sıkı bir paralellik ve eş eksenlilik toleransı gerektirebilir. Montaj sırasında redüktörün giriş miline tork anahtarı ile bağlantı yapın ve civataları üreticinin önerdiği sırayla ve tork değerleriyle sıkın. Devreye alma sürecinde, ilk 10 dakika boyunca %30 yükte, sonraki 30 dakika boyunca %60 yükte çalıştırarak termal dengenin oturmasını sağlayın. Bu süreçte sıcaklık artışını ve ses seviyesini kayıt altına alın; beklenen değerlerle karşılaştırın.
- Montaj sonrası ilk çalıştırmada, redüktörün dönüş yönünün ve bağlantı şeklinin doğru olduğunu kontrol edin.
- Devreye alma sırasında anormal bir ses veya titreşim fark ederseniz, sistemi durdurup yeniden hizalama kontrolü yapın.
Saha Deneyimi ve Çözüm: Bir paketleme hattındaki delta robotun W ekseninde kullanılan eski tip bir sikloidal redüktör, 10.000 saat sonunda 0,8 arcmin kayıp hareket değerine ulaşmıştı. Bu durum, robotun çizdiği yörüngede 2 mm’lik bir sapmaya neden oluyordu. Spinea Drivespin serisi bir muadil ile değişim yapıldığında, kayıp hareket 0,2 arcmin altına düştü ve eksenin tekrarlanabilirliği ±0,05 mm’ye iyileşti. Ayrıca, yeni redüktörün daha iyi yağlama sistemi sayesinde, çalışma sıcaklığı 55°C’de sabitlendi ve ses seviyesi 62 dB(A)’ya geriledi.
Ne Zaman Uzman Desteği Alınmalı?
Yukarıdaki adımları uygulamanıza rağmen, redüktör sıcaklığı 70°C’nin üzerine çıkıyorsa, yağlama yağında metalik talaş veya renk değişimi fark ediyorsanız veya ses seviyesi ani bir artış gösteriyorsa, derhal sistemi durdurun ve detaylı bir iç inceleme talep edin. Bu belirtiler, dişli yanaklarında ileri düzey yorulma veya rulman kafesinin kırılması gibi ciddi hasarların habercisi olabilir. Bu aşamada, bir servis mühendisi ile birlikte redüktörün sökülmesi, parçaların ölçülmesi ve hasar analizinin yapılması gerekir. Ayrıca, sisteminizin MIL-STD-810H gibi askeri standartlara tabi olduğu durumlarda, değişikliklerin bu standartların çevresel koşullarına (sıcaklık, nem, titreşim) uygunluğunu doğrulamak için test raporları talep etmelisiniz.
Sıkça Sorulan Sorular
Isınma ve Ses Belirtilerinin Mekanik Kök Nedenleri nedir?
Isınma ve Ses Belirtilerinin Mekanik Kök Nedenleri; doğru boyutlandırıldığında yüksek tekrarlanabilirlik ve ölçülebilir performans sunan bir teknik çözümdür.
Isınma ve Ses Belirtilerinin Mekanik Kök Nedenleri hangi uygulamalarda tercih edilir?
Isınma ve Ses Belirtilerinin Mekanik Kök Nedenleri özellikle hassas konumlama gerektiren otomasyon, robotik ve endüstriyel/savunma tahrik uygulamalarında değerlendirilir.
Isınma ve Ses Belirtilerinin Mekanik Kök Nedenleri seçerken nelere dikkat edilmeli?
Tork ihtiyacı, boşluk (backlash), montaj uyumu, çevresel şartlar ve uzun vadeli servis/destek koşulları birlikte değerlendirilmelidir.
Isınma ve Ses Belirtilerinin Mekanik Kök Nedenleri süreci nasıl ilerler?
Önce uygulama ihtiyacı netleştirilir; ardından uygun model aralığı planlanır ve entegrasyon adım adım yönetilir.
Isınma ve Ses Belirtilerinin Mekanik Kök Nedenleri için teknik destek alınabilir mi?
Evet. Doğru planlama ve uzman değerlendirme ile seçim ve entegrasyon süreci daha güvenli ve verimli ilerler.
“Markalar, ticari unvanlar ve model kodları yalnızca çapraz referans, teknik bilgilendirme ve muadillik gösterimi amacıyla kullanılmıştır.”
Projeleriniz de teknik şartnamesine ve standartlara uygun redüktör çözümlerini belirlemek, 3D STEP/CAD dosyalarını talep etmek veya gizlilik sözleşmesi (NDA) altında teknik danışmanlık almak için mühendislik ekibimizle iletişime geçebilirsiniz.