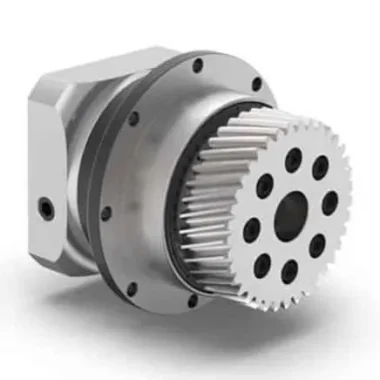
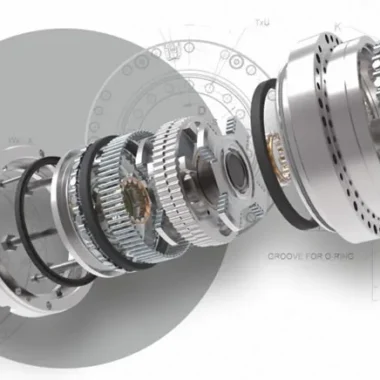
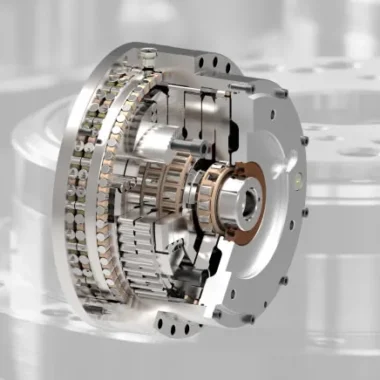
Seri İmalat Yapan Makineciler İçin Tedarik Güvenliği: İkame Redüktör Kullanmanın Riskleri ve Fırsatları. Seri imalat yapan makineciler için tedarik güvenliği, üretim hatlarının kesintisiz çalışması kadar kritik bir konudur. Yüksek adetli üretim yapan tesislerde, tek bir redüktör arızası bile zincirleme reaksiyonlara yol açarak dakikalar içinde ciddi mali kayıplara neden olabilir. Bu nedenle, orijinal ekipman üreticileri (OEM) ve sistem entegratörleri, tedarik zincirlerindeki zayıf halkaları belirlemek ve olası aksaklıklara karşı proaktif çözümler geliştirmek zorundadır.
Piyasada sıklıkla karşılaşılan bir yaklaşım, maliyetleri düşürmek veya tedarik süresini kısaltmak amacıyla orijinal redüktör yerine ikame (muadil) bir ürün kullanmaktır. Ancak seri imalat yapan makineciler için bu strateji, görünenden çok daha derin riskler barındırır. İkame redüktörün performansı, ölçülen verilerle doğrulanmadığı sürece, makinenin genel verimliliği (OEE), ürün kalitesi ve garanti süreçleri üzerinde yıkıcı etkiler yaratabilir. Bu yazıda, ikame redüktör kullanımının getirdiği riskleri ve doğru tedarik stratejisiyle elde edilebilecek fırsatları, mühendislik ve satın alma perspektifinden ele alacağız.
İkame Redüktör Kullanımının Kök Neden Analizi
Bir redüktörü ikame etme kararı genellikle üç ana nedene dayanır: maliyet avantajı, tedarik süresi ve tedarikçi bağımsızlığı. Ancak bu kararın arkasındaki mühendislik gerçekleri göz ardı edildiğinde, ortaya çıkan tablo hiç de iç açıcı olmayabilir. Yüksek hassasiyet gerektiren hareket kontrolü uygulamalarında, redüktörün sadece tork iletmediğini; aynı zamanda sistemin toplam ataletini, rezonans frekansını ve konumlama doğruluğunu da doğrudan etkileyen kritik bir bileşen olduğunu unutmamak gerekir. Seri imalat yapan makineciler için bu etkileşimlerin her biri, nihai ürünün kalitesini ve üretim sürekliliğini belirleyen faktörlerdir.
Geometrik Uyumluluk ve Montaj Hataları
İkame ürünlerin en büyük gizli maliyeti, orijinal parça ile birebir aynı görünmesine rağmen mil çapı, pinyon dişli toleransları veya flanş delik düzenindeki (bolt circle) küçük farklılıklardan kaynaklanır. Seri imalat yapan makineciler için bu farklılıklar, montaj hattında sürtünme ve zorlama anlamına gelir. Örneğin, bir redüktörün çıkış milindeki 0.02 mm’lik bir tolerans farkı, presleme işlemi sırasında rulman yuvasının hasar görmesine neden olabilir. Bu durum, sahada erken arıza olarak geri döner ve garanti maliyetlerini şişirir.
Dinamik Davranış ve Rezonans Riski
Seri imalat yapan makineciler için ikame redüktörün burulma rijitliği (torsional stiffness) değeri, sistemin doğal frekansını değiştirir. Orijinal redüktör ile tasarlanmış bir makine gövdesi, ikame ürünün farklı atalet momenti (inertia) nedeniyle rezonansa girebilir. Bu durum, özellikle yüksek hızlı paketleme makinelerinde veya CNC takım tezgahlarında titreşim (vibration) olarak kendini gösterir ve işlenen parça yüzey kalitesini doğrudan bozar. Bu, yalnızca mekanik bir sorun değil, aynı zamanda müşteri şikayetleri ve iade süreçlerini tetikleyen ticari bir risk oluşturur.
Teknik Parametrelerin Karşılaştırmalı Analizi
Bir ikame kararı vermeden önce, redüktörün teknik veri föyündeki (datasheet) değerlerin gerçek koşullarda doğrulanması gerekir. Özellikle dişli boşluğu (backlash) ve açısal iletim hatası (angular transmission error – ATE) gibi dinamik değerler, statik ölçümlerden farklılık gösterir. Aşağıdaki tablo, tipik bir servo motor uygulamasında orijinal bir redüktör ile ikame bir ürünün karşılaştırmasını göstermektedir. Seri imalat yapan makineciler için bu karşılaştırma, satın alma kararlarının temelini oluşturmalıdır.
| Parametre | Orijinal Redüktör | İkame Ürün | Kritiklik Seviyesi |
|---|---|---|---|
| Nominal Tork (Nominal Torque) | 450 Nm | 450 Nm | Düşük |
| Maksimum Acil Durdurma Torku (Emergency Stop Torque) | 1100 Nm | 950 Nm | Yüksek |
| Dişli Boşluğu (Backlash) | ≤ 1 arcmin | ≤ 3 arcmin | Kritik |
| Burulma Rijitliği (Torsional Stiffness) | 450 Nm/arcmin | 380 Nm/arcmin | Yüksek |
| Devrilme Momenti (Tilting Moment) Kapasitesi | 2500 Nm | 2100 Nm | Yüksek |
| Tork Dalgalanması (Torque Ripple) | %2 | %5 | Orta |
Tabloda görüldüğü üzere, nominal tork değerleri aynı olsa bile, acil durdurma torku ve burulma rijitliği gibi güvenlik ve dinamik performansla ilgili kritik değerler farklılık gösterebilir. Seri imalat yapan makineciler için bu fark, üretim bandında sık sık duruşlara (downtime) ve hatta makine kazalarına yol açabilir. Özellikle devrilme momenti kapasitesi düşük bir ikame ürün, ağır iş parçalarını taşıyan bir eksende eksenel kaçıklığa neden olarak rulman ömrünü kısaltır.
Yüzey İşleme ve Malzeme Kalitesi Farkları
Dişli yüzeylerine uygulanan bilyalı dövme (shot peening) işlemi ve taşlama kalitesi, redüktörün ömrü üzerinde doğrudan etkilidir. İkame üreticiler, maliyet düşürmek amacıyla bu işlemleri atlayabilir veya daha düşük kaliteli çelik kullanabilir. Bu durum, zamanla yüzey yorulması (pitting) olarak kendini gösterir. Seri üretim yapan bir makinede bu aşınma, 6 ay gibi kısa bir sürede fark edilir hale gelir ve redüktörün değiştirilmesi gerekir. Oysa orijinal ürün, aynı koşullarda yıllarca sorunsuz çalışabilir.
Uygulama Adımları: Güvenli İkame Stratejisi
Seri imalat yapan makineciler için doğru tedarik stratejisi, ikame ürünü tamamen reddetmek değil, süreci mühendislik disipliniyle yönetmektir. Aşağıdaki adımlar, bu süreci güvenli hale getirmek için izlenmesi gereken yolu gösterir:
- Ön Fizibilite ve Şartname Karşılaştırması: Orijinal redüktörün tüm teknik verilerini (tork, hız, backlash, ömür, çalışma sıcaklığı) toplayın. İkame ürünün veri föyünü birebir aynı koşullarda karşılaştırın. Sadece nominal değerlere değil, acil durum ve yorulma değerlerine de bakın.
- Numune Testi ve Sahada Doğrulama: Satın alma kararı vermeden önce mutlaka 1-2 adet numune redüktörü kendi üretim hattınızda veya test tezgahınızda deneyin. Özellikle sıcaklık artışı, gürültü seviyesi ve sızdırmazlık (sealing) performansını ölçün.
- Tedarikçi Denetimi ve Sertifikasyon: İkame ürünü sağlayan firmanın kalite yönetim sistemini (ISO 9001, AS9100 gibi) ve üretim tesisini denetleyin. MIL-STD-810H gibi askeri standartlara uygunluk beyanı veriyorlarsa, bunu test raporlarıyla doğrulamalarını isteyin.
- Yaşam Döngüsü Maliyeti Hesaplaması: İkame ürünün satın alma fiyatı düşük olabilir, ancak artan duruş süresi, yedek parça stoklama maliyeti ve olası hurda ürün maliyetlerini hesaba katın. Toplam yaşam döngüsü maliyeti (low life cycle cost) her zaman ilk satın alma fiyatından daha önemlidir.
Tedarik Güvenliğinde Yerli Muadillik ve Fırsatlar
Seri imalat yapan makineciler için tedarik güvenliği denildiğinde akla yalnızca riskler gelmemelidir. Doğru yönetilen bir ikame veya yerlileştirme (localization) süreci, tedarik zinciri güvenliğini (supply chain security) artırarak rekabet avantajı sağlayabilir. Özellikle son dönemde Savunma Sanayi çözümleri ve otomasyon sektöründe yaşanan tedarik krizleri, tek bir kaynağa bağımlı kalmanın ne kadar tehlikeli olduğunu göstermiştir. Bu bağlamda, çok kaynaklı tedarik stratejileri ve yerli üreticilerle kurulan iş birlikleri ön plana çıkmaktadır.
- Çok Kaynaklı Tedarik Stratejisi: Aynı redüktörü en az iki farklı tedarikçiden temin etmek, tek kaynağa bağımlılığı azaltır ve pazarlık gücünü artırır. Bu strateji, seri imalat yapan makineciler için tedarik sürekliliğini garanti altına alır.
- Yerli Üretici ile Mühendislik İşbirliği: Yerli bir üreticiyle çalışmak, daha kısa tedarik süreleri ve daha esnek mühendislik desteği anlamına gelir. Örneğin, bir redüktörün çıkış milinin özel bir standarda göre modifiye edilmesi gerektiğinde, yurt dışındaki bir üreticiye göre yerli tedarikçi çok daha hızlı aksiyon alabilir. Bu esneklik, seri imalat yapan makinecilerin prototip çalışmalarını hızlandırır ve pazara çıkış süresini (time-to-market) kısaltır.
Örnek Senaryo: Gıda Paketleme Hattındaki Uyumsuzluk
Bir gıda paketleme makinesi üreticisi, maliyetleri düşürmek için yüksek hassasiyetli bir Kartezyen robotun Z eksenindeki redüktörü ikame bir ürünle değiştirdi. İlk bakışta her şey yolundaydı; ancak makine devreye alındığında, yüksek hızlı konumlama sırasında aşırı titreşim gözlemlendi. Yapılan ölçümlerde, ikame redüktörün tork dalgalanmasının (torque ripple) orijinal ürüne göre çok daha yüksek olduğu tespit edildi. Bu durum, vakumlu tutucunun ürünü bırakma anında konum hatasına neden oluyor ve paketlerin etiketlerinin yamuk basılmasına yol açıyordu.
Bu senaryoda, yalnızca redüktör değiştirilmiş ancak servo sürücünün PID parametreleri güncellenmemişti. Çözüm, ikame redüktörün dinamik karakteristiğine uygun olarak servo parametrelerinin yeniden ayarlanması ve devrilme momenti kapasitesi daha yüksek bir model seçilmesiydi. Bu süreç, 3 haftalık bir gecikmeye ve 20.000 adetlik bir partinin hurdaya ayrılmasına mal oldu. Seri imalat yapan makineciler için bu tür bir hata, yıl sonu kârlılığını doğrudan etkileyen ciddi bir kayıptır.
Saha Deneyimi ve Çözüm: Doğru Tedarikçi İşbirliği
Bir başka senaryoda ise, bir otomotiv yan sanayi tesisinde kullanılan transfer hattındaki redüktörlerin tedarik süresi 16 haftaya çıkmıştı. Üretimin durmaması için acil bir çözüm gerekiyordu. Firma, yerli bir redüktör üreticisiyle iletişime geçerek mevcut orijinal ürünün birebir ölçülerinde ancak daha yüksek burulma rijitliğine sahip bir prototip ürettirdi.
Yapılan FEA (Sonlu Elemanlar Analizi) çalışmaları ve saha testleri sonucunda, yeni redüktörün acil durdurma torku (emergency stop torque) değerinin orijinalinden %15 daha yüksek olduğu doğrulandı. Bu sayede, hat üzerindeki taşıma kapasitesi artırıldı ve makinenin çevrim süresi (cycle time) kısaltıldı. Bu örnek, doğru mühendislikle yapılan bir ikame sürecinin yalnızca bir risk yönetimi değil, aynı zamanda bir performans iyileştirme fırsatı olduğunu göstermektedir.
Sıkça Sorulan Sorular
İkame redüktör kullanmak her zaman riskli midir?
Hayır, ancak bu bir kumar değildir. Risk, ürünün teknik verileri doğrulanmadan ve saha testleri yapılmadan devreye alınması durumunda ortaya çıkar. Doğru mühendislik süreçleri ve numune testleri ile bu risk minimize edilebilir. Seri imalat yapan makineciler için bu süreçler, standart operasyon prosedürlerinin bir parçası olmalıdır.
İkame redüktörün fiyatı neden daha düşüktür?
Fiyat farkı genellikle kullanılan malzeme kalitesi, dişli taşlama hassasiyeti, bilyalı dövme gibi yüzey işlemlerinin atlanması veya daha düşük işçilik maliyetlerinden kaynaklanır. Bu durum, uzun vadede yüzey yorulması (pitting) ve erken arızalara yol açabilir. Seri imalat yapan makineciler için bu maliyet avantajı, genellikle toplam sahip olma maliyetindeki artışla dengelenir.
Seri imalat yapan makineciler için en kritik redüktör parametresi hangisidir?
Uygulamaya göre değişmekle birlikte, yüksek hassasiyetli konumlama gerektiren eksenlerde dişli boşluğu (backlash) ve burulma rijitliği (torsional stiffness) en kritik değerlerdir. Bu iki parametre, makinenin tekrarlanabilirliğini ve işlenen parçanın kalitesini doğrudan etkiler. Seri imalat yapan makineciler için bu parametrelerin ihmal edilmesi, ürün kalitesinde tutarsızlıklara yol açar.
Tedarik güvenliğini artırmak için tek tedarikçiye mi bağlı kalmalıyım?
İkame Redüktör Kullanımının Kök Neden Analizi için doğru seçim; ihtiyaç, teknik gereksinimler ve servis/destek koşulları netleştirildiğinde yapılır. Seri imalat yapan makineciler için tek tedarikçiye bağımlılık, tedarik zinciri kırılganlığını artırır. Bu nedenle, çok kaynaklı tedarik stratejisi benimsenmesi önerilir.
“Markalar, ticari unvanlar ve model kodları yalnızca çapraz referans, teknik bilgilendirme ve muadillik gösterimi amacıyla kullanılmıştır.”
Seri İmalat Yapan Makine Üreticileri İçin Redüktör Tedarik Güvenliği, İthal Muadil Seçimi ve Üretim Sürekliliği Çözümleri
Seri imalat yapan makine üreticileri, CNC tezgâh imalatçıları, robotik otomasyon firmaları ve endüstriyel ekipman üreticileri için redüktör tedarik sürekliliği, alternatif tedarikçi yönetimi, ithal ürün bağımlılığı ve teknik olarak uyumlu muadil redüktörlerin belirlenmesi, üretim planlamasının ve maliyet kontrolünün önemli unsurlarıdır. Özellikle Harmonic Drive, Nabtesco, Sumitomo, Shimpo ve benzeri ithal hassas redüktörlerin kullanıldığı makinelerde uzun teslim süreleri, gümrük gecikmeleri, stok yetersizliği veya üretici kaynaklı tedarik sorunları, seri üretim hatlarının aksamasına neden olabilir. Tek bir redüktör modeline bağımlı makine tasarımlarında kritik parçanın temin edilememesi, montaj süreçlerini durdurabilir ve müşteri teslimat takvimlerini olumsuz etkileyebilir. Bu nedenle alternatif tedarik kaynaklarının önceden belirlenmesi, mekanik bağlantıların standartlaştırılması ve teknik açıdan doğrulanmış muadil redüktör seçeneklerinin oluşturulması, üretim sürekliliğini destekleyen önemli stratejilerdir. Endüstriyel Robotik ve Otomasyon İçin Hassas Redüktör Çözümleri kapsamında farklı redüktör mimarileri, servo motor uyumluluğu, montaj geometrisi ve uygulamaya özel performans gereksinimleri birlikte değerlendirilerek makine üreticileri için alternatif ürün seçenekleri oluşturulabilir.
Seri imalatta ikame redüktör kullanımının avantajları arasında tedarikçi çeşitliliği, teslim sürelerinin azaltılması, maliyet optimizasyonu ve üretim planlamasında esneklik bulunurken; yanlış muadil seçiminin riskleri arasında mekanik uyumsuzluk, konumlandırma hassasiyetinin azalması, beklenmeyen titreşimler, aşırı ısınma ve erken mekanik aşınma yer alır. Bu nedenle redüktör muadilliğinde yalnızca dış gövde ölçüleri veya redüksiyon oranı değil; nominal ve maksimum tork, burulma rijitliği (torsional stiffness), açısal boşluk (backlash), kayıp hareket (lost motion), giriş devri, radyal-eksenel yük kapasitesi, çalışma çevrimi ve hedeflenen servis ömrü karşılaştırılmalıdır. Özellikle robotik sistemlerde Çok Eksenli Endüstriyel Robotlar İçin Boşluksuz Redüktör Çözümleri kapsamında yüksek tork yoğunluğu ve hassas hareket kontrolü gereksinimlerine uygun alternatifler değerlendirilebilir. CNC makine üreticileri için ise 5 Eksen CNC ve Döner Tabla Redüktör Çözümleri üzerinden yüksek burulma rijitliği, entegre yataklama ve konumlandırma doğruluğu sağlayabilecek ürün seçenekleri incelenebilir. Ancak bir muadil redüktörün teknik katalog değerlerinin mevcut ürünle benzer olması, seri üretimde doğrudan ve risksiz biçimde kullanılabileceğini garanti etmez. Özellikle ilk numune doğrulaması, mekanik bağlantı toleranslarının kontrolü, yük altında performans testleri, termal denge değerlendirmesi, uzun süreli dayanıklılık testleri ve üretim partileri arasında kalite tutarlılığının incelenmesi gerekir. Onaylanmış alternatif parça listesi (AVL), tedarikçi kalite değerlendirmesi ve mühendislik değişiklik yönetimi (ECN/ECO) süreçleri de seri imalat güvenilirliğini destekler.
Boşluksuz Redüktör, seri imalat yapan makine üreticileri, robotik sistem entegratörleri, CNC tezgâh imalatçıları ve endüstriyel otomasyon firmaları için ithal redüktör muadilliği, alternatif ürün seçimi, özel servo motor bağlantı flanşı uyarlaması ve yüksek hassasiyetli güç aktarım sistemlerine yönelik mühendislik çözümleri sunar. Mevcut redüktörün marka-model bilgileri, yıllık kullanım adedi, üretim planı, teknik katalogları, 2D/3D CAD çizimleri, tork-hız gereksinimleri, montaj ölçüleri ve hedeflenen teslimat takvimi üzerinden alternatif ürünlerin teknik ve ticari uygunluğu değerlendirilebilir. Özellikle birden fazla tedarik kaynağına uygun makine tasarımı, doğrulanmış muadil redüktör seçenekleri, standartlaştırılmış bağlantı ölçüleri ve sürdürülebilir stok planlaması, seri imalatın kesintisiz devam etmesine ve toplam tedarik risklerinin azaltılmasına yardımcı olabilir. Üretim hattınızda kullanılan Harmonic Drive, Nabtesco, Sumitomo, Shimpo veya benzeri ithal redüktörlerin alternatiflerini değerlendirmek, seri üretime uygun muadil modelleri karşılaştırmak, özel flanş ve montaj uyarlamaları hakkında bilgi almak, numune ve toplu alım koşullarını öğrenmek ve projenize özel mühendislik teklifi talep etmek için Seri İmalat İçin Muadil Redüktör Seçimi ve Tedarik Güvenliği Teknik Teklif Formumuzu kullanarak teknik ekibimizle iletişime geçebilirsiniz.