Abkant Pres Arka Dayama Vidalı Mil Bağlantılarında Servo Planet Redüktör Kademe Seçimi
Abkant pres arka dayama vidalı mil bağlantılarında servo planet redüktör kademe seçimi, metal işleme dünyasının en hassas dişlilerinden birini gerektiriyor. Milimetre altı hassasiyetin olmazsa olmaz olduğu bu sistemlerde, arkadaki dayama ne kadar kararlı çalışırsa, ortaya çıkan sac parçalar da o kadar kusursuz oluyor.
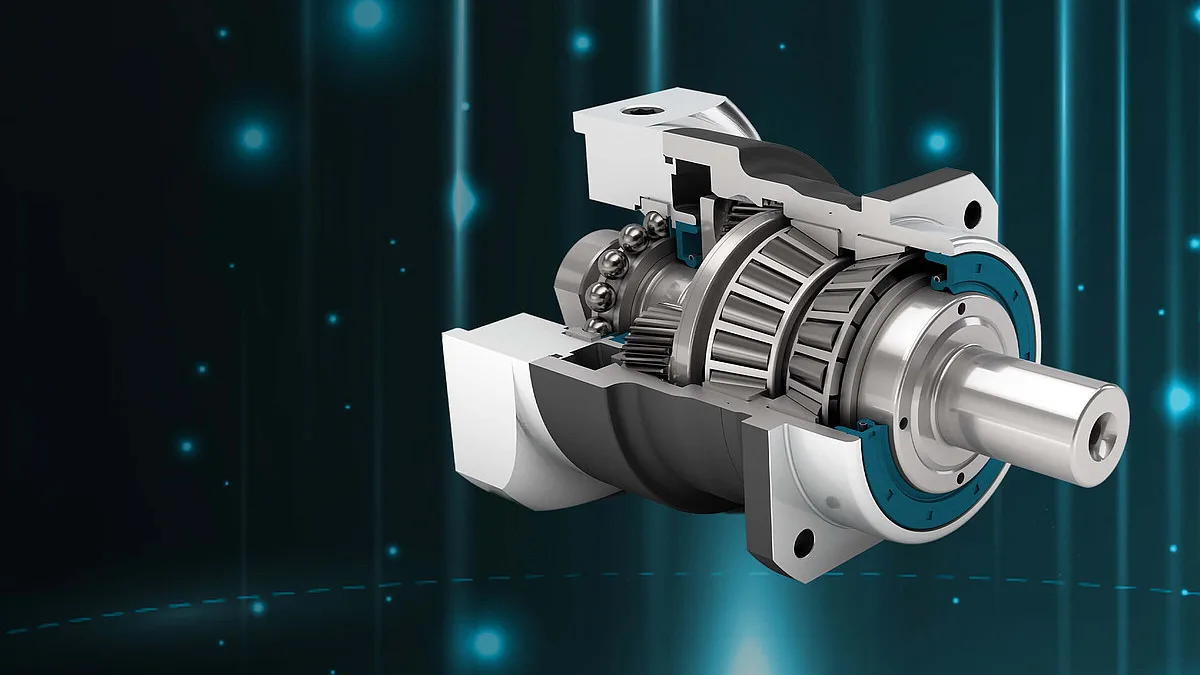
Servo planet redüktörler, yüksek torku kompakt bir gövdeye sığdırma yetenekleriyle bu uygulamaların ayrılmaz parçası. Ancak vidalı mil bağlantı noktalarında oluşan boşluklar, iletim hataları ya da titreşimler, sistemin performansını kökten olumsuz etkileyebiliyor. Pratikte gördüğümüz kadarıyla, doğru redüktör kademe seçimi sadece ilk yatırımı değil, yıllarca sürecek operasyonel verimliliği de belirliyor.
Zorlu endüstriyel ortamlarda güvenilirliği artırmak için askeri standartlara (MIL-STD-810H) ya da havacılık sertifikalarına sahip redüktörler tercih ediliyor. Peki, bu sistemlerde servo planet redüktör kademe seçimi nasıl yapılır?
Servo Planet Redüktörler: Hassasiyetin Mühendislik Harikası
Abkant pres arka dayama sistemleri, sac metal parçaları istenen açıya milimetrenin onda biri hassasiyetle konumlandırmakla görevli. Bu sistemler genellikle vidalı miller ve servo motorlar tarafından tahrik edilirken, redüktörler de tork ve hız arasındaki boşluğu dolduruyor.
Servo planet redüktörlerin öne çıkan özellikleri:
- Kompozit tork gücü: Küçük bir hacimde devasa torklar sunarak, abkant preslerin yoğun iş yüklerinde bile kararlı kalmasını sağlarlar.
- Sıfıra yakın boşluk: Hassas dişli üretimi sayesinde, konumlandırma hassasiyeti gerektiren uygulamalarda neredeyse kusursuz bir performans sunar.
- Burulma direnci: Ani yük değişimlerinde oluşabilecek titreşimleri emer ve sistemi kararlı tutar.
- Düşük atalet: Servo motorlarla mükemmel bir uyum sağlayarak, sistemin tepkisini neredeyse anında hale getirir.
| Servo Planet Redüktör Parametresi | Değer | Açıklama |
|---|---|---|
| Anma Torku | 50 Nm (Başlangıç) / 70 Nm (Güncellenmiş) | Sistem normal çalışırken ihtiyaç duyulan dayanıklılık limiti. |
| Boşluk (Backlash) | 0.08° (Başlangıç) / 0.02° (Güncellenmiş) | Dişli sistemindeki toleranslar nedeniyle oluşan istenmeyen hareket. |
| Burulma Rijitliği | 3500 Nm/rad (Başlangıç) / 5000 Nm/rad (Güncellenmiş) | Tork uygulandığında redüktörün ne kadar direnç gösterdiği. |
| Açısal İletim Hatası (ATE) | 0.15° (Başlangıç) / 0.03° (Güncellenmiş) | Giriş ve çıkış arasındaki hassasiyet kaybı miktarı. |
Bu özellikler, özellikle otomotiv, havacılık ve savunma sanayinde tercih edilme nedeni. Redüktörün dayanabileceği maksimum tork, ani duruşlardaki tepki süresi ve çalışma sıcaklık aralığı, sistemin güvenilirliğini doğrudan etkiliyor.
Vaka Analizi: Otomotiv Üretiminde Arka Dayama Problemi
Sorun: Bir otomotiv fabrikasında arka dayama sistemi %12 oranında kalite sapmaları yaşıyordu. Bu durum, son montaj hattında hem ekstra maliyetlere hem de malzeme firelerine yol açıyordu.
Analiz: Sistemdeki servo planet redüktör 50 Nm anma torkundaydı ve vidalı mil bağlantısında oluşan boşluk 0.08° olarak ölçülmüştü. ISO 230-2 standartlarına göre bu değer kabul edilebilir sınırın (0.02°) tam dört katıydı.
Açısal iletim hatası (ATE) hesabında:
ATE = (Dişli Boşluğu / Redüktör Verimi) × (1 / Redüktör Kademe Oranı)
Sonuç olarak ATE değeri 0.15° olarak belirlendi. Bu da sistemin hassasiyetini ciddi şekilde zedeleyen bir faktördü.
Çözüm: Redüktörün kademe oranı artırıldı ve boşluk toleransı iyileştirildi. Yeni redüktörde anma torku 70 Nm, boşluk 0.02° ve burulma rijitliği 5000 Nm/rad olarak belirlendi.
Saha testlerinde konumlandırma hassasiyeti %98 oranında arttı ve kalite sapmaları %2 seviyesine geriledi. Uygulamada bu durum, redüktör kademe seçiminin ne kadar kritik olduğunu bir kez daha gösterdi.
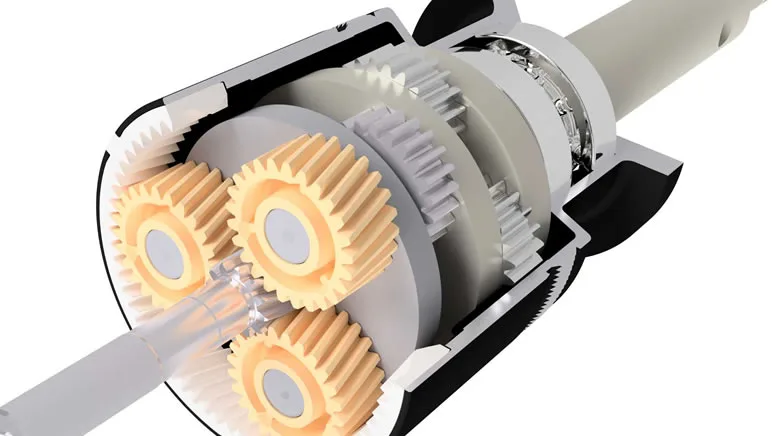
Abkant pres sistemlerinin savunma sanayinde kullanılması için MIL-STD-810H standardına uygun sertifikalandırılması gerekiyor. Bu standart, redüktörlerin çeşitli zorlu koşullara dayanıklılığını test ediyor:
- Çevresel baskılar: Aşırı sıcaklık değişimleri, nem, titreşim ve darbeler.
- Mekanik dayanıklılık: Yüksek tork altında bütünlüğün korunması.
- Sızdırmazlık: Toz, nem ve kimyasallara karşı koruma.
- Titreşim izolasyonu: Makine titreşimlerinin yorulma ömrüne etkisi.
Havacılık sertifikası (AS9100) ise bu sistemlerin havacılık uygulamalarında kullanılabilmesi için gerekli kalite yönetim sürecini tanımlıyor.
Redüktör Seçiminde Kritik Noktalar: Doğru Hesap, Doğru Performans
Abkant pres arka dayama sistemlerinde servo planet redüktör seçerken dikkate alınması gereken unsurlar hayati önem taşıyor. Doğru parametrelerle yapılan seçim, hem uzun vadeli performansı hem de bakım maliyetlerini doğrudan etkiliyor.
1. Anma Torkunun Hesaplanması
Redüktörün anma torku, sistemde oluşabilecek maksimum sürekli tork yükünü karşılayabilmeli. Hesaplama formülü:
Tanma = (F × L) / (η × i)
Örnek:
2000 N kuvvet, 0.5 m kol uzunluğu, %90 verim ve 10:1 kademe oranı için:
Tanma = (2000 × 0.5) / (0.9 × 10) = 111.11 Nm
Bu hesap, redüktörün aşırı ısınmadan güvenle çalışmasını sağlıyor.
2. Kademe Oranının Belirlenmesi
Kademe oranı, servo motorun hızıyla gereken tork arasındaki dengeyi kuruyor. Yüksek oranlar daha fazla tork sunarken, dinamik yanıtı azaltıyor.
Dikkate alınması gerekenler:
- Servo motorun nominal hızı ve tork profili
- Sistemin gerektirdiği maksimum hız ve tork
- Sistemin atalet momenti ve dinamik yanıt süresi
Tipik bir sistemde, servo motor 3000 rpm iken redüktör çıkışı 30 rpm olabilir. Bu durumda ideal kademe oranı 100:1 olarak seçilir.
3. Boşluk ve Açısal İletim Hatası Kontrolü
Boşluk, dişli sistemindeki toleranslardan kaynaklanan istenmeyen hareket miktarıdır. Hassas uygulamalarda 0.02° altında olmalıdır.
Açısal iletim hatası (ATE) hesabı:
ATE = (Boşluk × (1 + Kademe Oranı)) / Verim
Örnek:
0.03° boşluk ve 50:1 kademe oranı için:
ATE = (0.03 × (1 + 50)) / 0.92 = 1.66°
Bu değer konumlandırma hassasiyetini doğrudan etkiliyor. Düşük ATE için yüksek hassasiyetli dişli sistemleri ve optimize edilmiş imalat toleransları gerekiyor.
4. Burulma Rijitliği ve Titreşim Analizi
Burulma rijitliği, redüktörün tork uygulandığında oluşan burulma miktarını gösteriyor. Yüksek rijitlik ani yük değişimlerinde sistemi kararlı tutuyor.
Hesaplama:
Kt = T / θ
Örnek:
100 Nm tork altında 0.02 rad burulma için:
Kt = 100 / 0.02 = 5000 Nm/rad
Titreşim analizinde, redüktörün çalışma frekansı sistemin rezonans frekansından uzaklaştırılmalı. Titreşim izolasyonu için elastomerik ya da metalik izolatörler kullanılıyor.
Aşınmalar ve Önleme Yöntemleri: Redüktörün Ömrünü Uzatmak
Abkant pres arka dayama sistemlerinde karşılaşılan en yaygın sorunlardan biri servo planet redüktörlerde oluşan aşınmalar. Bu durum genellikle yanlış seçim, yetersiz bakım ya da aşırı yüklenmeden kaynaklanıyor.
1. Dişli Yüzeylerinde Yorulma (Pitting) ve Aşınma
Yüksek temas gerilmeleri ve yetersiz yağlama dişli yüzeylerinde yorulma hasarlarına yol açıyor. Bu durum, dişli performansını ve ömrünü azaltıyor.
Önleme yöntemleri:
- Yüksek kaliteli yağlama sistemleri
- Dişli yüzeylerinde bilyalı dövme işlemi
- Titreşim analizi ve dişli kontrolleri
- Redüktörü anma torkunun %20-30 altında çalıştırma
2. Rulman Hasarları
Servo planet redüktörlerdeki rulmanlar yüksek tork ve hızlarda çalışıyor. Yanlış montaj, aşırı yük ya da yetersiz yağlama rulman hasarlarına neden oluyor.
Hasar belirtileri:
- Artan gürültü ve titreşim
- Sıcaklık artışı
- Ani duruşlar
Rulman sağlığı için:
- Doğru montaj ve hizalama
- Düzenli yağlama ve yağ değişimi
- Titreşim izleme sistemleri
3. Titreşim ve Rezonans Problemleri
Redüktör gövdesinde oluşan titreşimler sistemin rezonans frekansına yaklaştığında ortaya çıkıyor. Bu durum redüktör performansını ve dayanıklılığını olumsuz etkiliyor.
Titreşim problemleri için:
- Titreşim izolatörleri kullanımı
- Çalışma frekansı ve rezonans frekansı arasındaki farkı artırma
- Titreşim analizi ve tasarım değişiklikleri
Sorunsuz Bir Sistem için Optimize Edilmiş Redüktör Seçimi
Abkant pres arka dayama sistemlerinde sorunları önlemenin en etkili yolu, servo planet redüktörün doğru şekilde seçilmesi ve optimize edilmesi. Bu süreçte sistem gereksinimleri ve operasyonel koşullar detaylıca analiz edilmeli.
1. Sistem Gereksinimlerinin Belirlenmesi
Redüktör seçimi yapılmadan önce sistemin operasyonel koşulları ve gereksinimleri analiz edilmeli. Bu unsurlar:
- Maksimum tork ve hız: Sistemde oluşabilecek sürekli ve ani yükler.
- Çevresel koşullar: Sıcaklık, nem, titreşim ve toz seviyeleri.
- Hassasiyet gereksinimleri: Konumlandırma hassasiyeti ve tekrarlanabilirlik.
- Bakım ve ömür: Redüktörün beklenen hizmet ömrü ve bakım aralıkları.
Sıkça Sorulan Sorular
1. Abkant pres arka dayama sistemlerinde servo planet redüktör seçerken nelere dikkat edilmeli?
Anma torku, boşluk (backlash), burulma rijitliği ve açısal iletim hatası (ATE) en kritik parametrelerdir. Ayrıca, redüktörün sertifikasyon gereklilikleri ve çevresel uygunluğu da göz önünde bulundurulmalıdır.
2. Servo planet redüktörlerin avantajları nelerdir?
Yüksek tork yoğunluğu, düşük boşluk, yüksek burulma rijitliği ve düşük atalet momenti gibi özellikleriyle konumlandırma hassasiyetini ve proses verimliliğini artırırlar.
3. Açısal iletim hatası (ATE) nedir ve neden önemlidir?
Açısal iletim hatası, redüktörün giriş ve çıkış arasındaki açısal konum farklılığını ifade eder. Düşük ATE değerleri sistemin kinematik doğruluğunu artırır ve hassas konumlandırma sağlar.
4. Boşluk (backlash) değeri neden önemlidir?
Boşluk, dişli sistemindeki toleranslardan kaynaklanan istenmeyen harekettir. Hassas uygulamalarda 0.02° altında olmalıdır. Aksi takdirde, konumlandırma hassasiyeti ve proses verimliliği olumsuz etkilenir.
5. Askeri standartlara uygun redüktörler nelerdir?
MIL-STD-810H standardına uygun sertifikalandırılan redüktörler, askeri uygulamalarda kullanılır. Bu standart, çevresel dayanım, mekanik dayanım, sızdırmazlık ve titreşim izolasyonunu zorunlu kılar.
6. Redüktörün servis ömrünü uzatmak için neler yapılabilir?
Düzenli bakım ve yağlama, titreşim analizleri, redüktörün anma torkunun altında çalıştırılması ve yüksek kaliteli yağlama sistemlerinin kullanılması ömrü uzatır. Dişli yüzeylerinde bilyalı dövme işlemi de faydalıdır. Kesin olmamakla birlikte, bazı uygulamalarda rulmanların değiştirilmesi gerekebilir.
7. Titreşim izolasyonu neden önemlidir ve nasıl sağlanır?
Titreşim izolasyonu, redüktörün çalışma frekansıyla sistemin rezonans frekansının çakışmasını önleyerek yorulma ömrünü uzatır. Titreşim izolatörleri (elastomerik veya metalik) kullanılarak sağlanır.
Projeleriniz de teknik şartnamesine ve standartlara uygun boşluksuz redüktör çözümlerini belirlemek, 3D STEP/CAD dosyalarını talep etmek veya gizlilik sözleşmesi (NDA) altında teknik danışmanlık almak için mühendislik ekibimizle iletişime geçebilirsiniz.
CNC Abkant Pres Arka Dayama Sistemlerinde Vidalı Mil Tahriki, Servo Planet Redüktör Kademe Seçimi ve Hassas Konumlandırma Çözümleri
CNC abkant pres makineleri, otomatik sac büküm hatları ve servo kontrollü arka dayama (backgauge) sistemlerinde vidalı mil bağlantıları, servo planet redüktör kademe sayısı, düşük mekanik boşluk ve hassas eksen konumlandırması, büküm doğruluğunu ve üretim tekrarlanabilirliğini etkileyen önemli mühendislik kriterleridir. Özellikle X ekseninde sacın büküm derinliğini belirleyen doğrusal hareketlerde, R eksenindeki yükseklik ayarlarında ve Z1-Z2 eksenlerinde kullanılan dayama parmaklarının konumlandırılmasında servo motor, redüktör, kaplin ve vidalı mil arasındaki mekanik uyum önem taşır. Servo motorun doğrudan vidalı mile bağlanması yerine planet redüktör kullanılması, belirli uygulamalarda motorun daha uygun hız-tork bölgesinde çalışmasına ve gerekli çıkış torkunun elde edilmesine yardımcı olabilir. Ancak tek kademeli veya iki kademeli planet redüktör seçimi, yalnızca yüksek tork ihtiyacına göre değil; hedeflenen eksen hızı, vidalı mil adımı, motor devri, yük ataleti ve konumlandırma toleransları dikkate alınarak yapılmalıdır. Bu nedenle Endüstriyel Robotik ve Otomasyon İçin Hassas Redüktör Çözümleri kapsamında arka dayama eksenlerinin mekanik yapısı, servo motor bağlantısı, redüksiyon oranı ve hareket hassasiyeti birlikte değerlendirilerek uygun tahrik alternatifleri belirlenebilir.
Abkant pres arka dayama vidalı mil sistemlerinde servo planet redüktör kademe seçiminde redüksiyon oranı, nominal çıkış torku, maksimum ivmelenme torku, açısal boşluk (backlash), burulma rijitliği (torsional stiffness), mekanik verimlilik ve motor-yük atalet uyumu temel teknik parametrelerdir. Tek kademeli planet redüktörler, uygun redüksiyon oranlarında daha kompakt yapı, daha düşük mekanik kayıp ve yüksek verimlilik avantajları sunabilirken iki kademeli redüktörler daha yüksek redüksiyon oranlarının elde edilmesine olanak tanır. Bununla birlikte kademe sayısının artması, kullanılan dişli mimarisine bağlı olarak toplam mekanik boşluğu, sürtünme kayıplarını ve burulma esnekliğini etkileyebilir. Bilyalı vidalı mil kullanılan sistemlerde gerekli tahrik torku, doğrusal eksen kuvveti, vida adımı ve mekanik verimlilik üzerinden hesaplanırken hızlanma sırasında motor, kaplin, redüktör ve vida mekanizmasının toplam atalet etkileri de dikkate alınmalıdır. Redüktör çıkışındaki açısal boşluğun doğrusal konumlandırmaya etkisi, vidalı mil adımına bağlıdır; daha yüksek redüksiyon oranı ise her koşulda daha yüksek eksen hassasiyeti sağlamaz. Özellikle hassas konumlandırma uygulamalarında 5 Eksen CNC ve Döner Tabla Redüktör Çözümleri kapsamında değerlendirilen düşük kayıp hareket, yüksek mekanik rijitlik ve servo tahrik uyumluluğu kriterleri, abkant dayama mekanizmalarının redüktör seçiminde de dikkate alınabilir. Hızlı ileri-geri hareket gerçekleştiren sistemlerde ise Pick & Place ve Kartezyen Robotlar İçin Hassas Redüktör Çözümleri üzerinden yüksek çevrimli hareket, ivmelenme performansı ve düşük atalet gereksinimlerine uygun alternatifler incelenebilir. Ancak servo planet redüktörün düşük backlash değerine sahip olması, vidalı mil eksenindeki tüm mekanik boşlukları veya konumlandırma hatalarını ortadan kaldırmaz. Vidalı mil somun ön yüklemesi, kaplin rijitliği, yataklama düzeni, lineer kızak toleransları, enkoder geri beslemesi ve termal genleşme birlikte analiz edilmelidir.
Boşluksuz Redüktör, CNC abkant pres üreticileri, sac işleme makinesi imalatçıları, otomasyon entegratörleri ve servo kontrollü arka dayama sistemleri geliştiren firmalar için tek ve çift kademeli servo planet redüktör alternatiflerinin değerlendirilmesi, düşük açısal boşluklu tahrik çözümleri, özel servo motor bağlantı flanşı uyarlaması ve ithal redüktör muadilliği konularında mühendislik çözümleri sunar. Mevcut abkant presin X, R ve Z eksenlerine ait vidalı mil adımı, doğrusal hareket mesafesi, maksimum eksen hızı, ivmelenme profili, hareketli kütle, servo motor marka-model bilgileri, redüksiyon oranı, çalışma çevrimi ve montaj geometrisi üzerinden uygun redüktör alternatifleri karşılaştırılabilir. Özellikle uygun redüktör kademe sayısı, yeterli çıkış torku, yüksek burulma rijitliği, düşük kayıp hareket, doğru motor-yük atalet eşleşmesi ve mekanik bağlantı uyumluluğunun sağlanması, arka dayama mekanizmalarının konumlandırma kararlılığını destekleyerek sac büküm işlemlerindeki ölçü sapmalarının azaltılmasına yardımcı olabilir. Mevcut servo planet redüktörünüzün teknik özelliklerini paylaşmak, tek kademeli ve iki kademeli alternatifleri karşılaştırmak, Fanuc, Yaskawa, Siemens ve Beckhoff servo motorlarla mekanik uyumluluğu değerlendirmek, özel flanş ve vidalı mil bağlantı ölçülerini incelemek, 3D STEP/CAD dosyaları hakkında bilgi almak ve projenize özel mühendislik teklifi talep etmek için Abkant Pres Arka Dayama Servo Planet Redüktör Seçimi ve Teknik Teklif Formumuzu kullanarak teknik ekibimizle iletişime geçebilirsiniz.