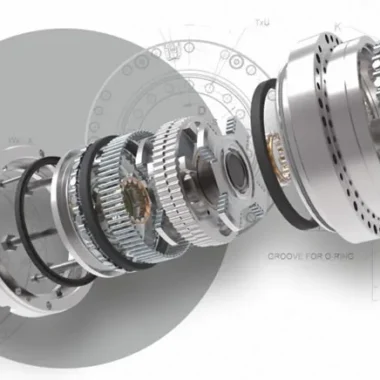
Sıfır Boşluklu Redüktör Gövdelerinde Alüminyum-Magnezyum Alaşımları ile Hafifletme Stratejileri
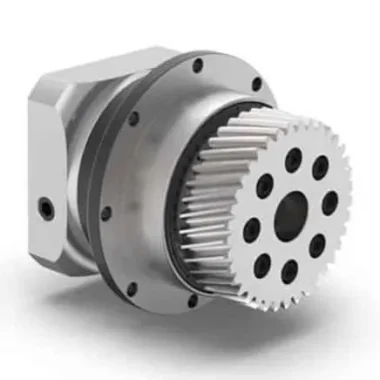
Sıfır boşluklu redüktör gövdeleri, hassasiyet ve dayanıklılığın bir arada olması gereken sistemlerdir. Dişli boşluğu (backlash) ve kayıp hareketin (lost motion) en aza indirilmesi, savunma, havacılık ve robotikte performansı belirleyen unsurlar arasında. Geleneksel demir ya da çelik gövdelerin yerini alan Alüminyum-Magnezyum (Al-Mg) alaşımlarıysa, sadece hafiflik sunmakla kalmıyor. Düşük termal genleşme katsayısı sayesinde, ısınma-soğuma döngülerinde bile hassasiyeti koruyor. Pratikte gördüğümüz kadarıyla, bu alaşımlar özellikle askeri ve havacılık standartlarına uyum gerektiren projelerde tercih ediliyor; MIL-STD-810H ya da AS9100 sertifikasyonları için birebir uygunluk sunuyor.
Al-Mg alaşımları, sadece hafiflikle de kalmıyor. Burulma rijitliği ve açısal iletim hatasını (ATE) optimize ederek, sistemlerin hem performansını hem de güvenilirliğini katlayarak artırıyor. Tabii, bu avantajların arkasında ciddi bir malzeme bilimi yatıyor.
Neden Alüminyum-Magnezyum? Kritik Bir Kararın Temelleri
Sıfır boşluklu redüktörler, adlarının da ima ettiği gibi, dişli sistemlerinde en ufak bir boşluğun bile kabul edilemeyeceği uygulamalar için tasarlanıyor. Bu da demek oluyor ki, gövde malzemesinin hem termal hem de mekanik yükler altında en ufak bir deformasyona uğramaması gerekiyor. Örneğin, bir insansız hava aracında (İHA) çalışan redüktörde, ısının yükselip alçalması bile hassasiyeti bozabilir. İşte tam burada, Alüminyum-Magnezyum alaşımları devreye giriyor.
Bu alaşımların sunduğu avantajlar, bir çırpıda sayabileceğimiz gibi değil aslında:
- Hafiflikten öte: Yoğunluğu sadece 2.65-2.85 g/cm³ olan bu alaşımlar, çeliğin (7.85 g/cm³) ya da dökme demirin (7.2 g/cm³) neredeyse üçte biri kadar hafif. Öyle ki, mobil sistemlerde (robotlar, İHA’lar, askeri araçlar) sadece ağırlık değil, aynı zamanda enerji tüketimi de ciddi anlamda azalıyor.
- Dayanımın ince dengesi: Yüksek spesifik dayanım, Al-Mg alaşımlarını birçok çelik türünden bile üstün kılıyor. Örneğin, 6061-T6 alaşımı 276 MPa akma dayanımına sahip. Bu değer, hafif yapılarda çoğu zaman yeterli oluyor.
- Termal kararlılık: Termal genleşme katsayısı (CTE) sadece 23-25 µm/m·°C arasında değişiyor. Karşılaştırırsak; çelik 11.7-13 µm/m·°C, dökme demirse 10-12 µm/m·°C. Bu fark, redüktörün termal dengesini koruyarak dişli boşluğunun (backlash) sürekli kontrol altında tutulmasını sağlıyor.
- Korozyona karşı doğal direnç: Magnezyumun alaşıma katılması, doğal bir oksidasyon koruması sağlıyor. Bu da redüytörün nemli ya da tuzlu ortamlarda (denizcilik, savunma) çok daha uzun ömürlü olmasını garantiliyor.
- İşlenebilirliğe güven: Alüminyum ve magnezyum birlikte kullanıldığında, CNC işleme süreçlerinde verimlilik artıyor. Üretim maliyetleri düşüyor, teslimat süreleri kısalıyor.
Aşağıda, Alüminyum-Magnezyum alaşımlarının yaygın redüktör gövde uygulamalarında kullanılan diğer malzemelerle karşılaştırmasını bulabilirsiniz:
| Malzeme | Yoğunluk (g/cm³) | Akma Dayanımı (MPa) | Çekme Dayanımı (MPa) | Termal Genleşme Katsayısı (µm/m·°C) | Korozyon Direnci | Özellik Notu |
|---|---|---|---|---|---|---|
| Alüminyum-Magnezyum (6061-T6) | 2.70 | 276 | 310 | 23.6 | Yüksek | Hafif, yüksek dayanım |
| Çelik (AISI 4140) | 7.85 | 655 | 900 | 11.7 | Düşük | Yüksek dayanım, ağır |
| Dökme Demir (GGG-40) | 7.20 | 276 | 400 | 12.0 | Orta | Titreşim sönümleme, ağır |
| Titan (Ti-6Al-4V) | 4.43 | 880 | 950 | 8.6 | Çok Yüksek | Yüksek dayanım, pahalı |
Bu karşılaştırma, Alüminyum-Magnezyum alaşımlarının özellikle ağırlığın kısıtlayıcı olduğu uygulamalarda neden bu kadar popüler olduğunu gözler önüne seriyor. Tabii ki, her malzemenin olduğu gibi Al-Mg alaşımlarının da bazı handikapları var:
- Sertlik açısından zayıf kalıyor: Çelik ya da dökme demir kadar sert değil. Bu da aşınma direncinin daha düşük olması demek. Redüktör gövdesinin aşınma bölgelerine (mesela dişli yuvalarına) ek koruma sağlamak gerekiyor.
- Sıcaklık sınırlaması: Alüminyum alaşımları genellikle 150-200°C civarında çalışabiliyor. Oysa çelikler 300°C ve üzerini rahatlıkla kaldırabiliyor.
- Yorulma ömrü konusunda dikkatli olunmalı: Düşük yoğunluklu malzemelerde, yüksek devirli uygulamalarda yorulma dayanımı iyice teste tabi.
Alüminyum-Magnezyum Alaşımlarında Tasarımın Rolü: Rijitlik ve Hassasiyetin Dansı
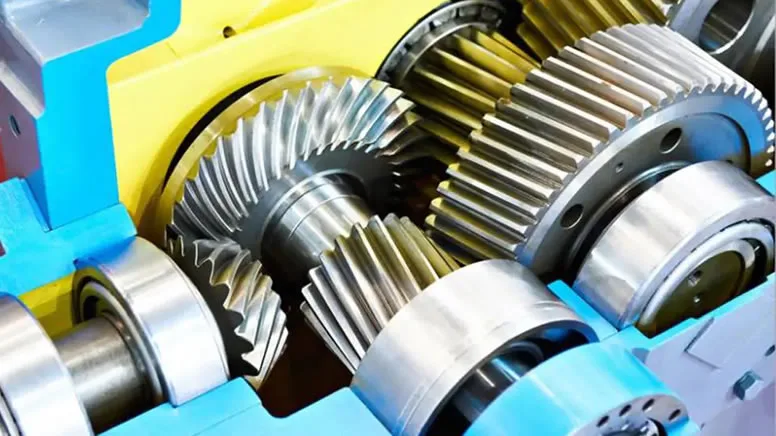
Alüminyum-Magnezyum alaşımlarının redüktör gövdelerinde kullanılması, esasen gövdenin hem mekanik hem de termal yükler altında rijitliğini korumasına dayanıyor. Tasarımcıların bu denklemi çözmek için başvurduğu yöntemlerse oldukça ilginç:
1. Rib (Kaburga) Yapıları: Rijitliği Artırmanın Sırrı
Rib yapıları, redüktör gövdesinin burulma rijitliğini (torsional stiffness) artırarak tork dalgalanmasını ve açısal iletim hatasını (ATE) minimize eden ince duvarlı desteklerdir. Bu yapıların faydalarıysa şöyle:
- Atalet momenti artışı: Ribler, gövdenin kütlesini dişli merkezinden uzağa yerleştirerek, sistemin dinamik yükler altında stabil kalmasını sağlıyor. Yani, robot kolunuz aniden durduğunda, redüktörünüzün titremesi azalıyor.
- Isı dağılımının iyileştirilmesi: Ribler, gövde içindeki hava akımını yönlendirerek termal stresi azaltıyor. Böylece, ısınan motorunuzun performansı düştüğünde redüktörünüz de buna ayak uydurabiliyor.
- Malzeme verimliliği: Rib yapıları, gövde ağırlığını önemli ölçüde artırmadan rijitliği artırıyor. Katı bir gövdede %30 ağırlık artışı gerektiren bir rijitlik artışı, rib yapılarıyla sadece %10 ağırlık artışıyla sağlanabiliyor.
Bir örnek vermek gerekirse; robotik bir eklemde rib yapısı olmayan bir redüktör, 10 Nm’lik bir tork altında 0.1° burulma açısına sahipken, rib eklenmesiyle bu değer 0.02°’ye kadar düşebiliyor. Farkı hissediyor musunuz?
2. Duvar Kalınlıklarının Optimize Edilmesi: Denge Sanatı
Redüktör gövdesinin duvar kalınlığı, rijitlik ve ağırlık arasında ince bir denge kurmayı gerektiriyor. Al-Mg alaşımlarında duvar kalınlığı, uygulamanın taleplerine göre şekilleniyor:
- Nominal tork değeri: Yüksek tork gerektiren askeri paletli araçlarda duvarlar kalınlaşırken, hassas robot uygulamalarında (örneğin Cerrahi Robotlar) inceliyor.
- Termal yükler: Yüksek ısıya maruz kalan gövdelerde, duvar kalınlığı ısı dağılımını optimize edecek şekilde ayarlanıyor. Mesela, bir lazer kesim makinesinde duvar kalınlığı 5 mm’den 8 mm’ye çıkabiliyor.
- Titreşim sönümleme: Helikopter rotor sistemlerindeyse duvar kalınlığının artırılmasıyla titreşim sönümleme özellikleri iyileştiriliyor.
Uygulamada bu durumun ne kadar kritik olduğunu bir saha deneyiminden biliyoruz: Bir savunma sisteminde duvar kalınlığının 6 mm’den 8 mm’ye çıkarılması, titreşim kaynaklı yorulma ömrünü %40 artırmış.
3. Yüzey İşlemleri ve Koruyucu Stratejiler: Savaşın Diğer Cephesi
Alüminyum-Magnezyum alaşımlarının korozyon direncini ve aşınma dayanımını artırmak için yüzey işlemleri kritik bir rol oynuyor. En yaygın kullanılan yöntemlerse şöyle:
- Anodik oksidasyon (Anodizing): Bu işlem, alaşıma MIL-A-8625 standardına uygun olarak uygulandığında, yüzey sertliğini 200-400 HV’ye kadar çıkarıyor ve korozyon direncini katlayarak artırıyor. Özellikle askeri uygulamalarda altın değerinde.
- Krom kaplama (Hard Chrome Plating): Yüzey sertliğini artırarak aşınma direncini iyileştiriyor. Redüktörün temas yüzeylerinde (örneğin yatak yuvaları) kullanıldığında, performansı uzun vadede koruyor.
- PEO (Plasma Electrolytic Oxidation): Geleneksel anodizasyona göre daha kalın ve sert oksit tabakaları oluşturuyor. Yüksek korozyon direnci ve aşınma dayanımı gerektiren uygulamalarda tercih ediliyor.
- Yağlayıcı kaplamalar: Kuru yağlayıcılar (MoS2 ya da PTFE) kullanıldığında, gövde içindeki temas yüzeylerinde sürtünme katsayısı düşüyor. Özellikle düşük hızlarda ve yüksek yüklerde performansı ciddi anlamda artırıyor.
Üretim Süreçlerinde Al-Mg Alaşımlarının Zorlu Dansı
Alüminyum-Magnezyum alaşımlarından redüktör gövdesi üretmek, sadece malzeme seçimiyle bitmiyor. Üretim sürecinin de bu alaşımların özelliklerine uygun şekilde optimize edilmesi gerekiyor. En yaygın kullanılan yöntemlerse bu şekilde:
1. Döküm: Kalıba Dökülen Mucize
Döküm, Al-Mg alaşımlarının redüktör gövdelerinde en sık kullanılan yöntem. Bu alaşımların eritilip kalıba dökülmesiyle gövde üretiliyor. En yaygın döküm teknikleri:
- Kum dökümü: Basit ve ekonomik, ancak yüzey kalitesi ve boyutsal doğruluk açısından sınırlı. Genellikle prototip üretiminde ya da düşük hacimli işlerde kullanılıyor.
- Kalıp dökümü: Yüksek kaliteli ve tekrarlanabilir gövdelerin üretiminde tercih ediliyor. Kum dökümüne göre yüzey kalitesi ve boyutsal doğruluk açısından bir adım önde.
- Basınçlı döküm: Alüminyum-Magnezyum alaşımlarının en yaygın üretim yöntemi. Yüksek üretim hızı, mükemmel yüzey kalitesi ve boyutsal doğruluk nedeniyle altın standart. 6061 ve 6082 gibi alaşımlarla hassas redüktör gövdeleri üretilebiliyor.
Basınçlı dökümün sunduğu avantajlar:
- Yüksek üretim hızı ve düşük maliyet.
- Mükemmel yüzey kalitesi ve boyutsal doğruluk.
- Kompleks geometrilerin bile kolayca üretilmesi.
Ama tabii ki, her gülün dikeni var:
- Yüksek ekipman maliyeti nedeniyle sadece yüksek hacimli üretimlerde ekonomik.
- Gövde içindeki boşlukların (porozite) oluşma riski nedeniyle kalite kontrolü hayati önem taşıyor.
- Tasarım kısıtları: Basınçlı dökümde, kalıptan çıkarma yönüne dik olan geometrilerin üretilmesi zor.
2. İşleme: Hassasiyetin İnce Detayları
Döküm sonrasında, redüktör gövdesinin hassas işlenmesi gerekiyor. Bu işlemler CNC takım tezgahlarında gerçekleştiriliyor ve adeta bir sanat gibi özen gerektiriyor:
- Dış yüzeylerin işlenmesi: Gövdenin dış yüzeyleri, boyutsal doğruluğun ve yüzey kalitesinin korunması için titizlikle işleniyor.
- Yuvaların ve deliklerin delinmesi: Dişli yuvaları, yatak yuvaları ve bağlantı delikleri, hassasiyetle deliniyor.
- Rib yapılarının oluşturulması: Ribler, CNC frezeleme ya da torna tezgahlarında özenle şekillendiriliyor.
- Yüzey işlemleri: Gövdenin yüzeyleri, anodik oksidasyon ya da diğer koruyucu kaplamalarla donatılıyor.
CNC işleme sürecinde optimize edilmesi gereken parametreler:
- Talaş kaldırma hızı: Yüksek talaş kaldırma hızı üretim süresini kısaltırken takım ömrünü azaltıyor. Dozajın iyi ayarlanması gerekiyor.
- Soğutma sıvısı kullanımı: Alüminyum alaşımlarının işlenmesinde ısı yönetimi hayati önem taşıyor. Yetersiz soğutma, gövde deformasyonuna yol açabiliyor.
Performans ve Uygulama Alanları: Nerelerde Parlıyor Al-Mg Alaşımları?
Alüminyum-Magnezyum alaşımlarının sıfır boşluklu redüktör gövdelerinde kullanımı, çeşitli endüstrilerde devrim yaratmış durumda. Bu gövdelerin performansı, uygulama alanlarına göre farklılık gösteriyor:
1. Havacılık ve Uzay: Ağırlığın Sınırlarını Zorlamak
Havacılıkta, redüktör gövdelerinin ağırlığı ve termal davranışı her şey demek. Al-Mg alaşımları, bu gereklilikleri karşılamanın yanı sıra şu avantajları sunuyor:
- Yüksek spesifik dayanım: Uçaklardaki redüktörlerde ağırlık tasarrufu sağlarken dayanıklılığı da artırıyor.
- Termal kararlılık: Uçuş sırasında meydana gelen sıcaklık değişimlerine karşı gövdenin stabilitesini koruyor.
- Korozyon direnci: Deniz yakını gibi zorlu ortamlarda bile uzun ömürlü olmasını sağlıyor.
Örneğin, bir helikopterin ana rotor sisteminde Al-Mg alaşımlarının kullanılması, sistemin toplam ağırlığını %30 oranında azaltmış ve bakım maliyetlerini önemli ölçüde düşürmüş.
2. Savunma Sanayi: Zorlu Koşullarda Dayanıklılık
Savunma uygulamalarında redüktörler genellikle en zorlu koşullarda çalışıyor. Alüminyum-Magnezyum alaşımlarıysa, bu alanda da parlıyor:
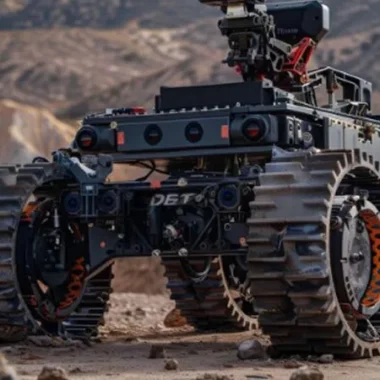
- Paletli araçlar: Tank ve zırhlı araçlarda kullanılan redüktörler, Al-Mg alaşımları sayesinde daha hafif ve dayanıklı hale geliyor.
- İHA’lar ve dronelar: Uçuş sırasında oluşan titreşimlere karşı dayanıklı, hafif redüktörler gerektiren uygulamalarda tercih ediliyor.
- Askeri robotlar: Yüksek hassasiyet ve dayanıklılık gerektiren robotik sistemlerde kullanılıyor.
MIL-STD-810H standardına uygun olarak üretilen Al-Mg alaşımlı redüktörler, zorlu çevresel koşullarda (yüksek sıcaklık, nem, toz) güvenilir performans sağlıyor.
3. Robotik ve Otomasyon: Hareketin Mucizesi
Robotik uygulamalarda redüktörlerin hafif ve hassas olması gerekiyor. Al-Mg alaşımlarının robotik redüktör gövdelerinde kullanımıysa, performansı farklı bir boyuta taşıyor:
- Yüksek dinamik yanıt: Hafif gövde, robotik eklemlerin daha hızlı ve hassas hareket etmesini sağlıyor.
- Enerji verimliliği: Daha hafif gövde, robotun hareketi için gereken enerjiyi azaltıyor.
- Aşınma direncinin iyileştirilmesi: Yüzey işlemleriyle birleştirildiğinde, redüktörün ömrü uzuyor.
Endüstriyel robot kollarda kullanılan redüktör gövdelerinde Al-Mg alaşımlarının kullanılması, sistemin dinamik performansını %20 oranında artırmış. Pratikte gördüğümüz kadarıyla, bu performans artışı robotların üretim hattındaki verimliliğini de doğrudan etkiliyor.
Sıkça Sorulan Sorular: Merak Edilenler
1. Sıfır boşluklu redüktör gövdelerinde neden Alüminyum-Magnezyum alaşımları tercih ediliyor?
Alüminyum-Magnezyum alaşımları, düşük yoğunlukları, yüksek spesifik dayanımları ve düşük termal genleşme katsayıları nedeniyle tercih ediliyor. Bu özellikler, redüktörlerin hafif, dayanıklı ve termal olarak kararlı olmasını sağlıyor.
2. Alüminyum-Magnezyum alaşımlarının dezavantajları neler?
Bu alaşımların en büyük handikapları arasında düşük sertlik, sınırlı maksimum çalışma sıcaklığı (genellikle 150-200°C) ve yorulma dayanımının çelik kadar yüksek olmaması bulunuyor. Bu nedenle, yüksek aşınma direnci ya da yüksek sıcaklık gerektiren uygulamalarda ek koruma ve tasarım optimizasyonuna ihtiyaç duyuluyor. Kesin olmamakla birlikte, bazı uygulamalarda sertleştirme işlemlerine ya da özel kaplamalara başvurulması gerekebiliyor.
3. Rib yapıları redüktör gövdelerinde ne gibi faydalar sağlıyor?
Rib yapıları, redüktör gövdesinin burulma rijitliğini artırarak tork dalgalanmasını ve açısal iletim hatasını minimize ediyor. Ayrıca, malzeme verimliliği sağlayarak rijitliği artırırken ağırlık artışını minimize ediyor. Öyle ki, katı bir gövdede %30 ağırlık artışı gerektiren bir rijitlik artışı, rib yapılarıyla sadece %10 ağırlık artışıyla sağlanabiliyor.
4. Alüminyum-Magnezyum alaşımları hangi üretim yöntemleriyle işleniyor?
Bu alaşımlar genellikle kum dökümü, kalıp dökümü ve basınçlı döküm gibi döküm yöntemleriyle üretiliyor. Döküm sonrasında CNC işleme ve yüzey işlemleri (anodik oksidasyon, krom kaplama, PEO vb.) uygulanıyor.
5. Sıfır boşluklu redüktör gövdeleri hangi endüstrilerde yaygın olarak kullanılıyor?
Bu redüktörler, havacılık, Savunma Sanayi, robotik, tıbbi cihazlar ve otomasyon sistemlerinde yaygın olarak kullanılıyor. Her endüstri, redüktörlerden farklı performans gereksinimleri talep ediyor.
6. Alüminyum-Magnezyum alaşımlarının korozyon direnci nasıl sağlanıyor?
Bu alaşımların korozyon direnci, doğal oksidasyon koruması ve uygulanan yüzey işlemleriyle (anodik oksidasyon, PEO, krom kaplama) artırılıyor. Bu işlemler, gövdenin nemli, tuzlu ya da aşındırıcı ortamlarda uzun ömürlü olmasını sağlıyor.
7. Sıfır boşluklu redüktör gövdelerinde termal genleşme nasıl kontrol ediliyor?
Termal genleşme, Alüminyum-Magnezyum alaşımlarının düşük termal genleşme katsayısı ve optimize edilmiş duvar kalınlıklarıyla kontrol ediliyor. Ayrıca, rib yapıları ve ısı dağılımını iyileştiren tasarımlar termal stresin minimize edilmesine yardımcı oluyor.
Sıfır boşluklu redüktör gövdelerinde Alüminyum-Magnezyum alaşımlarının sunduğu avantajlardan faydalanmak için uzman ekibimizle iletişime geçin. Tasarım, üretim ve uygulama konularında size en uygun çözümleri sunmaktan memnuniyet duyarız. Hareketin geleceğini şekillendirmek için siz de bizimle adım atın!
Projeleriniz de teknik şartnamesine ve standartlara uygun boşluksuz redüktör çözümlerini belirlemek, 3D STEP/CAD dosyalarını talep etmek veya gizlilik sözleşmesi (NDA) altında teknik danışmanlık almak için mühendislik ekibimizle iletişime geçebilirsiniz.