Boşluksuz Sürücülerde Sementasyon, Nitrasyon ve İndüksiyonla Yüzey Sertleştirme Teknikleri
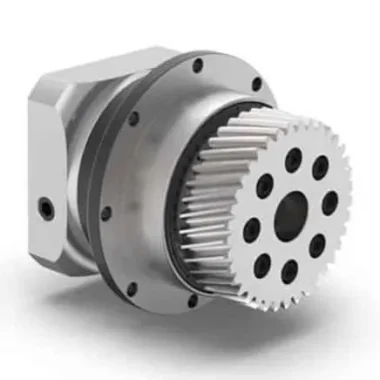
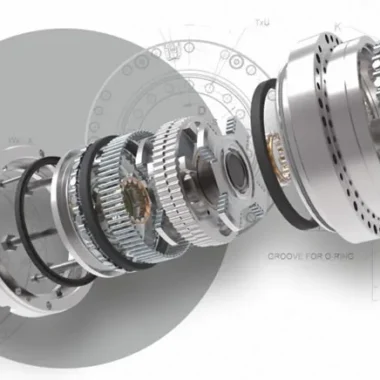
Boşluksuz sürücülerde sementasyon, nitrasyon ve indüksiyonla yüzey sertleştirme — aslında endüstriyel dünyanın gizli kahramanları. Hareket kontrol sistemlerinde performansı ve dayanıklılığı kimin belirlediğini hiç merak ettiniz mi? Bu yöntemler, savunma sanayiinden robotik otomasyona, tıbbi cihazlardan otomotiv parçalarına kadar birçok alanda kritik rol oynuyor. Boşluksuz sürücüler, tork iletiminde kaybı en aza indirirken, aynı zamanda aşınmaya karşı direnci ve yorulma ömrünü de maksimize etmek zorunda. Yüzey sertleştirme teknikleriyse, dişli boşluğu toleranslarını sıkı sıkıya kontrol ediyor ve nominal torkla acil durdurma torkunun optimum seviyede kalmasını sağlıyor.
Bu makalede, boşluksuz sürücülerde kullanılan sementasyon, nitrasyon ve indüksiyonla yüzey sertleştirme tekniklerinin mekanik temellerini, avantajlarını ve endüstriyel uygulamalardaki yerini detaylı bir şekilde ele alacağız. Ayrıca, tasarım mühendisleri ve satın alma yöneticilerinin bu yöntemleri değerlendirirken nelere dikkat etmeleri gerektiğine dair de ipuçları sunacağız.
Boşluksuz Sürücülerde Sementasyon ve Nitrasyon: Mekanik Temeller
Boşluksuz sürücülerin performansını belirleyen en önemli faktörlerden biri, yüzey sertleştirme teknikleridir. Sementasyon, nitrasyon ve indüksiyonla sertleştirme — her biri farklı mekanik ve kimyasal özelliklere sahip olsa da, ortak bir amaca hizmet ediyor: yüzeyde yüksek sertlik ve aşınma direncine sahip bir tabaka oluşturmak, ancak çekirdekte esnekliği ve darbe dayanımını korumak. Pratikte gördüğümüz kadarıyla, bu dengeyi kurabilen uygulamalar, uzun vadede en başarılı olanlar.
Sementasyon, genellikle düşük karbonlu çeliklerin yüzeyine yüksek karbon oranına sahip bir tabaka oluşturmak için kullanılan bir ısıl işlem yöntemi. Parçalar, kontrollü bir atmosferde (genellikle hidrokarbon gazları ya da katı karbon kaynakları kullanılarak) 900°C ila 950°C sıcaklıklarda tutuluyor. Yüzeyde oluşan yüksek karbon oranlı tabaka, sertleştirme işlemiyle birlikte martenzitik bir yapıya dönüşüyor. Bu sayede yüzey sertliği 60-65 HRC gibi yüksek değerlere ulaşıyor. Çekirdek bölgesiyse daha düşük karbon içeriğine sahip olduğundan, esnekliğini ve darbe dayanımını koruyor.
Nitrasyon, özellikle boşluksuz sürücüler gibi hassasiyet gerektiren uygulamalarda tercih edilen bir başka yüzey sertleştirme yöntemi. Parçalar, amonyak gazı (NH₃) atmosferinde 500°C ila 550°C sıcaklıklarda ısıl işleme tabi tutuluyor. Nitrasyon sırasında, yüzeyde ince bir sert tabaka (genellikle 0.1 mm ila 0.5 mm kalınlığında) oluşuyor. Bu tabaka, son derece sert ve aşınmaya dayanıklı olan demir nitrür (Fe₄N) ve diğer nitrür bileşiklerinden meydana geliyor. Nitrasyonun en büyük avantajlarından biri, işlem sıcaklığının düşük olması nedeniyle parçaların çarpılmasının (distorsiyon) minimize edilmesi. Ayrıca, nitrasyon sonrası ek sertleştirme işlemine gerek duyulmaz — bu da hem maliyet hem de zaman tasarrufu sağlıyor.
İndüksiyonla sertleştirme, yüksek frekanslı elektrik akımı kullanılarak metalik parçaların yüzeyinin lokal olarak ısıtılması ve ardından ani soğutulması yoluyla gerçekleştirilen bir sertleştirme yöntemi. Isınma süresi çok kısa olduğundan (genellikle saniyeler içinde), parçaların genelinde termal gerilimler minimal düzeyde kalıyor. İndüksiyonla sertleştirme, özellikle dişli çarklar, miller ve rulman yuvaları gibi yüksek yüzey sertliği gerektiren ancak çekirdekte yüksek tokluk gerektiren uygulamalarda yaygın. Sertleştirme derinliği, indüksiyon frekansı ve ısıtma süresiyle hassas bir şekilde kontrol edilebiliyor.
Uygulama Örneği: Taktik Robotlarda Boşluksuz Sürücüler
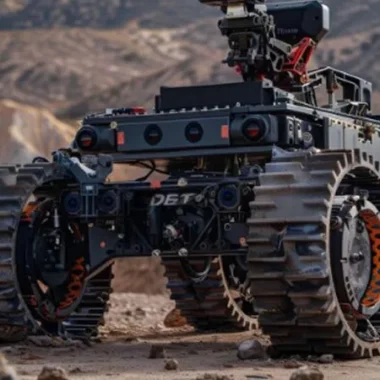
Bir savunma sanayii firması, yeni nesil taktik robotlarında kullanılan boşluksuz redüktörlerin performansını optimize etmek için sementasyon ve nitrasyonu birleştirdi. Redüktörün dişli çarkları, 20MnCr5 gibi düşük karbonlu bir çelikten imal edildi ve ardından sementasyon işlemine tabi tutuldu. Sementasyon sonrası parçalar 850°C’de östenitlendi ve su verme işlemine alındı. Bu sayede dişli yüzeylerinde 62 HRC sertliğe ulaşılırken, çekirdek bölgesi 30-40 HRC sertliğinde kaldı. Ardından, redüktörün mil ve rulman yuvaları gibi hassas bölgeleri nitrasyona tabi tutularak, yüzeyde Fe₄N tabakası oluşturuldu ve mikropitting oluşumunun önüne geçildi.
Uygulama sonunda, redüktörün anma torku 150 Nm’den 180 Nm’ye yükselirken, açısal iletim hatası (ATE) 5 arcmin’in altında kaldı. Ayrıca, aylık bakım gereksinimi %40 oranında azalırken, redüktörün ömrü 2.5 kat artmış oldu. Bu sonuçlar, boşluksuz sürücülerde yüzey sertleştirme tekniklerinin sadece performans değil, yaşam döngüsü maliyetleri açısından da ne kadar kritik olduğunu gösteriyor.
Boşluksuz Sürücülerde Sementasyon ve Nitrasyonun Kritik Tasarım Parametreleri
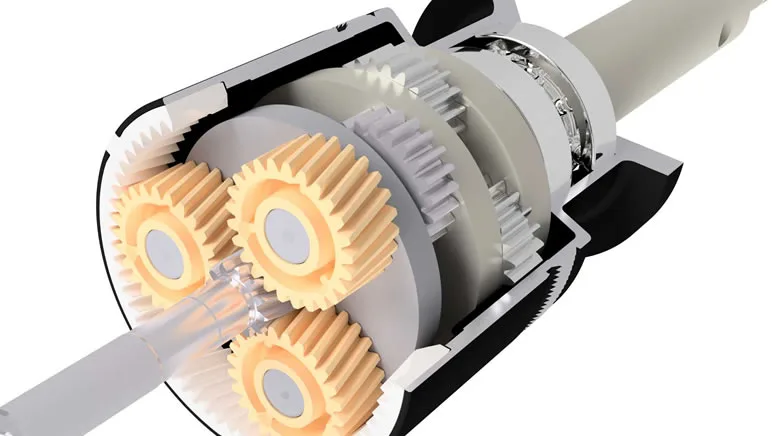
Boşluksuz sürücülerde sementasyon ve nitrasyon uygulamaları, sadece ısıl işlem süreciyle sınırlı değil. Bu tekniklerin başarısı, birçok tasarım ve imalat parametresinin doğru bir şekilde belirlenmesine bağlı. Aşağıdaki tabloda, bu parametrelerin neler olduğu ve nasıl optimize edilebileceği hakkında detaylı bilgiler sunuluyor:
| Parametre | Açıklama | Optimal Değer Aralığı | Etkilediği Özellikler |
|---|---|---|---|
| Sementasyon Derinliği | Yüzeyden itibaren sertleştirilmiş tabakanın derinliği | 0.8 mm – 1.5 mm | Yorulma ömrü, aşınma direnci |
| Karbürleme Sıcaklığı | Sementasyon işlemi sırasında kullanılan sıcaklık | 900°C – 950°C | Tane irileşmesi, distorsiyon |
| Nitrasyon Süresi | Nitrasyon işlemi sırasında parçanın tutulduğu süre | 10 saat – 30 saat | Sert tabaka kalınlığı, çarpılma |
| Nitrasyon Sıcaklığı | Nitrasyon işlemi sırasında kullanılan sıcaklık | 500°C – 550°C | Fe₄N tabaka oluşumu, çekirdek özellikleri |
| Soğutma Hızı (Sementasyon) | Sementasyon sonrası parçanın soğutulma hızı | Hızlı soğutma (su verme) | Martenzitik dönüşüm, sertlik |
| Ön Isıl İşlem (Nitrasyon) | Nitrasyon öncesi parçaya uygulanan ısıl işlem | Temperleme (200°C – 300°C) | Gerilim giderme, tane inceltme |
Bu parametrelerin yanı sıra, boşluksuz sürücülerde sementasyon ve nitrasyonun başarısı için aşağıdaki tasarım ve malzeme seçim kriterlerine de dikkat edilmesi gerekmektedir:
- Malzeme Seçimi: Sementasyon için genellikle düşük karbonlu alaşımlı çelikler (örneğin, 20MnCr5, 18CrNiMo7-6) tercih edilir. Nitrasyon içinse alaşımsız ya da düşük alaşımlı çelikler (örneğin, 42CrMo4) kullanılabilir. Malzeme seçiminde, çekirdek sertliğinin ve tokluğunun yanı sıra korozyon direnci de göz önünde bulundurulmalı.
- Yüzey Pürüzlülüğü: Sementasyon ve nitrasyon işlemleri öncesinde, parçaların yüzey pürüzlülüğü (Ra) 0.8 µm ila 1.6 µm arasında olmalı. Yüzey pürüzlülüğünün yüksek olması, sertleştirme işlemi sırasında oluşabilecek gerilim konsantrasyonlarını artırır ve çatlak oluşumuna yol açabilir.
- Distorsiyon Kontrolü: Özellikle ince cidarlı parçalarda ve karmaşık geometrilerde, sementasyon ve nitrasyon işlemleri sırasında oluşabilecek distorsiyonu minimize etmek için, parçaların ısıl işlem öncesinde ve sonrasında kontrollü bir şekilde ısıtılması ve soğutulması gerekmektedir.
- Sızdırmazlık (Sealing): Nitrasyon işlemi sonrasında oluşan Fe₄N tabakası, korozyon direncini artırsa da, parçaların birleşme bölgelerinde sızdırmazlık contalarının kullanılması önerilir. Bu, özellikle hidrolik ve pnömatik sistemlerde sıvı ve gaz kaçaklarının önlenmesi açısından kritik.
Saha Deneyimiyle Çözülen Bir Problem
Bir robotik otomasyon firması, boşluksuz redüktörlerinde nitrasyon uygulaması sırasında yaşadığı bir problemi yerinde yaptığı analizlerle çözdü. Redüktörün milinde oluşan lokal korozyon ve mikropitting, üretim hattında duruşlara neden olmaktaydı. Problemin kök nedeni, nitrasyon öncesi yapılan temizlik işleminin yetersizliği ve parçaların ısıl işlem sonrası yeterince temizlenmemesiydi. Firmamız, nitrasyon öncesi parçaların ultrasonik temizleme işlemine tabi tutulmasını ve ardından kontrollü bir şekilde kurutulmasını önerdi. Ayrıca, nitrasyon sonrası parçaların korozyon direncini artırmak amacıyla ince bir fosfatlama işlemi uygulanmasını tavsiye etti. Bu değişiklikler sonucunda, redüktörün ömrü 1.8 kat artarken, bakım gereksinimi %50 oranında azaldı.
Boşluksuz Sürücülerde Sementasyon ve Nitrasyon: Avantajlar ve Sınırlamalar
Boşluksuz sürücülerde sementasyon ve nitrasyon teknikleri, endüstriyel uygulamalarda neden bu kadar yaygın? Bu yöntemler sadece yüksek performans ve dayanıklılık sağlamakla kalmaz, aynı zamanda maliyet ve tedarik zinciri açısından da önemli avantajlar sunar. Aşağıda, bu tekniklerin ana avantajları ve sınırlamaları inceleniyor:
Avantajlar
- Yüksek Aşınma Direnci: Sementasyon ve nitrasyon sonrasında oluşan sert yüzey tabakası, dişli boşluğu (backlash) ve açısal iletim hatası (ATE) gibi parametrelerin optimum seviyede kalmasını sağlarken, aynı zamanda aşınma ve yorulma ömrünü de maksimize eder. Bu da, boşluksuz sürücülerin uzun ömürlü olmasını ve bakım gereksiniminin azalmasını sağlar.
- Düşük Sürtünme Katsayısı: Nitrasyon sonrasında oluşan Fe₄N tabakası, metal-metal temas bölgelerinde sürtünme katsayısını önemli ölçüde azaltır. Bu da, tork dalgalanması (torque ripple) ve ısıl gerilimleri minimize eder.
- Korozyon Direnci: Özellikle nitrasyon işlemi, parçaların korozyon direncini artırır. Bu da, denizcilik, savunma ve medikal uygulamalarda önemli bir avantajdır.
- Distorsiyon Minimizasyonu: Nitrasyon işlemi, sementasyona kıyasla daha düşük sıcaklıklarda gerçekleştirildiğinden, parçaların distorsiyon riski daha düşüktür. Bu da, hassasiyet gerektiren uygulamalarda önemli bir avantajdır.
- Toplam Yaşam Döngüsü Maliyeti: Yüzey sertleştirme teknikleri, boşluksuz sürücülerin ömrünü artırırken, bakım ve onarım gereksinimlerini de azaltır. Bu da, toplam yaşam döngüsü maliyetinin önemli ölçüde düşmesini sağlar.
Sınırlamalar
- Kırılganlık Riski: Sementasyon sonrasında oluşan yüksek sertlik, parçaların kırılganlığını artırabilir. Bu riski minimize etmek için, sertlik ve tokluk arasındaki dengeyi sağlamak önemlidir.
- İşlem Süresi ve Maliyet: Hem sementasyon hem de nitrasyon işlemleri, uzun süreler gerektiren ve yüksek maliyetli proseslerdir. Bu da, özellikle küçük partiler halinde üretim yapan firmalar için bir dezavantaj olabilir.
- Çevresel Etkiler: Sementasyon işlemi sırasında kullanılan hidrokarbon gazları ve nitrasyon sırasında kullanılan amonyak gazı, çevresel açıdan zararlı olabilir. Bu nedenle, bu işlemlerin kontrollü ortamlarda ve atık gaz arıtma sistemleriyle gerçekleştirilmesi gerekmektedir.
- Malzeme Seçimi Kısıtlamaları: Sementasyon ve nitrasyon, sadece belirli çelik türleri için uygulanabilir. Bu da, malzeme seçimi konusunda kısıtlamalar getirir.
Sıkça Sorulan Sorular
Boşluksuz sürücülerde sementasyon ve nitrasyon hakkında sıkça sorulan sorulara aşağıda cevap bulabilirsiniz:
- Sementasyon ve nitrasyon arasındaki temel fark nedir?
Sementasyon, yüksek sıcaklıklarda (900°C-950°C) yapılan ve yüzeyde yüksek karbon oranlı sert bir tabaka oluşturan bir ısıl işlem yöntemidir. Nitrasyon ise daha düşük sıcaklıklarda (500°C-550°C) gerçekleştirilir ve yüzeyde Fe₄N tabakası oluşturarak sertlik ve korozyon direnci sağlar.
- Boşluksuz sürücülerde sementasyon ve nitrasyon hangi malzemelere uygulanabilir?
Sementasyon için genellikle düşük karbonlu alaşımlı çelikler (örneğin, 20MnCr5, 18CrNiMo7-6) tercih edilir. Nitrasyon içinse alaşımsız veya düşük alaşımlı çelikler (örneğin, 42CrMo4) kullanılabilir.
- Nitrasyon işlemi sırasında oluşabilecek distorsiyonu nasıl minimize edebilirim?
Nitrasyon işlemi sırasında distorsiyonu minimize etmek için, parçaların ısıl işlem öncesinde ve sonrasında kontrollü bir şekilde ısıtılması ve soğutulması gerekmektedir. Ayrıca, malzeme seçimi ve ön ısıl işlemler de bu süreçte önemli rol oynar.
- Sementasyon ve nitrasyonun çevresel etkileri nelerdir?
Kesin olmamakla birlikte, sementasyon işlemi sırasında kullanılan hidrokarbon gazları ve nitrasyon sırasında kullanılan amonyak gazı, çevresel açıdan zararlı olabilir. Bu nedenle, bu işlemlerin kontrollü ortamlarda ve atık gaz arıtma sistemleriyle gerçekleştirilmesi gerekmektedir.
- Boşluksuz sürücülerde sementasyon ve nitrasyonun avantajları nelerdir?
Bu teknikler, yüksek aşınma direnci, düşük sürtünme katsayısı, artırılmış korozyon direnci, distorsiyon minimizasyonu ve toplam yaşam döngüsü maliyetinin düşürülmesi gibi birçok avantaj sunar.
- Sementasyon ve nitrasyonun sınırlamaları nelerdir?
Başlıca sınırlamaları arasında kırılganlık riski, işlem süresi ve maliyet, çevresel etkiler ve malzeme seçimi kısıtlamaları bulunmaktadır. Bu nedenle, her uygulama için avantaj ve sınırlamaların dikkatlice değerlendirilmesi gerekmektedir.
- Boşluksuz sürücülerde sementasyon ve nitrasyonun endüstriyel uygulama alanları nelerdir?
Bu teknikler, savunma sanayii, robotik otomasyon, medikal cihazlar, otomotiv ve havacılık gibi birçok endüstriyel sektörde yaygın olarak kullanılmaktadır. Özellikle hassasiyet ve dayanıklılık gerektiren uygulamalarda tercih edilir.
Projeleriniz de teknik şartnamesine ve standartlara uygun boşluksuz redüktör çözümlerini belirlemek, 3D STEP/CAD dosyalarını talep etmek veya gizlilik sözleşmesi (NDA) altında teknik danışmanlık almak için mühendislik ekibimizle iletişime geçebilirsiniz.