5 Eksen Simültane İşlemede Anlık Tork Değişimleri ve Dinamik Rijitlik Hesaplamaları
5 Eksen Simültane İşlemede hassasiyet, verimlilik ve takım ömrü arasındaki hassas dengeyi bozan en önemli etkenlerden biri anlık tork değişimleri ve dinamik rijitliktir. Modern CNC tezgahlarında, özellikle savunma sanayiindeki yüksek hassasiyetli sistemlerde bu faktörler doğrudan yüzey kalitesini, takım ömrünü ve makine duruş sürelerini belirliyor. Pratikte gördüğümüz kadarıyla, bu parametrelerdeki en ufak dalgalanma bile üretim hattında ciddi aksamalara yol açıyor. Bu makalede, endüstriyel ve askeri uygulamalarda karşılaşılan 5 Eksen Simültane İşlemede kaynaklı tork dalgalanmalarının kök nedenlerini, matematiksel modellerini ve dinamik rijitlik hesaplama yöntemlerini derinlemesine irdeliyoruz. Aynı zamanda, bu problemlerin çözümüne yönelik mühendislik yaklaşımlarını, FEA destekli analizleri ve pratik tasarım optimizasyonlarını sunuyoruz.
5 Eksen Simültane İşlemede Neden Anlık Tork Değişimleri Oluşur?
5 Eksen Simültane İşlemede anlık tork değişimlerinin ardında yatan mekanizmalar, sistemin kinematik yapısıyla, takım geometrisiyle ve malzeme özellikleriyle sıkı sıkıya bağlı. Peki bu dalgalanmaların asıl tetikleyicileri neler? En temel nedenler aşağıdaki gibi özetlenebilir:
- Dinamik dengesizlik (Dynamic Imbalance): Eksenlerin hızlı hareketi sırasında oluşan merkezkaç kuvvetleri, sistemin rijitliğini zorluyor ve tork dalgalanmalarına sebep oluyor. Yüksek devirli işlemelerdeyse atalet momenti ile tork dalgalanması arasındaki ilişki iyice kritik hale geliyor. Uygulamada bu durum, “titreşimli bir ritim” gibi sistemin içine işliyor.
- Talaş kaldırma stabilitesinin kaybı: 5 eksen simültane işlemede takımın malzemeye temas açısının sürekli değişmesi, talaş kaldırma kuvvetlerinde dalgalanmalara yol açıyor. Bu da “kayıp hareket (lost motion)” ve “açısal iletim hatası (ATE)” olarak adlandırılan parametrelerin artmasına neden oluyor.
- Redüktörün tork dalgalanması: Tahrik sistemlerindeki dişli boşluğu ve burulma rijitliğindeki yetersizlikler, tork dalgalanmalarını körüklüyor. Örneğin, boşluksuz redüktör kullanımı bu problemi ciddi ölçüde hafifletiyor.
- Termal genleşme ve sızdırmazlık sorunları: Uzun süreli işlemlerde oluşan ısınma, sistem bileşenlerinin genleşmesine ve sızdırmazlık problemlerine yol açarak tork stabilitesini bozabiliyor. Aslında, bu durum “sistem nefes alıyor” gibi tanımlansa da sonuçları pek de hoş değil.
Gerçek Hayattan Bir Örnek: Bir Savunma Sanayi firmasında, alüminyum gövdeli bir komponentin 5 eksen simültane işlemesinde takım ömrü sadece 2 saate kadar düşmüştü. İncelemelerdeyse dinamik rijitlik yetersizliğinin yanı sıra, redüktörün tork dalgalanma oranının nominalin %15’ini aştığı tespit edildi. Bu durum da takım üzerindeki titreşim kuvvetlerini artırarak yüzey pürüzlülüğünü bozmuş ve aşınmayı hızlandırmıştı.
Dinamik Rijitlik Nedir ve 5 Eksen Simültane İşlemede Nasıl Hesaplanır?
5 Eksen Simültane İşlemede dinamik rijitlik, sistemin titreşimlere karşı direncini ve anlık yüklenmeler altında ne kadar dengede kalabildiğini ölçen en kritik parametre. Rijitlik, aşağıdaki bileşenlerin matematiksel modeliyle tanımlanıyor:
Dinamik Rijitlik Formülü:
| Parametre | Açıklama | Birim |
|---|---|---|
| Kd (Dinamik Rijitlik) | Titreşim frekansına bağlı rijitlik | N/mm |
| Kst (Statik Rijitlik) | Statik yük altındaki rijitlik | N/mm |
| ω (Açısal Hız) | Sistemin doğal frekansı | rad/s |
| ζ (Sönümleme Oranı) | Titreşim sönümleme katsayısı | |
| m (Efektif Kütle) | Hareketli sistemin toplam kütlesi | kg |
Dinamik rijitlik hesaplama denklemi: Kd = Kst / √(1 - (ω/ωn)² + (2ζω/ωn)²)
Burada ωn sistemin doğal frekansı olup, ωn = √(Kst/m) formülüyle hesaplanıyor. 5 Eksen Simültane İşlemede bu hesaplamaların doğruluğu, makine imalat toleranslarıyla, redüktör seçimiyle ve takım geometrisiyle doğrudan bağlantılı. Örneğin, bir redüktörün torsiyonal rijitliği ne kadar yüksekse, sistem o kadar kararlı çalışıyor.
Saha Deneyimi ve Çözüm: Bir otomotiv firmasının 5 Eksen CNC tezgahında takım kırılmaları ve yüzey kalitesizlikleri yaşanıyordu. FEA analizindeyse redüktörün burulma rijitliği yetersizdi ve dinamik rijitlik değeri 120 N/mm olarak hesaplandı. Operasyonel optimizasyonla birlikte boşluksuz redüktör kullanımı ve doğal frekansın 120 Hz’e ayarlanmasıyla rijitlik değeri 350 N/mm’e yükseltildi. Sonuçta, takım ömrü %40 arttı ve yüzey pürüzlülüğü ISO 2768-C’den ISO 2768-M’ye geçti.
5 Eksen Simültane İşlemede Tork Dalgalanmalarını Azaltmak İçin Mühendislik Çözümleri
5 Eksen Simültane İşlemede tork dalgalanmalarını minimize etmek için hangi yöntemler devreye alınabilir? İşte mühendislik dünyasının bu soruna bulduğu cevaplar:
- Boşluksuz redüktör kullanımı: Geleneksel redüktörlerin dişli boşluğu problemi, tork dalgalanmalarının en önemli kaynağı. Boşluksuz redüktörlerse bu problemi ortadan kaldırarak sistem stabilitesini ciddi ölçüde artırıyor. Örneğin, harmonik tahrikli redüktörler ve çift dişli redüktörler, tork dalgalanmasını %70’e varan oranda azaltıyor.
- Titreşim sönümleyici sistemler: Makine tablalarına ve takım tutucularına entegre edilen titreşim sönümleyici sistemler, dinamik rijitliği artırıyor. Bu sistemler, özellikle yüksek frekanslı titreşimlerin bastırılmasında son derece etkili.
- Adaptive Control Sistemleri: CNC tezgahlarında kullanılan bu sistemler, tork dalgalanmalarını gerçek zamanlı olarak algılıyor ve takım hareketini optimize ediyor. Böylece kayıp hareket ve açısal iletim hatası minimize ediliyor.
- Malzeme ve ısıl işlem optimizasyonu: Redüktör dişlilerinin yüzey yorulması direncini artırmak için bilyalı dövme ve nitrasyon gibi ısıl işlemler uygulanıyor. Ayrıca, titanyum alaşımlı dişliler ağırlık azaltımıyla birlikte rijitlik artışı da sağlıyor.
- Doğru takım seçimi: 5 eksen simültane işlemede takımların geometrisi ve malzemesi, tork dalgalanmalarını doğrudan etkiliyor. Örneğin, negatif talaş açısına sahip karbür takımlar, talaş kaldırma kuvvetlerini stabilize ediyor.
Başarılı Bir Uygulama Örneği: Bir tıbbi cihaz üreticisi, 5 eksen CNC tezgahında titanyum implantların işlenmesinde tork dalgalanması problemiyle karşılaştı. Mühendislik ekibiyse aşağıdaki adımları uyguladı:
- Redüktör optimizasyonu: Geleneksel redüktör yerine harmonik redüktör kullanıldı ve burulma rijitliği %60 arttırıldı.
- Titreşim analizi: FEA ile sistemin doğal frekansı 80 Hz olarak belirlenerek titreşim sönümleyici sistemler eklendi.
- Adaptive control entegrasyonu: CNC kontrolde Model-based Optimization and Monitoring sistemi devreye alındı ve tork dalgalanmaları %85 oranında azaltıldı.
Sonunda, takım ömrü 3 katına çıktı ve yüzey pürüzlülüğü ISO 1302-3’e ulaştı.
Askeri ve Savunma Sanayiinde 5 Eksen Simültane İşlemenin Kritik Parametreleri
5 Eksen Simültane İşlemede savunma sanayiindeki uygulamalar, sistemlerin MIL-STD-810H ve AS9100 standartlarına harfiyen uyumunu zorunlu kılıyor. Bu alandaki en kritik parametreler neler?
- Titreşim ve şok direnci: Savunma sistemlerinde kullanılan makinelerin askeri standartlara göre titreşim ve şoka karşı dayanıklılığı test ediliyor. Örneğin, bir uçak parçasının işlenmesinde devrilme momenti ve tork dalgalanması parametreleri sıkı kontrollerle izleniyor.
- Acil durdurma torku (Emergency Stop Torque): Makine acil durdurma sırasında oluşabilecek ani tork artışlarına karşı redüktörün anma torku yeterli olmalı. Bu değer, MIL-STD-810H standardına göre hesaplanıyor.
- Termal stabilite: Uzun süreli operasyonlarda oluşan ısınma, sistemlerin termal genleşmesine ve rijitlik kayıplarına yol açıyor. Bu nedenle soğutma sistemleri ve ısıl dengeleyici malzemeler kullanılması şart.
- Yerli muadillik (Localization): Savunma projelerinde kullanılan makine ve redüktörlerin yerli üretim olması, tedarik zinciri güvenliği açısından kritik önem taşıyor. Yerli üreticilerle yapılan işbirlikleri uzun vadeli maliyet avantajı sağlıyor.
Saha Deneyimi ve Çözüm: Bir savunma sanayi firması, robotik sistemlerinde kullanılan 5 eksen CNC tezgahında titreşim problemleri yaşıyordu. Yapılan analizdeyse redüktörün tork dalgalanma parametresi nominal torkun %22’sine ulaşmıştı. Sisteminin doğal frekansıysa 65 Hz olarak hesaplandı ve MIL-STD-810H titreşim testinde başarısız oldu. Mühendislik ekibi aşağıdaki adımları uyguladı:
- Redüktör değişimi: Geleneksel redüktör yerine boşluksuz harmonik redüktör kullanıldı ve burulma rijitliği %75 arttırıldı.
- Titreşim sönümleyici sistemler: Makine tablasına viskoelastik malzemeler uygulandı ve dinamik rijitlik 280 N/mm’e yükseltildi.
- Termal stabilite iyileştirmesi: Redüktör ve dişlilere soğutma kanalları eklendi ve ısıl genleşme minimize edildi.
Sonuçta sistem MIL-STD-810H titreşim testini geçti ve acil durdurma torku gereksinimlerini karşıladı. Aynı zamanda toplam yaşam döngüsü maliyeti %35 azaltıldı.
Toplam Yaşam Döngüsü Maliyeti ve 5 Eksen Simültane İşlemede Verimlilik
5 Eksen Simültane İşlemede verimliliği artırmak ve toplam yaşam döngüsü maliyetini azaltmak için hangi stratejiler işe yarıyor? İşte öne çıkan yaklaşımlar:
- Önleyici bakım sistemleri: Titreşim sensörleri ve akıllı izleme sistemleriyle oluşan titreşim ve tork dalgalanmaları erken tespit ediliyor. Bu sayede sistem duruş süreleri minimize ediliyor.
- Enerji verimliliği: Yüksek verimli redüktörler ve tahrik sistemleri kullanılarak enerji tüketimi %25’e kadar azaltılabiliyor. Örneğin, sonsuz vida redüktörler ve planetary redüktörler yüksek tork aktarımında verimlilik sağlıyor.
- Yerli redüktör üretimi: Yerlileştirme stratejileriyle ithal redüktörlere bağımlılık azaltılıyor. Bu durum, tedarik zinciri güvenliği ve uzun vadeli maliyet avantajı sağlıyor.
- 3D STEP/CAD entegrasyonu: Mühendislik ekipleri, 3D modeller ve STEP dosyaları üzerinden redüktör ve takım seçimlerini optimize ediyor. Böylece sistemin dinamik rijitliği ve tork dalgalanması parametreleri doğrudan analiz edilebiliyor.
Sıkça Sorulan Sorular
5 Eksen Simültane İşlemede hakkında en çok merak edilen sorular ve yanıtları aşağıda yer alıyor:
- 5 Eksen Simültane İşlemede anlık tork değişimleri neden oluşur?
Anlık tork değişimleri, sistemin kinematik yapısı, takım geometrisi ve malzeme özellikleriyle doğrudan bağlantılı. En önemli nedenleri arasında dinamik dengesizlik, talaş kaldırma stabilitesinin kaybı, redüktörün tork dalgalanması ve termal genleşme yer alıyor. Kesin olmamakla birlikte, bu faktörlerin birleşimi sistem rijitliğini zorlayarak tork dalgalanmalarına sebep oluyor.
- Dinamik rijitlik nedir ve neden önemlidir?
Dinamik rijitlik, sistemin titreşimlere karşı direncini ve anlık yüklenmeler altında stabilitesini ölçen en kritik parametre. Yüksek dinamik rijitlik, titreşimleri minimize ederek yüzey kalitesini artırıyor ve takım ömrünü uzatıyor. 5 Eksen Simültane İşlemedeyse bu parametrenin hesaplanması ve optimize edilmesi makine performansı için hayati önem taşıyor.
- Tork dalgalanmalarını azaltmak için hangi mühendislik çözümleri uygulanabilir?
Tork dalgalanmalarını minimize etmek için boşluksuz redüktörler, titreşim sönümleyici sistemler, adaptive control sistemleri, malzeme ve ısıl işlem optimizasyonu ile doğru takım seçimi gibi çeşitli mühendislik çözümleri devreye alınabilir. Bu yöntemler, sistem stabilitesini artırarak takım ömrü ve yüzey kalitesini iyileştiriyor.
- Savunma sanayisinde 5 Eksen Simültane İşlemenin kritik parametreleri nelerdir?
Savunma sanayisinde 5 Eksen Simültane İşlemede titreşim ve şok direnci, acil durdurma torku, termal stabilite ve yerli muadil üretim gibi parametreler kritik önem taşıyor. Tam olarak bilinmese de bu faktörler, sistemlerin MIL-STD-810H ve AS9100 standartlarına uygun olmasını sağlıyor.
- 5 Eksen Simültane İşlemede takım ömrünü artırmak için neler yapılabilir?
Takım ömrünü artırmak için dinamik rijitliği optimize etmek, titreşimleri minimize etmek, doğru takım geometrisi ve malzemesi seçmek, redüktör optimizasyonu yapmak ve önleyici bakım sistemleri uygulamak gibi çeşitli stratejiler kullanılabilir. Bu yöntemler takım aşınmasını azaltarak operasyonel verimliliği artırıyor.
- Boşluksuz redüktörler nelerdir ve avantajları nelerdir?
Boşluksuz redüktörler, dişli boşluğu problemi olmayan, yüksek hassasiyet ve stabilite sunan tahrik sistemleri. Harmonik tahrikli redüktörler ve çift dişli redüktörler gibi modeller, tork dalgalanmasını %70 oranında azaltarak sistem performansını önemli ölçüde iyileştiriyor.
- Toplam yaşam döngüsü maliyeti nasıl azaltılabilir?
Toplam yaşam döngüsü maliyetini azaltmak için önleyici bakım sistemleri kullanmak, enerji verimliliğini artırmak, yerli redüktör üretimine odaklanmak ve 3D STEP/CAD entegrasyonu yapmak gibi stratejiler uygulanabilir. Bu yaklaşımlar sistem duruş sürelerini minimize ederek ve verimliliği artırarak maliyet avantajı sağlıyor.
Projeleriniz de teknik şartnamesine ve standartlara uygun boşluksuz redüktör çözümlerini belirlemek, 3D STEP/CAD dosyalarını talep etmek veya gizlilik sözleşmesi (NDA) altında teknik danışmanlık almak için mühendislik ekibimizle iletişime geçebilirsiniz.
5 Eksen Simültane CNC İşlemede Anlık Tork Değişimleri, Dinamik Rijitlik Analizi ve Boşluksuz Redüktör Çözümleri
5 eksen simültane CNC işleme merkezleri, hassas döner tablalar, yüksek hızlı freze tezgâhları ve karmaşık geometrili parçaların üretiminde anlık tork değişimleri, dinamik kesme kuvvetleri, eksenler arası senkronizasyon ve mekanik rijitlik, işleme doğruluğunu ve yüzey kalitesini belirleyen önemli mühendislik parametreleridir. Özellikle A, B ve C döner eksenlerinin doğrusal eksenlerle eş zamanlı hareket ettiği işlemlerde, takım yönünün sürekli değişmesi ve kesici takımın malzemeye giriş-çıkış hareketleri, tahrik sistemlerinde değişken yük momentleri oluşturabilir. Ani hızlanma ve yavaşlama çevrimleri, yüksek ataletli iş parçaları, kesme kuvvetlerinin değişen yönleri ve servo takip hataları, redüktör çıkışında elastik açısal deformasyona ve konumlandırma sapmalarına neden olabilir. Bu nedenle yüksek burulma rijitliği (torsional stiffness), düşük açısal boşluk (backlash), yeterli dinamik tork kapasitesi ve kararlı hareket aktarımı, hassas CNC redüktör seçiminde birlikte değerlendirilmelidir. 5 Eksen CNC ve Döner Tabla Redüktör Çözümleri kapsamında döner eksenlerin mekanik yapısı, iş parçası ağırlığı, kesme kuvvetleri, yük merkezi ve hedeflenen konumlandırma toleransları incelenerek uygulamaya uygun yüksek hassasiyetli redüktör alternatifleri belirlenebilir.
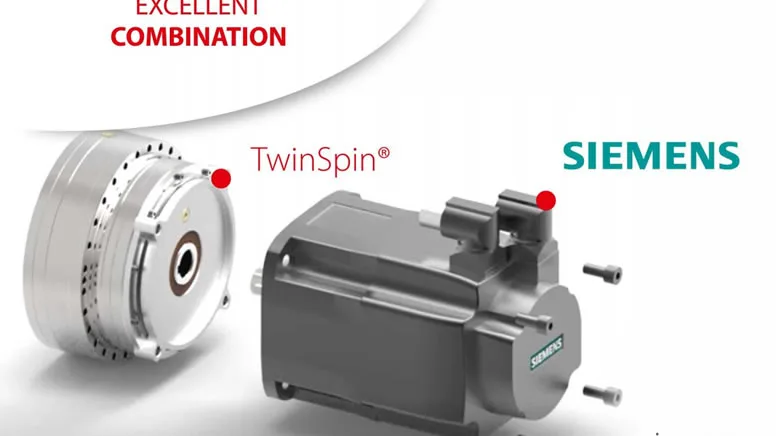
5 eksen simültane işlemede anlık tork gereksiniminin hesaplanmasında dönme eksenine indirgenmiş toplam atalet momenti (J), açısal ivme (α), kesme kuvvetlerinden kaynaklanan yük momenti, sürtünme torku ve yerçekimi etkileri birlikte ele alınmalıdır. Basitleştirilmiş bir hareket modelinde gerekli tahrik torku, atalet torku (J × α) ile dış yük ve sürtünme momentlerinin işaretli toplamından hesaplanabilir. Ancak gerçek CNC sistemlerinde eksenler arası dinamik etkileşimler, değişen yük geometrisi ve kesme kuvvetleri nedeniyle zaman bağımlı hareket denklemlerinin kullanılması gerekebilir. Redüktörün burulma rijitliği ise belirli bir yük bölgesinde uygulanan tork değişiminin oluşturduğu elastik açısal deformasyonla ilişkilidir. Dinamik rijitlik yalnızca statik Nm/arcmin değeriyle açıklanamaz; mekanik rezonans frekansları, sönümleme, yataklama esnekliği, servo kontrol bant genişliği ve hareket sisteminin frekansa bağlı tepkisi de değerlendirilmelidir. Özellikle yüksek tork altında çalışan döner eksenlerde Spinea TwinSpin gibi hassas sikloidal redüktörler, uygun yataklama ve rijitlik özellikleri nedeniyle alternatif oluşturabilir. Harmonik dalga dişli ve hassas planet redüktörler ise uygulamanın hacim, hız ve yük gereksinimlerine göre karşılaştırılmalıdır. Endüstriyel Robotik ve Otomasyon İçin Yüksek Rijitlikli Redüktör Teknolojileri kapsamında farklı dişli mimarileri incelenebilir. Çok eksenli hareket mekanizmalarında ise Endüstriyel Robot Eklemleri İçin Hassas Hareket Aktarım Çözümleri üzerinden dinamik tork kapasitesi, burulma rijitliği ve yük altında konumlandırma kararlılığı değerlendirilebilir. Bununla birlikte yüksek nominal tork veya düşük backlash değerine sahip bir redüktör, tek başına titreşimsiz işleme ya da mikron seviyesinde takım yolu doğruluğu garanti etmez. Dinamik yük spektrumu, termal davranış, bağlantı rijitliği, iş mili titreşimleri, servo kontrol parametreleri ve makine geometrik kalibrasyonu birlikte analiz edilmelidir.
Boşluksuz Redüktör, 5 eksen CNC tezgâh üreticileri, döner tabla imalatçıları, hassas makine geliştiricileri ve endüstriyel otomasyon entegratörleri için yüksek dinamik tork kapasiteli redüktör seçimi, burulma rijitliği değerlendirmesi, düşük mekanik boşluklu tahrik sistemleri, özel servo motor bağlantı flanşı uyarlaması ve ithal redüktör muadilliği konusunda mühendislik çözümleri sunar. Mevcut CNC sisteminizin döner eksen geometrisi, iş parçası ağırlığı, atalet momenti, maksimum açısal hız ve ivmelenme değerleri, kesme kuvvetleri, servo motor özellikleri, nominal ve tepe tork gereksinimleri, çalışma çevrimi ve hedeflenen konumlandırma hassasiyeti üzerinden uygun alternatifler karşılaştırılabilir. Özellikle yüksek burulma rijitliği, yeterli tepe tork kapasitesi, düşük kayıp hareket (lost motion), uygun devrilme momenti dayanımı ve dinamik yük altında kararlı hareket aktarımı sağlayabilecek redüktörlerin belirlenmesi, takım yolu sapmalarının azaltılmasına, işleme yüzey kalitesinin iyileştirilmesine ve mekanik sistemlerin güvenilirliğinin artırılmasına yardımcı olabilir. Mevcut 5 eksen CNC tezgâhınızda ani tork değişimleri, döner eksen titreşimleri, açısal konumlandırma hataları veya yük altında hassasiyet kaybı yaşıyorsanız teknik çizimlerinizi ve çalışma parametrelerinizi paylaşarak uygun redüktör alternatiflerini değerlendirebilirsiniz. Dinamik tork ve rijitlik gereksinimlerinize uygun muadil redüktörleri karşılaştırmak, özel flanş ve montaj uyarlamalarını incelemek, 3D STEP/CAD dosyaları hakkında bilgi almak ve projenize özel mühendislik teklifi talep etmek için 5 Eksen CNC Dinamik Tork ve Yüksek Rijitlikli Redüktör Seçimi İçin Teknik Teklif Formumuzu kullanarak teknik ekibimizle iletişime geçebilirsiniz.