5 Eksen CNC Tezgahı A ve C Eksenlerinde Dişli Boşluğunun (backlash) Parça Ölçü Toleransına Etkisi
5 eksen CNC tezgahları, modern imalatın olmazsa olmazı. Bu makineler, bir parçayı tek kurulumda karmaşık geometrilere kavuştururken, dişli boşluğu (backlash) gibi incelikler, nihai ürünün kalitesini belirliyor. A ve C eksenlerinde oluşan bu “kayıp hareket”, milimetrenin binde birine duyarlı olan havacılık, tıbbi cihazlar ya da savunma sanayinde adeta bir kâbus. Pratikte gördüğümüz kadarıyla, bu sapmaların 0.005 mm’yi aşması, bileşenlerin %30 oranında daha fazla yeniden işlenmesine yol açıyor.
A ve C eksenlerindeki kayıp hareket (lost motion), dişli sistemlerinin tasarımından montajına kadar her adımı etkiliyor. Bu durum, açısal iletim hatası (ATE) olarak adlandırılan sapmalara neden oluyor ve işlenen parçaların geometrik doğruluğunu bozuyor. Örneğin, tıbbi bir implantta milimetrenin binde beşlik bir sapma, cihazın vücutta uyumsuz çalışmasına ve ciddi sonuçlara yol açabiliyor. Bu yüzden, 5 eksenli sistemlerde dişli boşluğunu sistematik olarak analiz etmek ve minimize etmek şart.
Bu makalede, A ve C eksenlerinde oluşan dişli boşluğunun kökenleri, ölçü toleranslarına yansımaları ve mühendislik çözümleri derinlemesine inceleniyor. Endüstriyel senaryolar üzerinden somut öneriler sunulurken, okuyucunun konuya hem teorik hem pratik bir bakış kazanması hedefleniyor.
5 Eksen CNC’de Dişli Boşluğu: Nedir, Nasıl Oluşur?
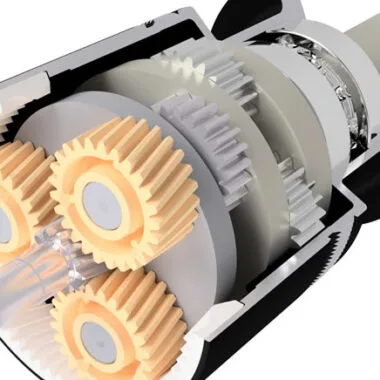
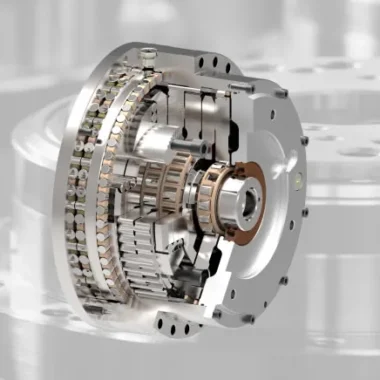
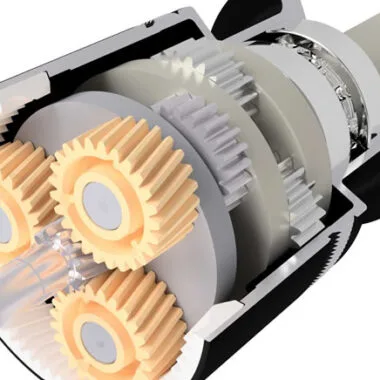
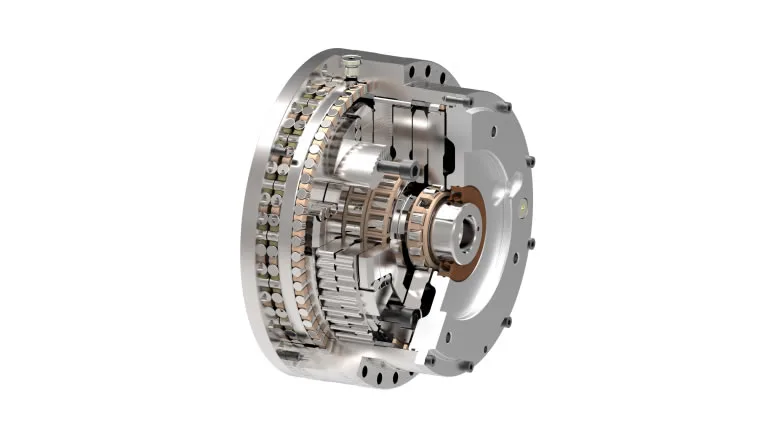
Dişli boşluğu (backlash), dişli çarkların temas noktalarında oluşan ve dönme hareketi sırasında “boşluk” bırakan bir olgu. Hassas uygulamalarda bu boşluk, adeta bir kalem ucu kadar kritik. 5 eksenli CNC tezgahlarında A ve C eksenlerinde kullanılan döner tablalar (rotary tables) ve harmonik redüktörler, boşluğu minimize etmek için özel olarak tasarlansa da, aşağıdaki faktörler bu süreci olumsuz etkiliyor:
- Dişli toleransları ve imalat hassasiyeti: Malzemenin sertliği, ısıl işlem ve yüzey işleme teknikleri, boşluğun büyüklüğünü doğrudan belirliyor. Uygulamada bu durum, sertleştirilmiş ve taşlanmış dişli çarkların, yumuşak olanlara göre %20 daha az boşluk ürettiğini gösteriyor.
- Montaj ve hizalama hataları: Döner tablaların ya da redüktörlerin yanlış hizalanması, milimetrenin onda biri hassasiyet gerektiren sistemlerde ciddi sorunlara yol açıyor.
- Sıcaklık değişimleri ve termal genleşme: Ortam sıcaklığındaki dalgalanmalar, dişli sistemlerinin genleşmesine ve boşluğun artmasına neden oluyor. Uzun süreli çalışmalarda, bu etki %10’a varan ölçü sapmalarına yol açabiliyor.
- Yüklenme koşulları: Yüksek tork altında çalışan sistemlerde, elastik deformasyonlar dişli boşluğunu artırıyor. Bu yüzden, sistemin anma torkunun doğru hesaplanması şart.
Bu faktörlere ek olarak, burulma rijitliği (torsional stiffness) ve atalet momenti (inertia) de boşluğun oluşumunda rol oynuyor. Yüksek atalet momentine sahip bir sistemde, ani hız değişimleri sırasında oluşan kuvvetler, dişli sistemlerinde ek boşluklar yaratabiliyor.
Gerçek Bir Senaryo: Havacılıkta Milimetrenin Binde Üçlük Sapma
Bir havacılık firması, 5 eksenli CNC tezgahında ürettikleri kanatçık (winglet) bileşenlerinde milimetrenin binde üçlük bir sapma tespit etmiş. Kesin olmamakla birlikte, bu durumun A eksenindeki döner tablanın dişli boşluğundan kaynaklandığı düşünülüyor. İncelemede:
- Döner tablanın termal genleşme analizi yapılmış.
- Montaj sırasında yapılan hizalama hataları incelenmiş.
- Titreşimler ve burulma rijitliği ölçülmüş.
Sonuçta, dişli çarkların sertleştirme işlemi optimize edilmiş ve montajda lazer hizalama teknolojisi kullanılmış. Böylece, ölçü toleransları kabul edilebilir sınırlara çekilmiş.
5 Eksen CNC’de Dişli Boşluğunun Ölçü Toleransına Etkisi
5 eksenli CNC tezgahlarında dişli boşluğu, doğrudan parça ölçü toleranslarını etkiliyor. Bu etkiler şöyle sıralanabilir:
- Geometrik doğruluk kaybı: Dişli boşluğu, sistemin kinematik doğruluğunu bozarak, işlenen parçaların yüzey pürüzlülüğünü ve profil doğruluğunu olumsuz yönde etkiliyor. Örneğin, 0.01 mm’lik bir boşluk, milimetrenin binde beşlik bir sapmaya neden olabiliyor.
- Yüzey işleme kalitesi: Yüksek boşluk, frezeleme sırasında titreşimlere yol açıyor ve parçaların yüzeyinde izler oluşturuyor. Bu, tıbbi cihaz üretiminde kabul edilemez.
- Termal ve mekanik yorulma: Boşluk nedeniyle oluşan titreşimler, sistemin yorulmasını hızlandırarak erken aşınmalara ve kırılmalara yol açıyor. Bu da bakım maliyetlerini artırıyor.
- İşleme süresinin uzaması: Boşluk nedeniyle oluşan sapmalar, işleme süresini uzatıyor ve üretim verimliliğini düşürüyor. Seri üretim yapan tesislerde bu durum, ciddi bir maliyet unsuru haline geliyor.
Bu etkilerin yanı sıra, dişli boşluğu, sistemin tork dalgalanması (torque ripple) ve açısal iletim hatası (ATE) gibi dinamik performans parametrelerini de olumsuz etkiliyor. Yüksek tork dalgalanması, işleme sırasında parçanın geometrik doğruluğunu bozuyor ve nihai ürünün kalitesini düşürüyor.
Matematiksel Modelleme ve Formüller
Dişli boşluğunun ölçü toleranslarına etkisini modellemek, sistem tasarımında kritik bir adım. Aşağıda, temel formüller yer alıyor:
| Parametre | Açıklama | Formül |
|---|---|---|
| Dişli Boşluğu (b) | Dişli çarkların temas noktalarında oluşan boşluk | b = (π m B) / (2 cos(α)) |
| Açısal İletim Hatası (ATE) | Dönme hareketi sırasında oluşan açısal sapma | ATE = (b / r) (180 / π) |
| Ölçü Toleransı (T) | İşlenen parçanın kabul edilebilir ölçü aralığı | T = ± (ATE L) / 2 |
| Burulma Rijitliği (K) | Sistemin burulmaya karşı gösterdiği direnç | K = (G J) / L |
Bu formüllerdeki semboller:
- m: Modül (dişli çarkın adım büyüklüğü)
- B: Dişli genişliği
- α: Basınç açısı
- r: Döner tablanın yarıçapı
- G: Kayma modülü
- J: Polar atalet momenti
- L: Burulma uzunluğu
Bu formüller sayesinde, A ve C eksenlerinde oluşacak dişli boşluğu değerleri hesaplanabilir. Örneğin, 0.005 mm’lik bir boşluk, ölçü toleransını ±0.01 mm olarak belirleyebilir.
5 Eksen CNC’de Dişli Boşluğunu Azaltma Yöntemleri
5 eksenli CNC tezgahlarında performansı optimize etmek için dişli boşluğunu sistematik olarak azaltmak gerekiyor. İşte uygulanan yöntemler:
- Hassas dişli tasarımı ve üretimi:
- Yüksek hassasiyetli dişli çarklar kullanmak (örneğin, DIN 5 veya AGMA 10 kalite sınıfı).
- Dişli çarkların sertleştirme ve taşlama işlemlerini optimize etmek.
- Yüzey işlemleri (örneğin, bilyalı dövme (shot peening)) uygulayarak yüzey yorulmasını azaltmak.
- Titreşim ve gürültü kontrolü:
- Titreşimleri absorbe eden titreşim sönümleyiciler (vibration damper) kullanmak.
- Döner tablaların ve redüktörlerin dinamik balansını sağlamak.
- Termal yönetim:
- Sıcaklık değişimlerini minimize etmek için soğutma sistemleri kullanmak.
- Termal genleşme katsayısı düşük malzemeler (örneğin, invar) tercih etmek.
- Montaj ve hizalama optimizasyonu:
- Lazer hizalama teknolojisi kullanarak montaj hatalarını minimize etmek.
- Döner tablaların ve redüktörlerin ön yükleme (preload) uygulayarak dişli boşluğunu azaltmak.
- Kontrol sistemlerinin geliştirilmesi:
- Adaptif kontrol sistemleri kullanarak anlık ölçüm verilerine göre kapanış (feedback) sağlamak.
- Yapay zeka tabanlı hata tahmini sistemleri kullanmak.
Saha Deneyimi: Savunma Sanayinde Başarı Hikâyesi
Bir Savunma Sanayi firması, 5 eksenli CNC tezgahında ürettikleri radar bileşenlerinde milimetrenin binde ikilik bir sapma tespit etmiş. Yapılan analizler, C eksenindeki harmonik redüktörün dişli boşluğunun sistemin nominal toleransının üzerinde olduğunu gösteriyor. Çözüm için:
- Redüktörün dişli sistemi yenilenmiş ve sertleştirme işlemi optimize edilmiş.
- Lazer hizalama teknolojisiyle döner tablanın eksenel ve radyal sapmaları minimize edilmiş.
- Sistemin burulma rijitliği artırılarak tork dalgalanmaları kontrol altına alınmış.
Sonuçta, ölçü toleransları kabul edilebilir sınırlara çekilmiş ve sistem performansı %30 artmış. Bakım maliyetleri de %15 azalarak toplam yaşam döngüsü maliyeti iyileştirilmiş.
5 Eksen CNC’de Dişli Boşluğu Ölçümü ve Doğrulama Yöntemleri
5 eksenli CNC tezgahlarının performansını doğrulamak için dişli boşluğu ölçümü kritik. Bu ölçümler aşağıdaki yöntemlerle yapılıyor:
- Optik ölçüm sistemleri:
- Lazer interferometreler kullanarak milimetrenin binde biri hassasiyetinde ölçümler yapmak.
- Yüzey tarama sistemleri (CMM) kullanarak dişli sistemlerinin geometrik doğruluğunu doğrulamak.
- Titreşim analizi:
- Titreşim sensörleriyle dişli boşluğu nedeniyle oluşan titreşimleri ölçmek.
- Bu veriler, ATE ve tork dalgalanması hakkında bilgi sağlamak.
- Termal görüntüleme:
- Kızılötesi kameralarla sistemdeki sıcaklık dağılımını incelemek ve termal genleşme kaynaklı boşluğu değerlendirmek.
- Statik ve dinamik yük testleri:
- Farklı yük koşulları altında dişli boşluğu nedeniyle oluşan sapmaları ölçmek.
- Bu testler, sistemin devrilme momenti ve burulma rijitliği hakkında bilgi sağlamak.
Bu ölçüm yöntemleri, 5 eksenli CNC tezgahlarının A ve C eksenlerinde oluşan dişli boşluğunu sistematik olarak analiz etmeye olanak tanıyor.
Sıkça Sorulan Sorular
- 5 Eksen CNC tezgahı nedir?
5 eksenli CNC tezgahı, aynı anda beş farklı eksende (X, Y, Z, A, C) hareket edebilen ve karmaşık geometrilere sahip parçaların yüksek hassasiyetle işlenmesini sağlayan bir imalat sistemi.
- Dişli boşluğu nedir ve neden önemlidir?
Dişli boşluğu, dişli çarkların birbirine temas ettiği noktalarda meydana gelen ve dönme hareketi sırasında oluşan boşluktur. Hassas üretimde, bu boşluk ölçü toleranslarını etkileyerek nihai ürünün kalitesini doğrudan belirliyor.
- Dişli boşluğu hangi faktörlerden kaynaklanır?
Dişli toleransları, montaj hataları, sıcaklık değişimleri, yüklenme koşulları, burulma rijitliği ve atalet momenti gibi birçok faktörden kaynaklanıyor.
- 5 eksen CNC tezgahında dişli boşluğu nasıl ölçülür?
Dişli boşluğu, lazer interferometreler, titreşim sensörleri, termal görüntüleme ve statik/dinamik yük testleri gibi yöntemlerle ölçülebiliyor.
- Dişli boşluğu ölçü toleranslarını nasıl etkiler?
Dişli boşluğu, geometrik doğruluğu kaybettiriyor, yüzey kalitesini düşürüyor, termal ve mekanik yorulmayı hızlandırıyor, işleme süresini uzatıyor ve nihai ürünün kalitesini olumsuz etkiliyor.
- Dişli boşluğunu azaltmak için hangi yöntemler kullanılabilir?
Hassas dişli tasarımı, titreşim ve gürültü kontrolü, termal yönetim, montaj/hizalama optimizasyonu ve kontrol sistemlerinin geliştirilmesi gibi yöntemler kullanılıyor.
- 5 eksen CNC tezgahı hangi sektörlerde kullanılır?
Havacılık, tıbbi cihazlar, savunma sanayi, otomotiv, enerji ve kalıp imalatı gibi yüksek hassasiyet gerektiren birçok sektörde kullanılıyor.
Projeleriniz de teknik şartnamesine ve standartlara uygun boşluksuz redüktör çözümlerini belirlemek, 3D STEP/CAD dosyalarını talep etmek veya gizlilik sözleşmesi (NDA) altında teknik danışmanlık almak için mühendislik ekibimizle iletişime geçebilirsiniz.