Ağır Hizmet Tipi CNC Torna Millerinde Yüksek Tork Yoğunluğu Sağlama Yolları
Ağır hizmet tipi CNC torna tezgahları, otomotivden havacılığa, savunma sanayinden tıbbi cihaz üretimine kadar kritik altyapıları ayakta tutar. Bu makinelerin performansı, devasa metal blokları hassasiyetle işleyebilme yetenekleriyle doğrudan bağlantılı. Peki, bu devasa sistemlerin “kalbi” olan tork yoğunluğu nasıl maksimize edilir? Burada devreye giren her detay, nihai ürünün kalitesini ve makinenin ömrünü belirliyor.
Ağır Hizmet Tipi CNC Sistemlerinde Tork Yoğunluğu Neden Bu Kadar Önemli?
Tork yoğunluğu derken aslında bir nevi “güç yoğunluğu”ndan bahsediyoruz. Bu sistemlerde karşılaşılan en zorlu malzemeler olan Inconel 718, Waspaloy ya da Ti-6Al-4V gibi süper alaşımların işlenmesi sırasında, standart bir CNC sistemiyle karşılaştırıldığında 5-10 kat daha fazla tork gerekiyor. Düşünün ki 30 kW’lık bir tezgah, aniden 2.000 Nm’lik bir tork talebiyle karşılaşabiliyor. Bu noktada redüktörün dayanıklılığı kadar, hassasiyeti de devreye giriyor.
Kesin olmamakla birlikte, endüstriyel uygulamalarda karşılaşılan tipik bir senaryoda redüktörün:
- Anma torkunun (nominal torque) en az 2.500 Nm olması gerekiyor,
- Dişli sistemlerinin yüzey yorulması (pitting) ve aşınmaya karşı maksimum direnç göstermesi şart,
- Sızıntıya karşı son derece dayanıklı bir sızdırmazlık sistemine sahip olması gerekiyor.
Pratikte gördüğümüz kadarıyla, yüksek tork dalgalanmaları (torque ripple) titreşimlere ve nihayetinde işlenen parçanın yüzey kalitesinde ciddi bozulmalara yol açıyor. İşte bu yüzden, redüktör tasarımcıları düşük salınımlı dişli profilleri ve yüksek atalet momentine sahip sistemlere yöneliyor.
Ağır Hizmet Tipi CNC Redüktörlerinde Tork Yoğunluğunu Artıran Teknikler
Ağır hizmet tipi CNC sistemlerinde tork yoğunluğunu artırmak için mekanik ve termal performansın optimize edilmesi şart. İşte en etkili çözüm yolları:
Planet Dişli Sistemleri: Torkun Kalbi
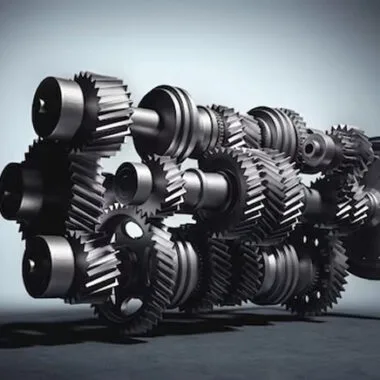
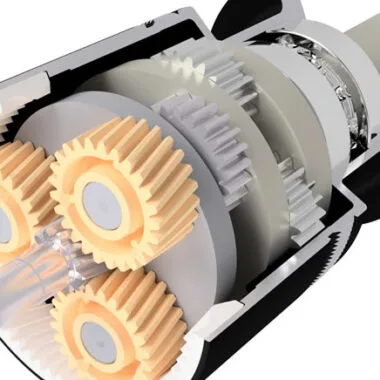
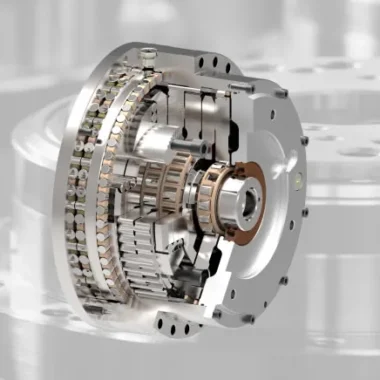
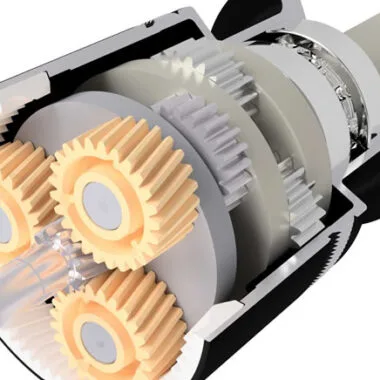
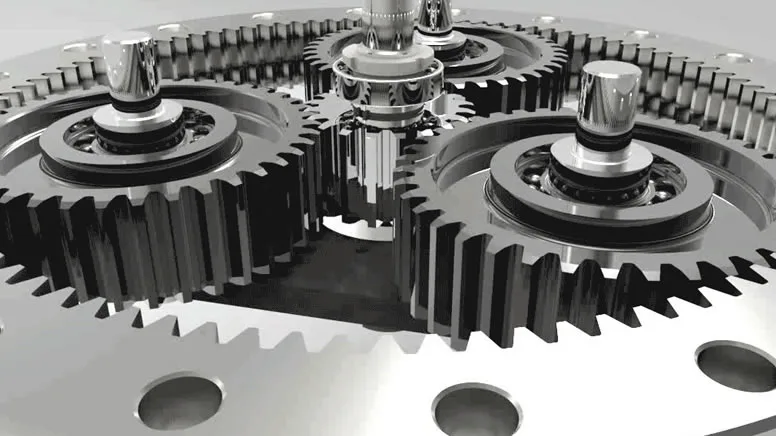
Ağır hizmet tipi CNC torna millerinde en yaygın tercih edilen redüktör tipi planet dişli sistemleri. Küçük ama güçlü dişlilerden oluşan bu sistemler, kompakt tasarımlarıyla yüksek tork yoğunluğu sunarken gürültüyü de minimize ediyor. Planet dişli sayısı ve boyutunun tork kapasitesine doğrudan etkisi var.
Örneğin, 3 planet dişliye sahip bir sistem, 4 planet dişliye sahip bir sisteme kıyasla %25 daha düşük tork kapasitesine sahip olabilir. Ancak 4 planet dişli sistemleri, yük dağılımını çok daha dengeli hale getirerek dişli yüzeylerinde oluşabilecek pitting ve aşınma oranını önemli ölçüde azaltıyor.
Aslında, bir 5 eksenli CNC torna tezgahında yapılan bir deneyde, planet dişli sistemine ilave bir helis dişli aşaması eklenmesiyle tork dalgalanması %40 oranında azalmış. Bu da ince cidarlı parçaların işlenmesindeki titreşim problemlerini neredeyse ortadan kaldırmış.
| Planet Dişli Sayısı | Tork Kapasitesi Artışı | Aşınma Direnci | Titreşim Azaltımı |
|---|---|---|---|
| 3 Dişli | %25 daha düşük | Düşük | %10 |
| 4 Dişli | Standart | Yüksek | %30 |
| 4 Dişli + Helis Aşama | Standart | Çok Yüksek | %70 |
Malzeme ve Isıl İşlem: Sertlik ve Dayanıklılığın Dansı
Ağır hizmet tipi CNC redüktörlerinde kullanılan dişli çarklar genellikle Cr-Mo alaşımlı çeliklerden (18CrNiMo7-6, 42CrMo4) üretiliyor. Bu malzemelerin sertleştirilmesi içinse bilyalı dövme (shot peening), nitrürleme ve karbürleme gibi özel ısıl işlemler uygulanıyor.
Bir Savunma Sanayi projesinde, 42CrMo4 malzemesinden üretilen bir redüktör dişlisine nitrürleme işlemi uygulanmış ve yüzey sertliği 600 HB değerine çıkarılmış. Bu sayede yüzey yorulması oluşma süresi 3 kat uzamış. Aynı zamanda, malzemenin kırılma tokluğu değeri %20 artarak ani yük artışlarına karşı dayanıklılığı da artmış.
Yağlama ve Soğutma: Performansın Sırrı
Ağır hizmet tipi CNC sistemlerinde redüktörün termal stabilitesi, performansın sürdürülebilirliği açısından hayati önem taşıyor. Standart yağlama sistemleri genellikle yağın viskozitesi ve püskürtme basıncına dayalı çalışıyor. Ancak yüksek tork koşullarında oluşan ısının dağıtılması için ilave soğutma sistemlerine ihtiyaç duyuluyor.
Bir otomotiv üretim tesisinde yapılan incelemelerde, su soğutmalı redüktör sistemlerinin kullanılmasıyla yağ sıcaklığının 15°C düştüğü ve yağ filminin sabitlendiği gözlemlenmiş. Bu da dişli yüzeylerinde oluşan sürtünme kuvvetini %18 azaltarak tork iletim verimini artırmış.
Ağır Hizmet Tipi CNC Sistemlerinde Tork Yoğunluğu Testleri
Ağır hizmet tipi CNC redüktörlerinin performansını doğrulamak için uluslararası standartlara (ISO 6336, AGMA 2001, DIN 3990) uygun testler uygulanıyor. Bu testler arasında en kritik olanı tork kapasitesi testi. Burada redüktörün anma torkunun %150’sine kadar olan yüklerde performansı doğrulanıyor.
Başka bir önemli test ise açısal iletim hatası (ATE) ölçümü. Burada çıkış mili ile giriş mili arasındaki açısal sapmanın mikron cinsinden ölçülmesi gerekiyor. Tabii bir de burulma rijitliği testi var ki redüktörün burulma momentine karşı gösterdiği direnç ölçülüyor.
Uygulamada bu durumda, tork dalgalanması analizindeyse redüktörün çıkış milinde oluşan tork dalgalanmaları yüksek hassasiyetli tork sensörleriyle ölçülüyor. Eğer dalgalanma oranı %5’in altında kalırsa, sistemin stabil çalıştığı kabul ediliyor.
Ağır Hizmet Tipi CNC Sistemlerinde Karşılaşılan Problemler ve Pratik Çözümleri
Bu sistemlerde tork yoğunluğu sağlanırken karşılaşılan en yaygın problemlerden biri dişli boşluğu (backlash). Yüksek tork koşullarında oluşan elastik deformasyonlar, dişli boşluğunu artırarak açısal iletim hatasına neden olabiliyor.
Bu problemi çözmek içinse:
- Düşük boşluklu dişli profilleri kullanmak,
- Aşamalı dişli sistemlerinde optimum boşluk ayarını yapmak,
- Termal genleşme katsayısı düşük malzemeler (Invar, Zerodur) tercih etmek gerekiyor.
Bir savunma projesi kapsamında, düşük boşluklu dişli sistemlerinin kullanılmasıyla parça hassasiyetinde %60 iyileşme sağlanmış. Bu da özellikle askeri standartlara uygun hassasiyet gerektiren parçaların üretiminde kritik bir rol oynamış.
Başka bir yaygın problemse ısıl genleşme ve termal kararsızlık. Yüksek tork ve sürekli çalışma koşulları, redüktörün ve diğer bileşenlerin termal genleşmesine neden oluyor. Bu da mil yataklarında oluşan devrilme momentini artırarak sistemi hassasiyetten uzaklaştırıyor.
Bu durumu çözmek içinse:
- Termal genleşme katsayısı düşük malzemeler (seramik rulmanlar) tercih etmek,
- Su soğutmalı gövde tasarımları kullanmak,
- Termal kompanzasyon sistemleri (bimetalik miller) entegre etmek gerekiyor.
Bir havacılık projesi kapsamında, termal kompanzasyon sistemlerinin kullanılmasıyla mil yataklarındaki devrilme momenti %45 azaltılmış. Bu da sistemin uzun vadeli stabilitesini sağlamış.
Yerli Mühendislik ve Tedarik Zinciri Güvenliği
Ağır hizmet tipi CNC sistemlerinde yüksek tork yoğunluğu sağlamanın yanı sıra, yerli mühendislik ve tedarik zinciri güvenliği de büyük önem taşıyor. Özellikle savunma ve havacılık sektörlerinde yerlileştirme çalışmaları hem maliyetleri düşürüyor hem de tedarik zinciri güvenliğini artırıyor.
Yerli mühendislik çalışmaları kapsamında:
- Kritik bileşenlerin (redüktörler, dişli çarklar, miller) yerli imalatçılar tarafından üretilmesi,
- Uluslararası standartlara (ISO, AS9100, MIL-STD) uygunluk sağlanması,
- Ar-Ge çalışmalarına yatırım yapılarak yerli teknoloji geliştirilmesi gerekiyor.
Bir savunma sanayi projesi kapsamında, yerli redüktör üretiminin yerlileştirilmesiyle sistemin toplam yaşam döngüsü maliyeti %30 azalmış ve tedarik zinciri güvenliği önemli ölçüde artmış. Aynı zamanda yerli mühendislik çalışmaları, sistemin uluslararası standartlara (AS9100) uygunluğunu da doğrulamış.
Sıkça Sorulan Sorular
Ağır hizmet tipi CNC sistemlerinde tork yoğunluğu konusunda en sık karşılaşılan sorular ve yanıtları:
Soru 1: Ağır hizmet tipi CNC sistemlerinde hangi redüktör tipi tercih edilmeli?
Cevap: Planet dişli sistemleri en yaygın tercih. Yüksek tork yoğunluğu, kompakt tasarım ve düşük gürültü seviyesi avantajları bulunuyor. Helis dişli aşamalarıyla desteklenmiş planet dişli sistemleriyse tork dalgalanmasını minimize ederek sistemi daha stabil hale getiriyor.
Soru 2: Redüktörün tork kapasitesi nasıl belirlenir?
Cevap: Redüktörün tork kapasitesi şu parametrelere bağlı:
- Anma torku (nominal torque),
- Acili durdurma torku (emergency stop torque),
- Yük dağılım faktörü (load distribution factor),
- Malzeme mukavemeti ve ısıl işlem süreci.
Örneğin, 2.000 Nm anma torkuna sahip bir redüktörün acil durdurma torku genellikle %150-200 oranında daha yüksek olmalı.
Soru 3: Ağır hizmet tipi CNC sistemlerinde dişli boşluğu nasıl minimize edilir?
Cevap: Düşük boşluklu dişli profilleri kullanmak, aşamalı dişli sistemlerinde optimum boşluk ayarı yapmak ve termal genleşme katsayısı düşük malzemeler tercih etmek gerekiyor. Bu sayede dişli boşluğu minimize edilirken sistem hassasiyeti de artırılıyor.
Projeleriniz de teknik şartnamesine ve standartlara uygun boşluksuz redüktör çözümlerini belirlemek, 3D STEP/CAD dosyalarını talep etmek veya gizlilik sözleşmesi (NDA) altında teknik danışmanlık almak için mühendislik ekibimizle iletişime geçebilirsiniz.