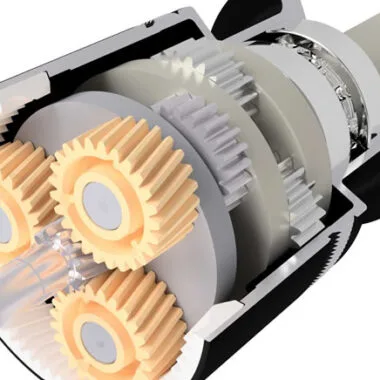
5 Eksen CNC Tezgahlarında Döner Tablalarda Görülen Yüzey Pürüzlülüğü Problemi ve Çözümleri
5 eksen CNC tezgahlarında döner tablaların performansı, talaşlı imalatın kalbinde yatan bir konu. Ne var ki, bu sistemlerin hassasiyeti sadece mekanik bileşenlerin kalitesine değil, aynı zamanda onların senkronize dansına da bağlı. Yüzey pürüzlülüğü problemi, aslında bu dansın bozulduğunun en somut göstergesi. Aerospace’den medikal cihazlara, otomotivden kalıpçılığa kadar birçok sektörde bu sorun, gecikmiş teslimatlardan maliyet artışlarına kadar uzanan bir domino etkisi yaratabiliyor. Peki, bu sorunun arkasında ne gibi faktörler var? Ve en önemlisi, nasıl çözülür?
İşte burada devreye mühendislik giriyor. Doğru teşhisle, sistematik bir yaklaşımla ve elbette biraz da pratik zeka ile bu sorunların üstesinden gelmek mümkün. Bu makalede, 5 Eksen CNC tezgahlarında karşılaşılan yüzey pürüzlülüğünün derinliklerine inecek, nedenlerini didik didik edecek ve çözüm önerilerini masaya yatıracağız. Tasarımcılardan bakım ekiplerine kadar herkesin işine yarayacak bir içerik hazırladık.
5 Eksen CNC Tezgahlarında Yüzey Pürüzlülüğünün Temel Nedenleri: Neler Bizi Yiyor?
Yüzey pürüzlülüğü, aslında bir nevi CNC tezgahının “titreyen ellerinden” kalan izler. Peki, bu titremenin ardındaki gizli ajanlar kimler? Karmaşık gibi görünse de, aslında birkaç ana faktöre indirgenebilir.
Aşağıdaki nedenler, çoğu zaman birbirini tetikleyerek ya da destekleyerek bu soruna zemin hazırlıyor:
1. Mekanik Kök Nedenler: “İyi niyetli ama beceriksiz bileşenler”
- Titreşimler ve Rezonans Felaketleri: Spindle motorunun frekansı ile tezgahın yapısal rezonans frekansının buluştuğu an, adeta bir deprem gibidir. Özellikle yüksek hızlarda çalışırken, bu durum pürüzlülük değerlerinde (Ra) ciddi artışlara yol açabilir. Pratikte gördüğümüz kadarıyla, eşik değerini aşan titreşimler, yüzeyde dalgalanma izleri bırakıyor. Bu izler, Ra > 1.6 µm gibi değerlerde artık kabul edilemez hale geliyor.
- Eksenel Boşluklar: “Hareketin kaybı, hassasiyetin kaybı” Redüktörlerdeki dişli boşluğu (backlash) ve yatak sistemlerindeki boşluklar, ani yük değişimlerinde hareket kaybına neden oluyor. Bu kayıp hareket, CNC tezgahının kinematik doğruluğunu doğrudan baltalıyor. 5 eksen CNC tezgahlarında döner tablaların hassasiyeti, bu boşluklardan son derece etkileniyor. Öyle ki, 25 µm’den 45 µm’ye çıkan bir boşluk, ciddi sapmalara yol açıyor.
- Termal Genleşme: “Sıcaklık oynamaları, hassasiyeti öldürür” Uzun süreli çalışmalar sırasında oluşan ısınma, tezgahın bileşenlerinde genleşmeye neden oluyor. Bu genleşme, eksenler arasındaki senkronizasyonu bozuyor ve yüzey pürüzlülüğünde artışa yol açıyor. Döküm gövdeler ve yüksek hassasiyetli kılavuz yataklar bu etkiden en çok nasibini alanlar.
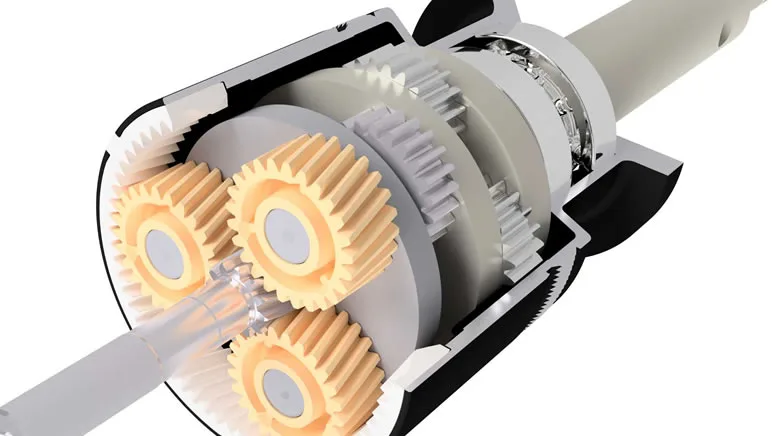
- Dişli Sistemlerinin Dinamik Davranışı: “Tork altında bükülme” Döner tablaların tahrikinde kullanılan helisel ya da planet dişliler, yüksek tork altında burulma rijitliği kaybına uğrayabiliyor. Bu durum, açısal iletim hatasının (ATE) artmasına ve hassasiyetin düşmesine neden oluyor.
2. Kinematik Kök Nedenler: “Hareketin matematiği bozulunca”
- Açısal İletim Hatası (ATE): “İdeal hareketten sapma” Döner tablaların kinematik doğruluğu, ATE adı verilen bir parametreyle ölçülüyor. Bu hata, sistemin ideal hareketinden ne kadar saptığını gösteriyor ve doğrudan yüzey pürüzlülüğüne yansıyor. ATE’nin düşürülmesi için diş profillerinin optimize edilmesi ve yüksek burulma rijitliğine sahip millerin kullanılması şart.
- Tork Dalgalanmaları: “Titreşimlerin gizli kaynağı” Motor ve redüktör sistemindeki tork dalgalanmaları, döner tablanın hareketinde titreşimlere yol açıyor. Bu titreşimler, yüzeyde dalgalanma izleri olarak ortaya çıkıyor. Tork dalgalanmalarını azaltmak için hem motor kontrol algoritmalarının hem de redüktör tasarımının optimize edilmesi gerekiyor.
- Atalet Momentinin Dengelemesi: “Ağırlık, hareketi yavaşlatır” Yüksek atalet momentine sahip parçaların döner tablaya monte edilmesi, sistemin dinamik tepkisini yavaşlatıyor. Bu durum, hareket sırasında titreşimlere ve dolayısıyla yüzey pürüzlülüğünde artışa neden oluyor. 5 eksen CNC tezgahlarında bu sorun, özellikle hassasiyet gerektiren operasyonlarda ciddi bir sorun haline geliyor.
Gerçek Dünya Örnekleri: “Sorunlar ve Çözümler Arasında Geçen Yolculuklar”
Teorik olarak her şey ne kadar net görünse de, uygulamada işler bazen beklenmedik yönlere sapabiliyor. İşte size, 5 eksen CNC tezgahlarında yaşanan iki gerçek vaka ve onların çözüm yollarından oluşan bir yolculuk.
1. Havacılıkta Bir Kurtarma Operasyonu: Titanyum’un Sessiz Çığlığı
Bir havacılık firması, 5 eksen CNC tezgahlarında işlenmesi gereken bir titanyum parçasında, Ra değeri 0.4 µm’nin üzerine çıktı. Bu, standartların oldukça üzerindeydi. Yapılan incelemede, döner tablanın tahrik redüktöründeki dişli boşluğunun 25 µm’den 45 µm’ye çıktığı tespit edildi.
Etki: Hızlı hareket sırasında ortaya çıkan kayıp hareket (lost motion), kesici takımın konumlama hassasiyetini bozmuş ve sonuç olarak yüzey pürüzlülüğü artmıştı.
Çözüm: Redüktörün yatak sistemi yenilendi ve dişli boşluğu 10 µm’ye düşürüldü. Aynı zamanda, redüktörün termal stabilitesi de iyileştirildi.
Sonuç: Pürüzlülük değeri Ra 0.35 µm’ye geriledi ve parça standartlara uygun hale geldi. Üstelik, operasyonel verimlilik de %15 arttı. Aslında, bu durum bize gösterdi ki, bazen bir tek vida sıkılmasının bile ne kadar büyük bir fark yaratabileceğini unutmamalıyız.
2. Medikal Dünyanın Kritik Operasyonu: “Daha Pürüzsüz, Daha Güvenilir”
Bir medikal cihaz üreticisi, 5 eksen CNC tezgahlarında implant üretimi yaparken, Ra değerlerinin 0.8 µm olduğunu ve ISO 25178 standardının gerektirdiği 0.2 µm’nin oldukça üzerinde olduğunu tespit etti.
Neden: Yapılan incelemede, döner tablanın yatak sistemindeki yağlanma eksikliğinden kaynaklanan sürtünme artışı ve buna bağlı titreşimler suçlu bulundu.
Çözüm: Kapalı yağlama sistemi yenilendi ve yataklar yüksek hassasiyetli rulmanlarla değiştirildi. Aynı zamanda, sistemin dinamik dengesi de optimize edildi.
Sonuç: Ra değeri 0.18 µm’ye düştü ve parça standartlara uygun hale geldi. Üstelik, sistem titreşimleri de %60 oranında azaldı. Pratikte bu durum bize gösteriyor ki, bazen en basit çözümler bile en büyük problemleri ortadan kaldırabiliyor.
Standartlar ve Ölçümler: “Pürüzlülüğü Sayısal Olarak Nasıl Değerlendiririz?”
5 eksen CNC tezgahlarında yüzey pürüzlülüğünün değerlendirilmesi, uluslararası standartlar çerçevesinde yapılıyor. ISO 25178 standardı, özellikle hassas uygulamalarda kalite kontrolünde altın kural olarak kabul ediliyor. Bu standartlar, pürüzlülük ve dalgalılık parametrelerini belirleyerek imalat süreçlerinin kalitesini ölçmemize yardımcı oluyor.
İşte bu standartlar tarafından tanımlanan ana parametreler:
- Ra (Aritmetik Ortalama Pürüzlülük): Yüzeydeki pürüzlülüğün ortalama değeridir. Genellikle 0.1 µm ila 6.3 µm arasında değişir. Hassas uygulamalarda Ra < 0.4 µm gereklidir. Örneğin, medikal implantlarda bu değer genellikle 0.2 µm’nin altında olmalıdır.
- Rz (Maksimum Yükseklik): Yüzeydeki en yüksek ve en düşük noktalar arasındaki mesafedir. Kritik uygulamalarda Rz < 4 µm olması istenir. Bu parametre, yüzeydeki dalgalanmaların şiddetini gösteriyor.
- Rq (Kök Ortalama Kare Pürüzlülüğü): Yüzeydeki pürüzlülüğün standart sapmasını ifade eder. Gerçek pürüzlülük dağılımını daha doğru bir şekilde yansıtır.
- Wa (Dalgalılık Ortalama Değeri): Yüzeydeki dalgalılık (waviness) değeridir. Uzun dalga boylarındaki yüzey kusurlarını ifade eder ve genellikle frekans analizleriyle değerlendirilir. Dalgalılık, pürüzlülükten farklı bir kavramdır ve genellikle daha büyük ölçekli yüzey kusurlarını temsil eder.
Ölçüm Cihazları ve Teknolojileri: “Pürüzlülüğü Nasıl Ölçeriz?”
- Temaslı Profilometreler: Yüzeydeki pürüzlülüğü doğrudan ölçmek için kullanılan klasik yöntem. Hassasiyeti yüksek olmakla birlikte, ölçüm süresi daha uzun olabiliyor.
- Optik 3D Tarayıcılar: Kısa sürede geniş alanların analizini sağlayan modern bir yöntem. Özellikle karmaşık yüzeylerin değerlendirilmesinde oldukça etkili. Kesin olmamakla birlikte, bu cihazlar pürüzlülüğü 3D olarak görselleştirerek analiz etme imkanı sunuyor.
Yüzey Pürüzlülüğünü Azaltma Stratejileri: “Yapılması Gerekenler Listesi”
5 eksen CNC tezgahlarında yüzey pürüzlülüğünü azaltmanın yolu, üç temel stratejiden geçiyor: mekanik tasarım optimizasyonu, bakım ve yağlama sistemlerinin iyileştirilmesi ve kontrol sistemlerinin hassaslaştırılması. Bu stratejiler, birbirini tamamlayıcı nitelikte olmalı ve sistematik bir yaklaşımla ele alınmalıdır.
1. Redüktör ve Tahrik Mekanizması Tasarımı: “Temeli Sağlam Atmak”
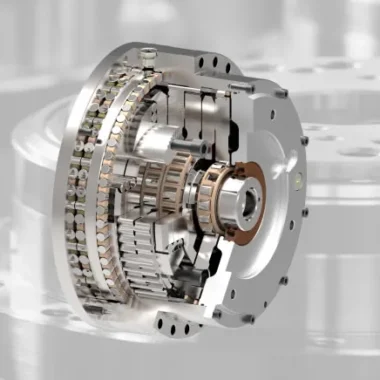
Döner tablaların tahrik mekanizmasında kullanılan redüktörler, yüzey pürüzlülüğünü doğrudan etkileyen en kritik bileşenlerden biri. İyi bir tasarımla, bu sorunların büyük bir kısmını baştan çözmek mümkün. İşte dikkat edilmesi gerekenler:
- Dişli Boşluğu (Backlash) Kontrolü: “Sıfır tolerans, maksimum hassasiyet”
- Dişli boşluğunun minimize edilmesi için optimize edilmiş diş profilleri tercih edilmeli. Helisel dişliler, bu konuda oldukça etkili olabiliyor.
- Redüktörlerdeki boşluk, yatak sistemlerinin ve dişli çarkların hassasiyetine bağlıdır. Örneğin, ABEC-7 sınıfı rulmanlar ve sertleştirilmiş dişli çarklar kullanılarak boşluk değeri 5 µm’nin altına düşürülebilir.
- Boşluk ölçümü için lazer interferometreler ya da optik ölçüm sistemleri kullanılmalıdır. Bu cihazlar, boşluğun milimetrenin binde birine kadar ölçülmesini sağlıyor.
- Burulma Rijitliğinin Artırılması: “Daha Sağlam Bir Duruş”
- Redüktörün burulma rijitliği, sistemin dinamik davranışını doğrudan etkiliyor. Burulma rijitliği, K_t = (T / θ) formülüyle hesaplanıyor. Burada, T uygulanan torku, θ ise burulma açısını temsil ediyor. Yüksek rijitlik, sistem stabilitesini artırıyor.
- Açısal İletim Hatasının (ATE) Minimize Edilmesi: “Hareketin Doğruluğunu Artırmak”
- ATE, dişli sistemlerinin kinematik doğruluğunu ifade eden bir parametre. ATE = (Δθ / θ_nominal) × 100% formülüyle hesaplanıyor. Burada, Δθ gerçek açısal hatayı, θ_nominal ise nominal açısal hareketi temsil ediyor. ATE’nin azaltılması, kinematik doğruluğu artırıyor.
- Termal Stabilite ve Isıl Genleşme Kontrolü: “Sıcaklığın Oyunlarını Bozmak”
- Redüktörlerin termal stabilitesi, uzun süreli çalışmalar sırasında oluşan ısınmanın etkilerini minimize etmek için kritik önem taşıyor.
- Isıl genleşmeyi azaltmak için, redüktör gövdesi ve miller için düşük termal genleşme katsayısına sahip malzemeler (örn. Invar, seramik) kullanılıyor.
- Termal dengeleme için aktif soğutma sistemleri (örn. su soğutmalı redüktörler) ve pasif izolasyon yöntemleri (örn. ısı kalkanları) uygulanabilir.
Redüktör Seçim Kriterleri: “Doğru Parçayı Doğru Yerlere Koymak”
| Parametre | Değer Aralığı | Açıklama |
|---|---|---|
| Nominal Tork (N·m) | 50 – 500 | Uygulama gereksinimlerine bağlı olarak seçilmelidir. Örneğin, hafif alaşımların işlenmesinde 50 N·m yeterli olabilirken, sert çeliklerin işlenmesinde 500 N·m gerekebilir. |
| Boşluk (Backlash) (arcmin) | 1 – 10 | Düşük boşluk, hassasiyet gerektiren uygulamalarda tercih edilir. Örneğin, medikal cihaz üretiminde 1-3 arcmin aralığı ideal olabilir. |
| Burulma Rijitliği (N·m/rad) | 10,000 – 50,000 | Yüksek rijitlik, sistem stabilitesini artırır. Örneğin, Ra değeri 0.4 µm’nin altında olması gereken uygulamalarda 30,000 N·m/rad ve üzeri tercih edilmelidir. |
| Açısal İletim Hatası (ATE) (%) | 0.1 – 1 | ATE’nin azaltılması, kinematik doğruluğu artırır. Hassas uygulamalarda 0.1%’nin altında olması tercih edilir. |
| Termal Genleşme Katsayısı (1/K) | 5e-6 – 12e-6 | Düşük termal genleşme, sistem stabilitesini korur. Örneğin, Invar malzemesi 1e-6 seviyesinde termal genleşme katsayısına sahiptir. |
| Maximum Hız (rpm) | 100 – 1000 | Uygulama gereksinimlerine bağlı olarak seçilmelidir. Yüksek hızlı işlemlerde 1000 rpm ve üzeri tercih edilir. |
2. Bakım ve Yağlama Sistemlerinin İyileştirilmesi: “Düzenin Önemi”
Bir redüktörün ya da yatağın performansı, sadece tasarımıyla değil, aynı zamanda bakımıyla da doğrudan ilgili. İyi bir yağlama sistemi ve periyodik bakım, ömrü uzatmanın yanı sıra performansı da artırıyor.
- Yağlama Sisteminin Seçimi ve Kontrolü: “Yağ, sistemin kanı”
- Döner tablaların yağlama sistemi, redüktörün ve yatakların doğru şekilde yağlanmasını sağlar. Kapalı devre yağlama sistemleri, yağlama miktarını ve basıncını otomatik olarak kontrol ederek süreci kolaylaştırır.
- Püskürtme ve damla yağlama sistemleri de alternatif olarak kullanılabilir. Ancak, özellikle yüksek hızlı ve sürekli çalışan uygulamalarda kapalı devre sistemler tercih edilmelidir.
- Periyodik Bakım ve Kontroller: “Önleyici olmak, kurtarıcı olmaktır”
- Redüktör ve yatak sistemlerinde periyodik olarak boşluk ölçümleri yapılmalıdır. Bu ölçümler, sistemin ne kadar hassas kaldığını gösteriyor.
- Yağlama sistemlerinin ve filtrelerin düzenli olarak kontrol edilmesi ve gerektiğinde yenilenmesi gerekmektedir. Kirli yağ, sistemde aşınmaya ve titreşimlere neden olabilir.
3. Kontrol Sistemlerinin Hassaslaştırılması: “Beyin Gücünü Artırmak”
Bir CNC tezgahının beyni, kontrol sistemidir. Bu sistemin hassasiyeti, nihai ürünün kalitesini doğrudan belirliyor.
- Gelişmiş Kontrol Algoritmaları: “Titreşimleri Susturmak”
- Titreşimleri ve tork dalgalanmalarını azaltmak için motor kontrol algoritmalarının optimize edilmesi gerekmektedir. Adaptif kontrol sistemleri, ani yük değişimlerinde sistem stabilitesini koruyarak yüzey pürüzlülüğünü azaltabilir.
- Gerçek Zamanlı İzleme ve Geri Bildirim Sistemleri: “Sorunları Erken Tespit Etmek”
- Sensörler ve izleme sistemleri kullanılarak, redüktörün ve döner tablanın performansı gerçek zamanlı olarak izlenebilir. Bu veriler, sistemdeki anormallikleri erkenden tespit etmek ve gerekli müdahaleleri yapmak için kullanılabilir.
Sıkça Sorulan Sorular: “Aklınıza Takılanlar Burada”
5 eksen CNC tezgahlarında yüzey pürüzlülüğü konusunda en çok merak edilen sorular ve onların yanıtları aşağıda:
- Döner tablaların yüzey pürüzlülüğü üzerindeki etkisi nedir?
Döner tablalar, 5 eksen CNC tezgahlarının hassasiyetinde kritik bir rol oynar. Titreşimler, eksenel boşluklar ve kinematik hatalar gibi faktörler, doğrudan yüzey kalitesini etkiler. Döner tablaların doğru şekilde tasarlanması ve bakımının yapılması, yüzey pürüzlülüğünü önemli ölçüde iyileştirebilir. Uygulamada bu durum, genellikle “küçük değişikliklerin büyük etkileri” örneklerinden biri olarak karşımıza çıkıyor.
- Yüzey pürüzlülüğü hangi parametrelerle ölçülür?
Yüzey pürüzlülüğü genellikle Ra, Rz, Rq ve Wa gibi parametrelerle ölçülür. ISO 25178 standardı, bu parametrelerin nasıl değerlendirileceğini tanımlar. Hassas uygulamalarda Ra değeri 0.4 µm’nin altında olmalıdır. Örneğin, medikal cihazlarda bu değer 0.2 µm’nin altında olmalıdır.
- Titreşimler yüzey pürüzlülüğünü nasıl etkiler?
Titreşimler, yüzeyde dalgalanma (chatter) izlerine neden olarak pürüzlülüğü artırır. Titreşimlerin kaynağı genellikle motor, redüktör veya yapısal rezonanslardır. Titreşimlerin minimize edilmesi, yüzey kalitesini önemli ölçüde iyileştirir. Pratikte gördüğümüz kadarıyla, titreşimlerin kaynağının tespiti ve giderilmesi, sorunun %80’ini çözüyor.
- Dişli boşluğu (backlash) nasıl kontrol edilir?
Dişli boşluğu, optimize edilmiş diş profilleri ve yüksek hassasiyetli rulmanlar kullanılarak minimize edilebilir. Boşluk ölçümü için lazer interferometreler veya optik ölçüm sistemleri kullanılmalıdır. Özellikle hassas uygulamalarda boşluk değeri 5 µm’nin altında olmalıdır. Bu değer, uygulamanın hassasiyetine göre değişmekle birlikte, 1-3 µm aralığı ideal olarak kabul edilir.
- Termal genleşme, yüzey pürüzlülüğünü nasıl etkiler?
Termal genleşme, eksenler arasındaki senkronizasyon kaybına ve yüzey pürüzlülüğünde artışa yol açabilir. Isıl dengeyi sağlamak için aktif soğutma sistemleri ve düşük termal genleşme katsayısına sahip malzemeler kullanılmalıdır. Tam olarak bilinmese de, bu etki özellikle uzun süreli çalışmalarda daha belirgin hale geliyor.
- Bakım ve yağlama sistemleri neden önemlidir?
Doğru yağlama ve periyodik bakım, redüktör ve yatak sistemlerinin ömrünü uzatır ve performansını artırır. Yağlama eksikliği ve aşınma, yüzey pürüzlülüğünü olumsuz etkileyen titreşimlere neden olabilir. Uygulamada bu durum, genellikle “küçük ihmallerin büyük sonuçları” şeklinde karşımıza çıkıyor.
- 5 eksen CNC tezgahlarında hangi iyileştirme stratejileri uygulanabilir?
Yüzey pürüzlülüğünü azaltmak için redüktör tasarımının optimize edilmesi, bakım ve yağlama sistemlerinin iyileştirilmesi ve kontrol sistemlerinin hassaslaştırılması gibi stratejiler uygulanabilir. Bu stratejiler, birbirini tamamlayıcı nitelikte olmalı ve sistematik bir yaklaşımla ele alınmalıdır. Aslında, en etkili çözümler, bu stratejilerin kombinasyonundan doğuyor.
Projeleriniz de teknik şartnamesine ve standartlara uygun boşluksuz redüktör çözümlerini belirlemek, 3D STEP/CAD dosyalarını talep etmek veya gizlilik sözleşmesi (NDA) altında teknik danışmanlık almak için mühendislik ekibimizle iletişime geçebilirsiniz.