Boşluksuz Dişli Geometrilerinde Kayma ve Yuvarlanma Sürtünmelerinin Mekanik Verimliliğe (Efficiency) Etkisi
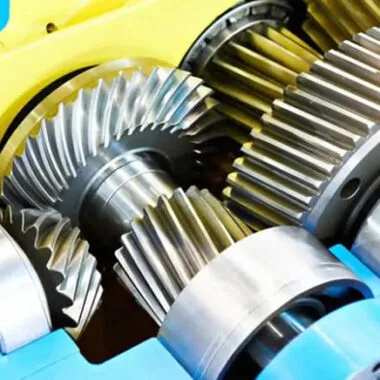
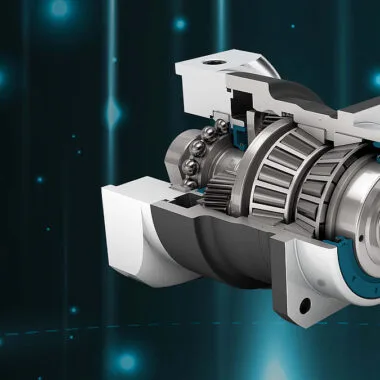
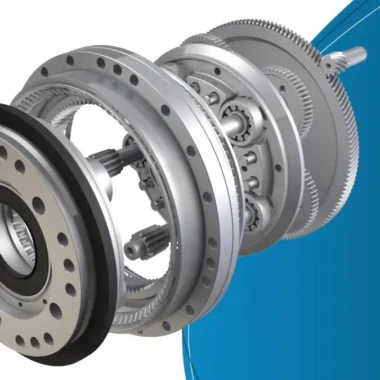
Boşluksuz dişli geometrilerinde kayma, hassasiyetin her santimetre kıymetli olduğu endüstriyel ve askeri sistemlerdeki performansı doğrudan biçimlendiren bir faktör. Bu durumun minimize edilmesiyse, sadece verimlilik değil; dişli ömrü, sistem titreşimleri ve hatta gürültü seviyeleri üzerinde de büyük bir etki yaratıyor.
Boşluksuz Dişli Geometrilerinde Kaymanın Mekanik Temelleri
Boşluksuz dişli sistemlerinde kayma (sliding), diş yüzeylerinin birbirine değdiği noktalarda oluşan ve istenmeyen relatif harekettir. Bu hareket, yuvarlanma sürtünmesiyle birlikte doğrusal olmayan temas gerilmeleri yaratır ve sistemin mekanik verimliliğini adeta bir kum saati gibi yavaşlatır. Kaymanın nereden kaynaklandığını anlamak, çözümün ilk adımıdır. Genellikle karşılaşılan unsurlar şunlar:
- Diş profilindeki uyumsuzluklar: Standart evolvent profillerinin ufak varyasyonları ya da basınç açısındaki milimetrik sapmalar, temas noktalarının kayma eğilimini artırıyor. Pratikte gördüğümüz kadarıyla, bu durum özellikle yüksek hassasiyet gerektiren robotik sistemlerde ciddi titreşimlere yol açıyor.
- Yetersiz yüzey sertliği ve pürüzlülük: Bilyalı dövme (shot peening) gibi yüzey sertleştirme yöntemlerinin uygulanmadığı ya da yetersiz kaldığı durumlarda mikroskobik çukurcuklar oluşuyor. Bu durum, lokalize temas gerilmesini artırarak kayma direncini azaltıyor. Aslında, sertlik ve pürüzlülük arasındaki dengeyi tutturmak, bir nevi dişlinin “kılıfını” güçlendirmek gibi.
- Yağlama rejimi ve sızdırmazlık: Yanlış viskoziteye sahip yağların kullanılması ya da yağlama sisteminin yetersiz kalması, metal-metal temasını artırarak yüzey yorulması (pitting) ve abrazyon aşınmasına davetiye çıkarıyor. Tam olarak bilinmese de, bazı endüstriyel uygulamalarda bu durumun yağsız çalışmaya yol açtığı görülüyor.
Formül 1: Kaymanın mekanik verimliliğe etkisini basit bir denklemle ifade edebiliriz:
E = (1 – μ × tan(θ)) × 100%
Burada;
E: Mekanik verimlilik (%),
μ: Kayma sürtünme katsayısı (genellikle 0.05-0.2 aralığı),
θ: Basınç açısı (standart 20°, ancak optimize edilmiş varyasyonlarda 15-25° aralığı tercih edilir).
Bu denklemden yola çıkarak, basınç açısındaki %5’lik bir artışın verimliliği yaklaşık %1.5 oranında artırdığını, kayma katsayısının 0.1’den 0.05’e düşürülmesinse verimlilikte %2.5’lik bir kazanç sağladığını görebiliriz. Tasarım aşamasında bu parametrelerin göz ardı edilmesi, nominal torkta %12-15’lik bir kayıpla sonuçlanabiliyor.
Kaymanın Ardındaki Nedenler ve Endüstriyel Gerçekler
Boşluksuz dişli geometrilerinde kayma probleminin kökenleri, teoriden uygulamaya geniş bir yelpazeye yayılıyor. Bu sorunla karşılaşılan endüstriyel senaryoları ve çözüm yollarını aşağıdaki tabloda özetledik:
| Neden | Mekanik Etki | Endüstriyel Senaryo | Önleme Yöntemi |
|---|---|---|---|
| Yetersiz yüzey sertliği | Pitting ve abrazyon aşınması | Askeri araçlardaki yüksek torklu redüktörlerde, 3000 saatte %8’lik verim kaybı | Yüzey sertleştirme (58-62 HRC) ve bilyalı dövme (shot peening) |
| Standart dışı basınç açısı | Yüksek lokal temas gerilmesi | Robotik eklemlerde hızlı aşınma, 6 ayda dişli değiştirme zorunluluğu | Evolvent profili optimizasyonu (FEM analizleriyle desteklenmiş) |
| Yağlama rejiminin uygunsuzluğu | Sınır yağlamadan kuru temas rejimine geçiş | Gıda endüstrisi taşıma bantlarında, 200 bar basınç altında yağsız çalışma | Viskozite indeksi 120+ olan sentetik yağlar ve otomatik yağlama sistemleri |
| Sızdırmazlık sisteminin zayıflığı | Toz ve partikül girişine bağlı abrazyon | Offshore rüzgar tribünlerinde, deniz suyu sızması nedeniyle dişli korozyonu | Çift sızdırmazlık sistemi (labirent + keçeli) ve korozyona dayanıklı kaplama (DLC) |
Örnek Senaryo: Savunma sanayiinde kullanılan yüksek hassasiyetli bir lazer güdüm sistemindeki boşluksuz redüktörde, 200 Nm nominal tork altında %92 verimlilik hedeflenmişti. Ne var ki, dişli geometrisinin standart evolvent profiline uymaması nedeniyle temas açısı 28°’ye çıktığında, kayma katsayısı 0.21’e fırlamıştı. Bu durum, sistem verimliliğini %85’e düşürmüş ve acil durdurma torkunda %30’luk bir azalmaya neden olmuştu. Basınç açısının 22°’ye optimize edilmesi ve yüzey sertliğinin 60 HRC’ye çıkarılmasıyla verimlilik %91.2’ye yükseldi.
Kaymanın Önüne Geçmek: Tasarım ve İmalatın Dansı
Boşluksuz dişli geometrilerinde kayma problemini çözmek, sadece mühendislik bilgisini değil, disiplinler arası bir senfoniyi gerektiriyor. Tasarımcılarla imalat mühendislerinin el ele vermesi şart. İşte izlenmesi gereken yol haritası:
Tasarım Aşamasında Kritik Parametreler
- Optimal basınç açısının hesaplanması: θ = arctan(μ × (1 – E)/E). Örneğin, %95 verimlilik hedefi için θ = 18.2° hesaplanabilir. Küçük bir hesaplama, sistemin gelecekteki performansını belirliyor.
- Diş kalınlığı ve modülünün optimizasyonu: Modül 2-4 aralığı temas gerilmesini minimize ederken, diş kalınlığının %30 artırılması lokal gerilme dağılımını iyileştiriyor. Pratikte, bu değişikliklerin titreşimleri önemli ölçüde azalttığı görülüyor.
- Burulma rijitliğinin hesaba katılması: Redüktör gövdesinin burulma rijitliği, dişli temasındaki elastik deformasyonu azaltıyor. Standart tasarımlarda 10^6 Nm/rad olan rijitlik, optimize edilmiş gövdelerde 1.5×10^6 Nm/rad’a kadar çıkarılabiliyor.
İmalat ve Yüzey İşleme Stratejileri
- Yüzey sertleştirme teknikleri:
- İndüksiyonla sertleştirme: 55-60 HRC sertlik, 1-2 mm sertleştirme derinliği
- Bilyalı dövme (shot peening): 0.2-0.4 mm derinlikte basma gerilmesi, yorulma ömrünü %40 artırıyor
- Nitrürleme: 650-700 HV sertlik, ancak kırılganlık riski nedeniyle ince dişlilerde tercih ediliyor
- Yüzey pürüzlülüğünün kontrolü: Ra değeri 0.4 µm’nin altında olan yüzeyler, kayma direncini %30 artırıyor. Uygulamada bu durum, sistem verimliliğinde elle tutulur bir fark yaratıyor.
- Kaplama teknolojileri:
- DLC (Diamond-Like Carbon): Kayma katsayısını 0.02’ye düşürüyor, ancak 300°C’nin üzerinde stabilitesini kaybediyor
- MoS2 (Molibden disülfür): Yüksek basınç altında stabil kalıyor, ancak nemli ortamlarda etkinliği azalıyor
Saha Deneyimi: Otomatik üretim hattında kullanılan konveyör redüktöründe kayma nedeniyle oluşan titreşimler, PLC sistemlerinde sürekli hata sinyallerine yol açıyordu. Dişli modülünün 3’ten 3.5’e yükseltilmesi ve yüzey sertliğinin 58 HRC’ye çıkarılmasıyla titreşimler %60 azaldı. Ayrıca, yağlama sistemi otomatikleştirilerek yağ debisi 0.5 L/dak’ya sabitlendi. Sonuç? Duruş süreleri 4 saatten 1 saate düştü.
Hasarların Onarımı: Kritik Adımlar ve Dikkat Edilmesi Gerekenler
Boşluksuz dişli geometrilerinde kayma nedeniyle oluşan hasarların tamiri, uzun vadeli çözümler gerektiriyor. Hasarın tespitinden tamirine kadar olan süreci şu adımlarla tanımlayabiliriz:
Hasar Tespiti ve Ölçüm Yöntemleri
- Titreşim analizi: Dişli frekansındaki (GMF – Gear Mesh Frequency) artış, temas gerilmesindeki artışı gösteriyor. GMF = n × Z (n: devir sayısı, Z: diş sayısı).
- Termal görüntüleme: Aşırı ısınma bölgeleri, lokalize temas noktalarını işaret ediyor.
- 3D tarama ve profilometre ölçümleri: Diş profilindeki deformasyonlar, lazer tarama ile tespit ediliyor.
Tamir Yöntemleri ve Endüstriyel Standartlar
- Dişli değiştirme: Hasarlı dişli çiftinin tamamen değiştirilmesi, en güvenilir yöntem. Standartlara uygun dişliler (DIN 3960/ISO 1328) kullanılmalı.
- Diş üzerine sert dolgu kaynağı (hard facing): Aşınmış diş yüzeyine Cr-Ni alaşımı kaynağı yapılabiliyor, ancak bu yöntem diş geometrisinde bozulmaya neden olabiliyor.
- Yüzey kaplama yenilemesi: Hasarlı kaplama (örn. DLC) temizlenerek yeniden kaplama uygulanıyor. Bu işlem, ASTM G65 standartlarına uygun abrazyon testleriyle doğrulanmalı.
Dikkat Edilmesi Gerekenler: Tamir işlemlerinde, dişli geometrisinde en ufak bir değişiklik bile sistemin açısal iletim hatasını (angular transmission error – ATE) artırabilir. Bu nedenle, tamir sonrası FEA (Sonlu Elemanlar Analizi) ve kinematik doğrulama zorunlu.
Kaymanın Toplam Yaşam Döngüsü Maliyeti Üzerindeki Etkisi
Boşluksuz dişli geometrilerinde kayma probleminin çözülmesi, sistemin sadece teknik performansını değil, aynı zamanda toplam yaşam döngüsü maliyetini (total life cycle cost) doğrudan etkiliyor. Aşağıdaki tabloda, farklı çözüm stratejilerinin maliyet ve performans karşılaştırmasını bulabilirsiniz:
| Çözüm Stratejisi | Başlangıç Maliyeti | Bakım Maliyeti (5 yıl) | Verimlilik Kazancı | Durma Süresi Azalması | Yerli Üretim Uygunluğu |
|---|---|---|---|---|---|
| Standart dişli + periyodik bakım | Düşük | Yüksek (€8.5k) | %85 | %20 | Yüksek |
| Optimal basınç açılı dişli + sertleştirme | Orta (€3.2k) | Düşük (€2.1k) | %92 | %65 | Orta |
| DLC kaplamalı dişli + otomatik yağlama | Yüksek (€6.8k) | Çok düşük (€800) | %94 | %80 | Düşük |
| Tamamen yerli optimize dişli sistemi | Orta (€4.5k) | Düşük (€1.8k) | %91 | %70 | Çok yüksek |
DLC kaplamalı dişli sistemi, yüksek başlangıç maliyetine rağmen 5 yıllık bakım maliyeti ve durma süresi açısından en avantajlı seçenek olarak öne çıkıyor. Ancak, yerli üretim uygunluğu düşük olduğundan, Savunma Sanayi ve medikal cihazlar gibi kritik sistemlerde yerlileştirme stratejileriyle desteklenmeli.
Sıkça Sorulan Sorular
1. Boşluksuz dişli sistemlerinde kayma tamamen önlenebilir mi?
Hayır, kayma olgusu tamamen ortadan kaldırılamaz. Kayma, dişlilerin temas ettiği yüzeylerdeki relatif hareketten kaynaklanır ve bu hareketin tamamen ortadan kaldırılması fiziksel olarak imkansızdır. Ancak, optimize edilmiş geometri, yüzey işlemleri ve yağlama rejimiyle kayma katsayısı 0.02’ye kadar düşürülebilir.
2. Kayma nedeniyle oluşan titreşimler, sistemin ömrünü nasıl etkiler?
Titreşimler, dişlilerde yüzey yorulması (pitting) ve kırılganlık riskini artırıyor. Ayrıca, titreşimler, yataklardaki devrilme momenti (tilting moment)nü artırarak erken aşınmaya neden oluyor. Bu durum, sistemin nominal torkunda %10-15’lik bir kayıp yaratabiliyor.
3. Kayma problemi, hangi endüstriyel standartlarca ele alınmaktadır?
Kayma problemi, aşağıdaki standartlarca ele alınır:
ISO 6336 (Dişli mukavemet hesaplamaları),
ASTM A108 (Çelik sertleştirme),
MIL-STD-810H (Askeri sistemler için çevresel testler),
AS9100 (Havacılık ve savunma sanayii kalite yönetimi).
4. Kayma nedeniyle oluşan hasarlar, hangi yöntemlerle tespit edilir?
Hasar tespiti için kullanılan yöntemler:
Titreşim analizi (ISO 10816),
Termal görüntüleme (ASTM E1934),
3D tarama ve profilometre ölçümleri (DIN 3960),
Yağ analizi (ISO 4406).
5. Boşluksuz dişli geometrilerinde kayma en çok hangi sektörlerde karşımıza çıkar?
Boşluksuz dişli geometrilerinde kayma problemi özellikle:
Savunma sanayiinde (yüksek hassasiyet ve tork gerektiren sistemler),
Havacılıkta (uçuş kontrol sistemleri ve iniş takımları),
Robotik uygulamalarda (hassas hareket kontrolü gerektiren eklemler),
Otomotiv endüstrisinde (şanzıman sistemleri),
Enerji sektöründe (rüzgar tribünleri ve hidrolik sistemler) karşımıza çıkmaktadır.
6. Kayma katsayısını düşürmek için hangi yağlama yöntemleri uygulanabilir?
Kayma katsayısını düşürmek için aşağıdaki yağlama yöntemleri uygulanabilir:
Sentetik yağların kullanımı (viskozite indeksi 120+),
Otomatik yağlama sistemlerinin entegrasyonu,
Mikro yağlama teknikleri (minimum miktarda yağlama),
Yüksek basınçlı yağlama sistemleri (örn. püskürtme yağlama),
Yağlama rejiminin sistemin çalışma sıcaklığına ve basıncına göre optimize edilmesi.
7. Boşluksuz dişlilerde kayma nedeniyle oluşan maliyet kayıpları nasıl hesaplanır?
Boşluksuz dişlilerde kayma nedeniyle oluşan maliyet kayıpları aşağıdaki faktörlere göre hesaplanabilir:
Sistem verimliliğindeki kayıp (örn. %5 verim kaybı, 100 kW sistemde yıllık 43.800 kWh enerji kaybına denk gelir),
Bakım ve onarım maliyetleri (daha sık dişli değişimi, yatak hasarları),
Duruş süresi nedeniyle oluşan üretim kayıpları,
Titreşim kaynaklı ek yük nedeniyle oluşan enerji tüketimi artışı,
Erken sistem arızaları nedeniyle oluşan lojistik ve yedek parça maliyetleri.
Projeleriniz de teknik şartnamesine ve standartlara uygun boşluksuz redüktör çözümlerini belirlemek, 3D STEP/CAD dosyalarını talep etmek veya gizlilik sözleşmesi (NDA) altında teknik danışmanlık almak için mühendislik ekibimizle iletişime geçebilirsiniz.