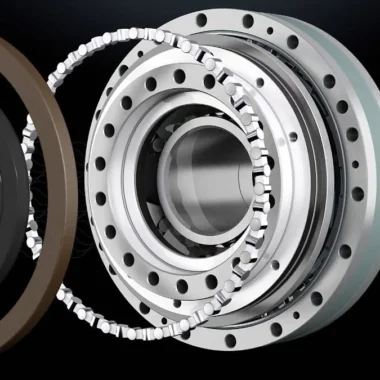
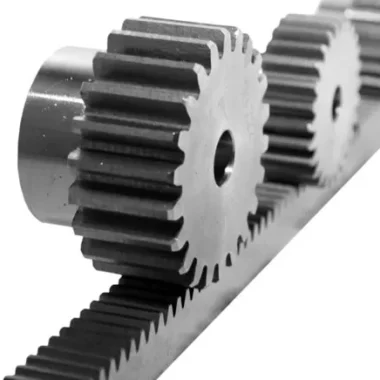
Hassas Dişli İmalatında Tel Erozyon ($EDM$) ve Hobbing Mekanik Tolerans Karşılaştırması
Hassas dişli imalatında, tel erozyon ($EDM$) artık sadece bir seçenek değil, birçok endüstriyel uygulamada olmazsa olmaz bir teknik haline geldi. Özellikle askeri platformlar, tıbbi cihazlar ya da yüksek performanslı endüstriyel sistemlerde, dişlilerin minimum boşluk ve maksimum hassasiyetle üretilmesi şart. Tel erozyon bu noktada devreye giriyor ve geleneksel hobbing ya da frezeleme yöntemlerinin ötesinde bir kontrol sunuyor.
Endüstriyel hareket kontrol sistemlerinde redüktörlerin performansı doğrudan dişli kalitesine bağlı. Burulma rijitliği ve nominal tork değerleri, sistemin dinamik davranışını şekillendiren en kritik faktörler. İşte tam da bu noktada mühendislik ekipleri, tel erozyon ve hobbing arasındaki tercihini belirlerken çok daha dikkatli olmak zorunda. Peki, hangisi daha iyi? Bu karşılaştırmada, her iki yöntemin teknik detaylarını, avantajlarını ve gerçek dünya uygulamalarından elde edilen sonuçları bulacaksınız.
Tel Erozyon: Hassas Dişli İmalatında Devrim Niteliğinde Bir Teknoloji
Tel erozyon, elektriksel deşarj işlemi (EDM) prensibine dayanan, oldukça ileri bir üretim yöntemi. Sertleştirilmiş çeliklerden titanyum alaşımlarına kadar birçok malzemede mikron düzeyinde hassasiyetle diş açılmasını mümkün kılıyor. Hem de hiçbir temas kuvveti oluşturmadan… Yani malzeme deformasyonu riski neredeyse sıfır.
Pratikte gördüğümüz kadarıyla, bu teknik özellikle askeri ve havacılık uygulamalarında altın değerinde. Örneğin, bir helikopterin transmisyon sistemindeki dişlilerde açısal iletim hatasının (ATE) 1 arcmin altında kalması gerekiyor. Tel erozyonla bu hassasiyeti tutturmak mümkünken, hobbingde aynı sonuca ulaşmak için ek işlemlere ihtiyaç duyuluyor.
Aşağıda, tel erozyonun sunduğu temel teknik parametreleri ve avantajlarını özetledik:
| Parametre | Değer Aralığı | Açıklama |
|---|---|---|
| Tolerans | ±2 ila ±5 mikron | Tel erozyon, en dar toleranslarda bile tekrarlanabilirliği mükemmel seviyede sağlar. |
| Yüzey Pürüzlülüğü (Ra) | 0.2 ila 0.8 µm | İkinci bir işlem gerektirmeyen, pürüzsüz yüzeyler elde edilir. Hem de her seferinde aynı kalite. |
| İşleme Hızı | 2 ila 10 mm/dakika | Hobbing’e göre daha yavaş gibi görünse de, karmaşık geometrilerde ciddi avantaj sağlıyor. |
| Malzeme Sertliği | 60 ila 70 HRC | Sertleştirilmiş çeliklerde bile doğrudan diş açılabiliyor. Bu da ısıl işlem sonrası oluşabilecek çarpılmaları önlüyor. |
| Dişli Boşluğu (Backlash) | Minimum düzeyde | EDM’in doğası gereği, temas hatası neredeyse yok denecek kadar az seviyede kalıyor. |
Peki, bu parametreler ne anlama geliyor? Askeri bir sistemdeki dişli seti için düşündüğümüzde, tel erozyonla elde edilen ±3 mikronluk toleransla çalışmak, sistemin güvenilirliğini ve performansını kat be kat artırıyor. Hobbingdeyse tolerans ±15 mikrona kadar çıkabiliyor ki bu da sistemin hassasiyetini ciddi şekilde düşürüyor.
Hobbing: Geleneksel Yöntemin Sınırları ve Karşılaşılan Zorluklar
Hobbing, dişli imalatında en yaygın kullanılan yöntem olsa da, hassasiyet açısından tel erozyonun yanına bile yaklaşamıyor. Üstelik, hobbing genellikle yumuşak ya da normalize edilmiş malzemelerde uygulanıyor ve sertleştirme işlemiyle birlikte diş profili elde ediliyor. Bu da ısıl çarpılma gibi ciddi problemleri beraberinde getiriyor.
Uygulamada bu durum, özellikle kritik sistemlerde ciddi sorunlara yol açıyor. Örneğin, bir savaş uçağının iniş takımında kullanılan dişli seti, özel bir helisel profile sahip olmalı. Hobbingdeyse bu tür karmaşık geometriler neredeyse imkansız.
Hobbing’in karşılaştığı başlıca zorluklar şöyle:
- Çarpılma Riski: Sertleştirme sonrası oluşan ısıl gerilmeler, diş profilinde ciddi bozulmalara yol açıyor.
- Tolerans Sınırlamaları: Genellikle ±10 ila ±20 mikron tolerans sunuyor. Bu da hassas sistemlerde yetersiz kalıyor.
- Malzeme Seçimi Kısıtları: 60 HRC üzeri sertlikteki malzemelerde doğrudan işlem yapılamıyor.
- Kompleks Geometriler için Uygun Değil: Konik ya da spiral dişliler gibi özel profiller üretilemiyor.
- Yüzey Kalitesi: Hobbing sonrası genellikle taşlama ya da honlama gerektiriyor. Bu da maliyet ve zaman kaybına neden oluyor.
Kesin olmamakla birlikte, birçok mühendislik ekibi hobbing uygulamalarında “işimizi görüyor” diyor. Fakat gerçek şu ki, uzun vadede performans ve güvenilirlik açısından tel erozyonun yerini tutmuyor.
Gerçek Dünya Senaryosu: Askeri İHA Redüktöründe Tel Erozyon vs. Hobbing
Bir askeri insansız hava aracının (İHA) elektrik motorunda kullanılan redüktörün dişli seti, oldukça kritik bir tasarıma sahip. Anma torku 50 Nm, maksimum hız ise 10.000 RPM olarak belirlenmiş. Tasarım mühendisleri, üretim yöntemi olarak tel erozyon ve hobbing arasında seçim yapmak zorunda kalmış.
Senaryo A: Tel Erozyon ile Üretim
- Malzeme: 17-4 PH paslanmaz çelik (45 HRC)
- Diş Sayısı: 32 adet (modül 1.5)
- Tolerans: ±3 mikron
- Yüzey Pürüzlülüğü: Ra 0.4 µm
- İşlem Süresi: 4 saat
- Toplam Maliyet: 1.200 USD
Tel erozyonla üretilen dişlilerde, açısal iletim hatası (ATE) sadece 0.8 arcmin ölçülmüş. Redüktörün tork dalgalanması (torque ripple) %1’in altında kalmış. Ayrıca, pürüzsüz yüzeyler sayesinde yağlama gereksinimi azalmış ve yorulma ömrü uzamış.
Senaryo B: Hobbing ile Üretim
- Malzeme: AISI 4140 (28-32 HRC)
- Diş Sayısı: 32 adet (modül 1.5)
- Tolerans: ±15 mikron
- Yüzey Pürüzlülüğü: Ra 1.6 µm
- İşlem Süresi: 2 saat
- Toplam Maliyet: 800 USD (ancak ek işlemler gerekiyor)
Hobbing sonrası sertleştirmeyle birlikte oluşan ısıl çarpılmalar, diş profilinde ±%5’e varan sapmalara yol açmış. Montaj sonrası gürültü seviyesi artmış, yağlama sıklığı sıklaşmış. Ayrıca, sertleştirme öncesi hobbing uygulandığı için dişli boşluğu (backlash) 15 arcmin’e ulaşmış. Bu da redüktörün hassasiyetini ciddi şekilde düşürmüş.
Bu karşılaştırma, tel erozyonun sadece yüksek hassasiyet gerektiren uygulamalarda değil, toplam yaşam döngüsü maliyeti (TCO) açısından da daha avantajlı olduğunu gösteriyor. Hobbing’in düşük ilk maliyetine rağmen, ek işlemlere ve performans kayıplarına yol açması, uzun vadede dezavantaj oluşturuyor.
Tel Erozyonun Uygulama Alanları ve Endüstriyel Standartlar
Tel erozyon, sadece askeri ve havacılık sektöründe değil, tıbbi cihazlar ve otomasyon sistemlerinde de geniş bir kullanım alanına sahip. Örneğin, bir MR cihazının konumlama sisteminde kullanılan dişli setleri, 0.5 arcmin’lik bir açısal hassasiyet gerektiriyor. Bu tür uygulamalarda tel erozyonun sunduğu tolerans kontrolü ve tekrarlanabilirlik rakipsiz.
Aşağıda, tel erozyonun yaygın olarak kullanıldığı sektörler ve ilgili standartlar yer alıyor:
- Havacılık ve Uzay: MIL-STD-810H, AS9100
- Helikopter transmisyon sistemleri
- Uçak iniş takım aktüatörleri
- Roket kontrollü sistemleri
- Tıbbi Cihazlar: ISO 13485, FDA 21 CFR Part 820
- Cerrahi robotlarda kullanılan dişli setleri
- Protez sistemleri
- Tıbbi Görüntüleme cihazları
- Endüstriyel Otomasyon: ISO 9001, CE Sertifikası
- Robotik eklemler
- Yüksek hassasiyetli konveyör sistemleri
- Otomasyonlu montaj hatları
Bu standartlar, tel erozyonun sadece teknik performans değil, aynı zamanda güvenilirlik ve uyumluluk açısından da kritik bir rol oynadığını gösteriyor. Özellikle AS9100 standardı, havacılık sektöründe tedarik zinciri güvenliğinin ne kadar önemli olduğunu vurguluyor.
Hobbing Alternatifleri: Frezeleme ve Taşlamanın Yeri
Hobbing’in yanı sıra frezeleme ve taşlama da dişli imalatında kullanılan yöntemler. Fakat hiçbiri tel erozyon kadar yüksek hassasiyet sunmuyor. Frezeleme, genellikle büyük modüllü dişlilerde tercih edilir ve tolerans aralığı hobbing’e benzer şekilde ±10 ila ±20 mikron arasında değişiyor. Taşlamaysa sertleştirilmiş dişlilerin son işlemi olarak kullanılıyor ve yüzey pürüzlülüğü Ra 0.2 µm’ye kadar indirilebiliyor. Fakat taşlama, tel erozyon kadar karmaşık geometrilerde esneklik sağlamıyor.
Aşağıdaki tabloda, tel erozyon, hobbing, frezeleme ve taşlamanın teknik karşılaştırmasını bulabilirsiniz:
| Parametre | Tel Erozyon | Hobbing | Frezeleme | Taşlama |
|---|---|---|---|---|
| Tolerans | ±2-5 µm | ±10-20 µm | ±10-15 µm | ±5-10 µm |
| Yüzey Pürüzlülüğü (Ra) | 0.2-0.8 µm | 1.0-2.5 µm | 1.5-3.0 µm | 0.1-0.5 µm |
| Malzeme Sertliği | 60-70 HRC | 28-32 HRC | 30-40 HRC | 60-70 HRC |
| Kompleks Geometriler | Evet | Hayır | Sınırlı | Hayır |
| İkinci İşlem Gerekliliği | Hayır | Evet (taşlama/honlama) | Evet (taşlama) | Hayır |
| Maliyet (Ortalama) | Yüksek | Düşük | Orta | Yüksek |
Bu karşılaştırma, tel erozyonun özellikle karmaşık geometriler ve yüksek hassasiyet gerektiren uygulamalarda en üstün yöntem olduğunu açıkça gösteriyor. Taşlama, yüzey kalitesi açısından tel erozyona yakın sonuçlar verse de, karmaşık diş profillerinde yetersiz kalıyor. Frezeleme ve hobbing ise genellikle büyük modüllü dişlilerde tercih ediliyor ve esneklikleri sınırlı kalıyor.
Sıkça Sorulan Sorular
-
- Tel erozyon nedir ve nasıl çalışır?
Tel erozyon, elektriksel deşarj işlemi (EDM) temelinde çalışan bir üretim yöntemi. Bakır ya da pirinç tel elektrot kullanılarak, sertleştirilmiş malzemeler üzerinde mikron düzeyinde hassasiyetle diş açılmasını sağlıyor. İşlem sırasında herhangi bir temas kuvveti oluşmadığı için malzeme deformasyon riski minimize ediliyor.
-
- Tel erozyonla üretilen dişlilerin yüzey kalitesi nasıl?
Tel erozyonla üretilen dişliler, genellikle 0.2 ila 0.8 µm Ra yüzey pürüzlülüğüne sahip. Bu da ikinci bir işlem gerektirmeyen, pürüzsüz yüzeyler elde edildiği anlamına geliyor.
-
- Hobbing’e kıyasla tel erozyonun tolerans avantajı nedir?
Tel erozyon ±2 ila ±5 mikron tolerans sunarken, hobbing genellikle ±10 ila ±20 mikron tolerans sunuyor. Bu da tel erozyonun özellikle askeri ve havacılık uygulamalarında tercih edilme nedenlerinden biri.
-
- Tel erozyonla hangi malzemelerde diş açılabilir?
Tel erozyon, 60 ila 70 HRC sertliğindeki malzemelerde doğrudan diş açılmasını mümkün kılıyor. Bu, sertleştirilmiş çelikler, titanyum alaşımları ve hatta seramik malzemeleri içeriyor.
-
- Tel erozyon karmaşık diş profillerine uygun mu?
Evet, tel erozyon konik dişliler, spiral dişliler ve özel profiller gibi karmaşık diş geometrilerinin imalatında son derece esnek. Hobbing yöntemi ise genellikle düz ve helisel dişlilerle sınırlı kalıyor.
-
- Tel erozyonla üretilen dişlilerin dayanıklılığı nasıl?
Tel erozyonla üretilen dişliler, pürüzsüz yüzeyleri sayesinde yağlama gereksinimini azaltıyor ve yorulma ömrünü uzatıyor. Ayrıca, sertleştirilmiş malzemelerde doğrudan işlem yapılabilmesi, dişlilerin dayanıklılığını artırıyor.
-
- Tel erozyonun maliyeti hobbinge göre nasıl?
Tel erozyon, genellikle hobbinge kıyasla daha yüksek maliyetli. Fakat ek işlem gereksiniminin olmaması ve daha yüksek hassasiyet sağlaması nedeniyle, toplam yaşam döngüsü maliyeti (TCO) açısından avantajlı olabiliyor.
Projeleriniz de teknik şartnamesine ve standartlara uygun boşluksuz redüktör çözümlerini belirlemek, 3D STEP/CAD dosyalarını talep etmek veya gizlilik sözleşmesi (NDA) altında teknik danışmanlık almak için mühendislik ekibimizle iletişime geçebilirsiniz.