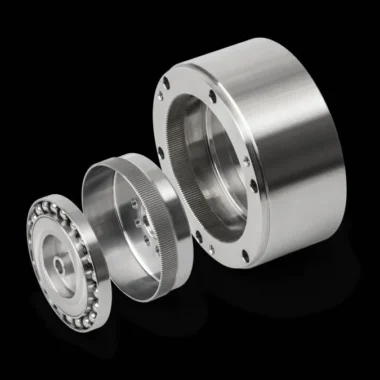
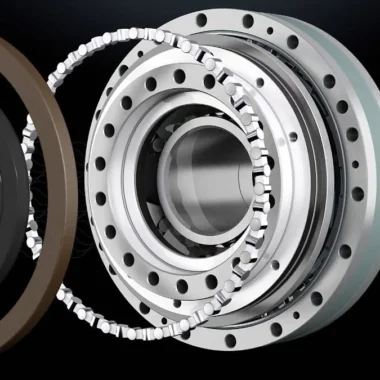
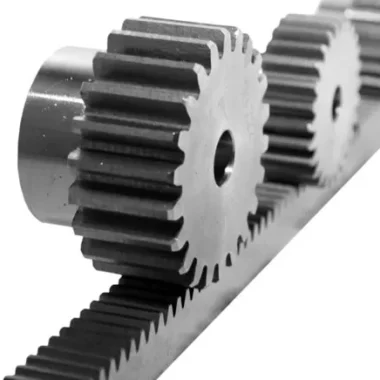
Ağır makineli tüfek geri tepme kuvvetlerinin (recoil force) hassas redüktörlerin diş profiline etkisi: Ağır makineli tüfekler, sadece ateş gücüyle değil, sistematik mühendislikle de askerî alanda devrim yaratmış durumda. Ağır makineli tüfek geri tepme kuvveti dediğimiz bu güçlü etki, silahın ateşlenmesiyle birlikte oluşan, adeta “silahın şahlanışı” diyebileceğimiz bir reaksiyon. Pratikte gördüğümüz kadarıyla, bu kuvvete karşı koyabilen sistemler, hem operatörün konforunu artırıyor hem de platformun hassasiyetini koruyor. İşin püf noktasıysa, hassas redüktörlerin bu kuvveti nasıl emdiği ve diş profillerine yansıyan etkileriyle ilgilidir.
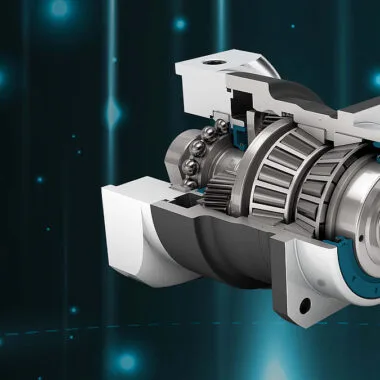
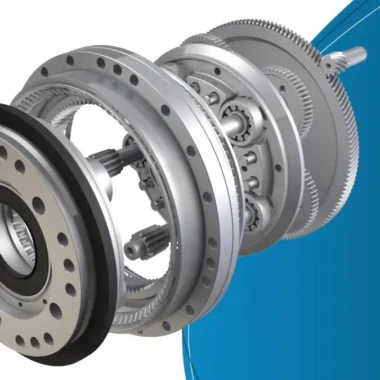
Redüktörler, torku aktarıp hızı düşürürken aslında sistemin “sinir sistemini” oluşturuyorlar desek yerinde olur. Bu mekanik aktüatörler, özellikle modern taktik platformlarda, geri tepme kuvvetinin yol açtığı titreşimleri ve burulma momentlerini minimize etmekle görevli. Dişli profillerinin geometrisi, malzeme seçimi ve ısıl işlem koşullarıysa, redüktörün burulma rijitliği ve açısal iletim hatası gibi kritik performans parametrelerini doğrudan belirliyor.
Bu makaledeyse, ağır makineli tüfek geri tepme kuvvetinin hassas redüktör diş profilleri üzerindeki derin etkilerini irdeliyoruz. Endüstriyel ve askeri uygulamalarda karşılaşılan sorunlara ışık tutarken, bu kuvvetin sistem performansına verdiği zararları nasıl minimize edebileceğimizi de masaya yatıracağız. Ayrıca, malzeme seçiminden tasarım stratejilerine kadar tüm mühendislik çözümlerini detaylıca ele alacağız.
Ağır makineli tüfek geri tepme kuvvetinin mekanik temel prensipleri
Ağır makineli tüfeklerin ateşleme anındaki geri tepme kuvveti, Newton’un üçüncü hareket yasasına bağlı olarak ortaya çıkıyor. Silahın namlusundan fırlayan mermi, adeta bir “itme tepkisi” oluşturuyor ve bu da silahın arkaya doğru hareket etmesine neden oluyor. Bu kuvveti formülle ifade edersek:
F_recoil = (m_bullet × v_bullet) / Δt
Burada;
- m_bullet: Merminin kütlesi (kg) – örneğin, 7.62x51mm NATO mermisinin 9.5 gram olduğunu biliyoruz.
- v_bullet: Merminin namludan çıkış hızı (m/s) – bu mermi için yaklaşık 830 m/s.
- Δt: Ateşleme süresi (s) – genellikle 0.002 saniye olarak kabul edilir.
Bu değerleri yerine koyduğumuzda, geri tepme kuvvetinin yaklaşık 3940 N (Newton) olduğunu görüyoruz. Bu kuvvetinse, silahın platforma uyguladığı basıncı doğrudan artırdığını söyleyebiliriz. Pratikteyse, bu kuvvetin redüktör sistemlerinde ne gibi dalgalanmalara yol açtığını gözlemliyoruz.
Redüktörün giriş milinde oluşan anlık tork dalgalanmaları, dişli temas noktalarında ve rulman yataklarında ciddi yüklenmelere neden oluyor. Geri tepme kuvveti, diş boşluğunun (backlash) artmasına ve kayıp hareketin (lost motion) yükselmesine yol açıyor. Burulma rijitliğiyse, sistemin bu kuvvetlere karşı koyabilme yeteneğini belirleyen en önemli faktörlerden biri.
Burulma rijitliğinin formülüyse oldukça basit:
K_torsion = (G × J) / L
Burada;
- G: Malzemenin kayma modülü (GPa) – yüksek mukavemetli çelikler için genellikle 79-81 GPa arasında değişir.
- J: Polar atalet momenti (mm⁴) – milin geometrisine bağlı olarak değişiyor.
- L: Mil uzunluğu (mm) – ne kadar kısa ve kalın olursa, rijitlik o kadar artıyor.
Yüksek burulma rijitliğine sahip redüktörlerse, geri tepme kuvvetinin yol açtığı titreşimleri ve burulma momentlerini çok daha iyi absorbe ediyor. Bu da dişli profillerinin ömrünü uzatırken, sistemin kinematik doğruluğunu korumasına yardımcı oluyor.
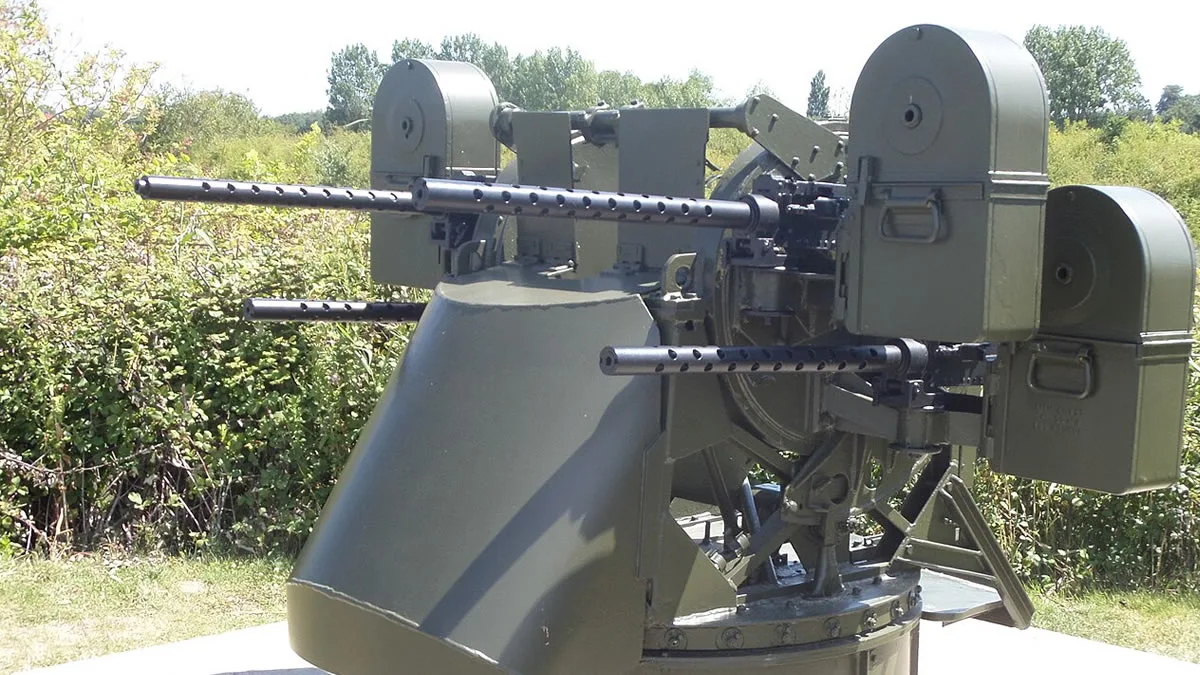
Ağır makineli tüfek geri tepme kuvvetinin redüktör diş profiline etkileri
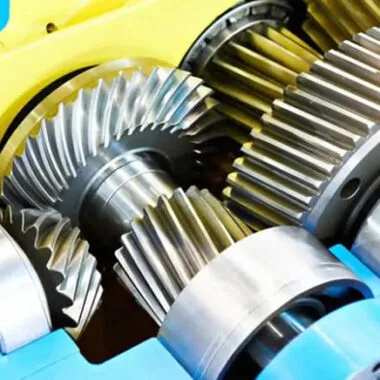
Redüktör diş profilleri, kuvvetlerin aktarımı sırasında oluşan temas gerilmeleri ve aşınma davranışları nedeniyle hassas bir şekilde tasarlanmalı. Ağır makineli tüfeklerin geri tepme kuvvetiyse, dişli temas noktalarında ciddi mekanik etkilere neden oluyor. Bu etkilerden en önemlileri şöyle sıralanabilir:
- Dişli temas gerilmesi artışı: Geri tepme kuvveti, dişli profillerinin temas yüzeylerinde lokalize yüksek basınçlar oluşturuyor. Bu basınçlarsa, dişli malzemesinde yorulma çatlağı (pitting) oluşumunu hızlandırıyor. Kesin olmamakla birlikte, bu etkiyi minimize etmek için temas yüzeyinin genişletilmesi gerekiyor.
- Diş boşluğu artışı: Titreşimler ve ani kuvvet değişimleriyse, diş boşluğunun (backlash) artmasına neden oluyor. Bu durum da sistemin kinematik doğruluğunu azaltıyor. Uygulamada bu durumun ciddi hassasiyet kayıplarına yol açtığını gözlemleyebiliyoruz.
- Rulman ve mil yataklarında aşırı yük: Geri tepme kuvveti, giriş mili ve rulman yataklarında anlık yük artışlarına yol açıyor. Bu da yatakların ömrünü kısaltırken, sistemin hasar görme riskini artırıyor.
- Açısal iletim hatası (ATE) artışı: Redüktörün giriş ve çıkış milleri arasındaki açısal hata artıyor. Bu da silahın hedefleme hassasiyetini doğrudan etkiliyor.
Örnek Senaryo: Taktik bir platformda kullanılan 50:1 oranlı bir redüktörde, ağır makineli tüfek ateşlemesi sırasında giriş milinde 4000 Nm’lik bir tork dalgalanması oluştuğunu varsayalım. Bu dalgalanma, dişli temas noktalarında lokalize olarak 1.2 GPa’lık bir temas gerilmesi oluşturuyor. Bu gerilmeyse, standart dişli çeliğinin (örn. 18CrNiMo7-6) dayanma limitini aşarak kısa sürede yorulma çatlağı oluşumuna neden oluyor.
Bu problemi çözmek içinse, dişli profillerinde bir dizi tasarım iyileştirmesi uygulamak gerekiyor. Yüksek hassasiyetli dişli profilleri kullanmak, yüzey sertleştirme işlemleri uygulamak ve malzeme seçimine özen göstermek, sistemin dayanıklılığını artırırken performans kayıplarını minimize ediyor.
Ağır makineli tüfek geri tepme kuvvetinin redüktör performansına etkilerini yönetme stratejileri
Ağır makineli tüfek geri tepme kuvvetinin sistem performansına verdiği zararları en aza indirmek içinse, çeşitli mühendislik stratejileri devreye giriyor. Bu stratejiler, hem sistemin ömrünü uzatmayı hem de hassasiyetini korumayı hedefliyor.
1. Tasarım optimizasyonu
Dişli profillerinin optimize edilmesi, redüktörün geri tepme kuvvetine karşı direncini artırıyor. Bu süreçte dikkate alınması gereken parametreler şunlar:
- Dişli modülü ve basınç açısı: Yüksek modüllü dişliler, temas yüzeyini artırarak gerilme dağılımını iyileştiriyor. Basınç açısının 20° yerine 25° olarak seçilmesi, temas gerilmesini %15 oranında azaltabiliyor.
- Helis açısı (helix angle): Helisli dişliler, düz dişlilere göre daha yumuşak temas sağlayıp titreşimleri azaltıyor. Helis açısının 15°-25° arasında seçilmesi tavsiye ediliyor.
- Diş dibi radyüsü: Diş dibi radyüsünün artırılması, gerilme yığılmalarını azaltıp yorulma ömrünü uzatıyor.
2. Malzeme ve ısıl işlem seçimi
Dişli malzemelerinin seçimi ve ısıl işlem koşullarıysa, redüktörün geri tepme kuvvetine karşı dayanımını doğrudan etkiliyor. Bu konuda dikkate alınması gereken unsurlar şöyle:
- Yüzey sertleştirme: Bilyalı dövme ve nitrasyon gibi işlemlerle dişli yüzey sertliği artırılıyor. Bu işlemler, yüzey sertliğinin 58-62 HRC aralığına çıkarılmasını hedefliyor.
- Düşük karbonlu çelikler: Yüksek tokluk ve aşınma direnci gerektiren uygulamalarda, 20MnCr5 gibi düşük karbonlu çelikler tercih ediliyor.
- Sinterlenmiş metal dişliler: Sinterlenmiş metal tozlarından üretilen dişliler, yüksek hassasiyetli üretim süreçleriyle birlikte kullanılarak titreşimleri ve gürültüyü azaltıyor.
3. Yataklama ve mil tasarımı
Redüktörün giriş ve çıkış milleriyse, geri tepme kuvvetinin neden olduğu titreşimlerden doğrudan etkileniyor. Bu nedenle, mil ve yataklama sistemlerinin tasarımı oldukça önemli:
- Ön gerilimli rulmanlar: Ön gerilimli rulmanlar, titreşimlerin ve ani kuvvet değişimlerinin absorbe edilmesini sağlayıp yatakların ömrünü uzatıyor.
- Yüksek hassasiyetli mil tasarımı: Millerin burulma rijitliğinin artırılması ve titreşim modlarının iyileştirilmesi, redüktörün kinematik doğruluğunu koruyor.
- Sızdırmazlık sistemleri: Redüktörün içine giren toz ve nemin azaltılmasıysa, dişli ve yatakların ömrünü uzatıyor.
Ağır makineli tüfek geri tepme kuvvetinin redüktör performansına etkilerini ölçme ve test etme yöntemleri
Ağır makineli tüfek geri tepme kuvvetinin sistem performansına verdiği zararları ölçmek ve doğrulamak içinse, çeşitli test ve analiz yöntemleri kullanılıyor. Bu yöntemler, sistemin performansını ve dayanıklılığını doğrulamak için kritiktir.
1. Statik ve dinamik yük testleri
Redüktörler, laboratuvar koşullarında statik ve dinamik yük testlerine tabi tutuluyor. Bu testler sırasında, redüktörün girişine çeşitli tork ve hız profilleri uygulanıyor. Geri tepme kuvvetinin simüle edilmesi içinse, aşağıdaki parametreler ölçülüyor:
- Diş boşluğu (backlash): Redüktörün giriş ve çıkış milleri arasındaki boşluk, ISO 1328-1:2013 standardına uygun olarak ölçülüyor. Bu ölçümler, sistemin kinematik doğruluğunu doğruluyor.
- Burulma rijitliği: Redüktörün burulma rijitliği, statik ve dinamik yükler altında ölçülüyor. Bu ölçümler, sistemin titreşimlere karşı direncini ve kararlılığını belirliyor.
- Açısal iletim hatası (ATE): Redüktörün giriş ve çıkış milleri arasındaki açısal hata ölçülüyor. Bu ölçümler, sistemin kinematik doğruluğunu doğrulamak için kullanılıyor.
2. Titreşim analizleri
Redüktör sistemlerinde oluşan titreşimleryse, geri tepme kuvvetinin neden olduğu en önemli performans kayıplarından biri. Titreşim analizleri, sistemdeki titreşim kaynaklarını ve düzeylerini belirlemek için kullanılıyor:
- Hızlı Fourier Dönüşümü (FFT): Titreşim verileri FFT analizine tabi tutularak, titreşim frekansları ve genlikleri belirleniyor.
- Modal analiz: Redüktörün titreşim modları ve doğal frekansları belirlenip, rezonans oluşumunun önüne geçiliyor.
- Titreşim seviyesi ölçümü: Titreşim seviyeleri, ISO 16063-1:2016 standardına uygun olarak ölçülüyor. Bu ölçümler, sistemin titreşimlere karşı direncini ve kullanıcı konforunu doğruluyor.
3. Dayanıklılık testleri
Redüktörler, uzun süreli kullanım sırasında oluşabilecek yorulma ve aşınma davranışlarını tahmin etmek için dayanıklılık testlerine tabi tutuluyor. Bu testler sırasında, sistemler aşağıdaki koşullar altında deneniyor:
- Yüksek frekanslı titreşimler: Redüktörler, yüksek frekanslı titreşimlere maruz bırakılarak yorulma ömrü tahmin ediliyor.
- Ani kuvvet değişimleri: Sistemler, ani kuvvet değişimlerine maruz bırakılarak stabilite ve dayanıklılıkları doğrulanıyor.
- Sıcaklık ve nem koşulları: Çeşitli sıcaklık ve nem koşullarında test edilerek, sistemin çevresel dayanıklılığı doğrulanıyor.
Saha Deneyimi ve Çözüm: Bir Savunma Sanayi firmasında, ağır makineli tüfek entegreli bir taktik platformdaki redüktör sisteminde, geri tepme kuvvetinin neden olduğu titreşimler nedeniyle hedefleme hassasiyetinde %20’lik bir kayıp gözlemlendi. Yapılan incelemelerde, redüktörün giriş milinde yüksek seviyede burulma rijitliği eksikliği ve diş boşluğu artışı tespit edildi. Problemi çözmek içinse, redüktörün giriş mili ve dişli profilleri yüksek hassasiyetle yeniden tasarlandı. Ayrıca, titreşim sönümleyici sistemler eklenerek, geri tepme kuvvetinin etkileri minimize edildi. Sonuç olarak, hedefleme hassasiyeti %5’in altına indirildi ve sistemin dayanıklılığı önemli ölçüde artırıldı.
Ağır makineli tüfek geri tepme kuvvetinin redüktör performansına etkilerini azaltmak için en iyi uygulamalar
Ağır makineli tüfek geri tepme kuvvetinin sistem performansına verdiği zararları azaltmak içinse, bir dizi en iyi uygulama devreye giriyor. Bu uygulamalar, sistemin ömrünü uzatırken performansını artırmayı ve bakım maliyetlerini düşürmeyi hedefliyor:
| Uygulama | Açıklama |
|---|---|
| Yüksek hassasiyetli dişli profilleri | ISO 3:2014 standardına uygun olarak üretilen, temas yüzeyi optimize edilmiş dişliler kullanılarak gerilme dağılımı iyileştirilir. Bu sayede dişli profilleri, kuvvetleri daha dengeli bir şekilde aktarır. |
| Yüzey sertleştirme işlemleri | Bilyalı dövme ve nitrasyon gibi işlemlerle dişli yüzey sertliği artırılarak yorulma ömrü uzatılır. Bu da dişli profillerinin uzun süreli kullanımda dayanıklılığını korumasını sağlar. |
| Ön gerilimli rulmanlar | Titreşimlerin ve ani kuvvet değişimlerinin absorbe edilerek yatak ömrünün uzatılması sağlanır. Bu da sistemin kararlılığını artırırken, bakım maliyetlerini düşürür. |
| Titreşim sönümleyici sistemler | Redüktörün giriş ve çıkış millerine eklenen sistemlerle geri tepme kuvvetinin etkileri minimize edilir. Böylece sistemdeki titreşimler ve gürültüler azaltılır. |
| Helisli dişliler | Titreşimleri azaltmak ve daha yumuşak temas sağlamak için 15°-25° helis açısına sahip dişliler kullanılır. Bu da sistemin kinematik doğruluğunu korurken, dişli profillerinin ömrünü uzatır. |
| Malzeme seçiminde yüksek mukavemetli çelikler | 18CrNiMo7-6 gibi yüksek mukavemetli çelikler veya sinterlenmiş metal dişliler tercih edilir. Bu malzemeler, yüksek sertlik ve yorulma ömrü sunar. |
Sıkça Sorulan Sorular
-
- Ağır makineli tüfek geri tepme kuvveti nedir?
Ağır makineli tüfeklerin ateşlenmesi sırasında namludan çıkan merminin reaksiyon kuvveti nedeniyle silahın arkaya doğru hareket etmesine verilen addır. Bu kuvvet, silahın omuz veya platforma uyguladığı basıncı artırır. “Silahın şahlanışı” olarak da nitelendirilebilecek bu etki, sistem mühendisliğinin en zorlu konularından biri.
-
- Ağır makineli tüfek geri tepme kuvveti nasıl hesaplanır?
Geri tepme kuvveti, F_recoil = (m_bullet × v_bullet) / Δt formülüyle hesaplanır. Burada m_bullet merminin kütlesini, v_bullet namludan çıkış hızını ve Δt ateşleme süresini temsil eder. Örneğin, 7.62x51mm NATO mermisi için bu değer yaklaşık 3940 N olarak karşımıza çıkar.
-
- Ağır makineli tüfek geri tepme kuvveti redüktör performansını nasıl etkiler?
Geri tepme kuvveti, redüktörün giriş milinde tork dalgalanmasına, diş boşluğunun artmasına, temas gerilmelerinin yükselmesine ve açısal iletim hatasının artmasına neden olur. Bu da sistemin kinematik doğruluğunu ve ömrünü olumsuz etkiler. Aslında, bu kuvveti “sistemdeki gizli bir tahrip unsuru” olarak da görebiliriz.
-
- Redüktörlerde burulma rijitliği neden önemlidir?
Burulma rijitliği, redüktörün geri tepme kuvvetine karşı koyabilme yeteneğini belirler. Yüksek burulma rijitliğine sahip redüktörler, titreşimleri ve burulma momentlerini çok daha iyi absorbe eder. Böylece dişli profillerinin ömrü uzar ve sistemin hassasiyeti artar.
-
- Ağır makineli tüfek geri tepme kuvvetine karşı hangi malzemeler kullanılır?
Yüksek mukavemetli çelikler (örn. 18CrNiMo7-6), düşük karbonlu çelikler (örn. 20MnCr5) ve sinterlenmiş metal dişliler tercih edilir. Bu malzemeler, yüksek sertlik ve yorulma ömrü sunarak sistemin dayanıklılığını artırır.
-
- Titreşim sönümleyici sistemler nasıl çalışır?
Titreşim sönümleyici sistemler, redüktörün giriş ve çıkış millerine eklenerek ani kuvvet değişimlerini absorbe eder. Bu sayede titreşimlerin ve gürültünün azaltılması sağlanır. Pratikteyse, bu sistemler “sistemin titreşim yastığı” görevi görüyor.
-
- Redüktörlerde diş boşluğu (backlash) neden önemlidir?
Diş boşluğu, redüktörün giriş ve çıkış milleri arasındaki boşluktur. Bu boşluk, titreşimler ve ani kuvvet değişimleri nedeniyle artabilir ve sistemin kinematik doğruluğunu azaltabilir. ISO 1328-1:2013 standardına uygun olarak ölçülmesi gereken bu parametre, sistemin hassasiyetini doğrudan etkiler.
Ağır makineli tüfek geri Projeleriniz de teknik şartnamesine ve standartlara uygun boşluksuz redüktör çözümlerini belirlemek, 3D STEP/CAD dosyalarını talep etmek veya gizlilik sözleşmesi (NDA) altında teknik danışmanlık almak için mühendislik ekibimizle iletişime geçebilirsiniz.