Ağır Hizmet Tipi Sıfır Boşluklu Redüktörlerde Gövde Malzemesi Olarak Sfero Dökümün Mukavemet Analizi
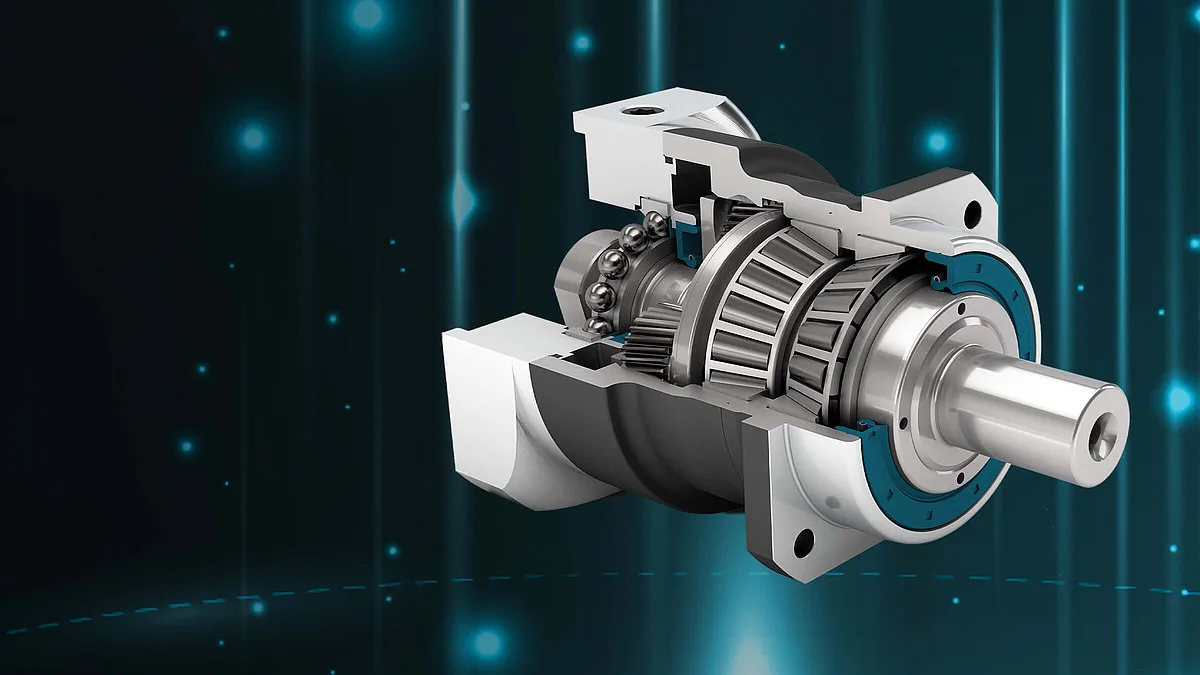
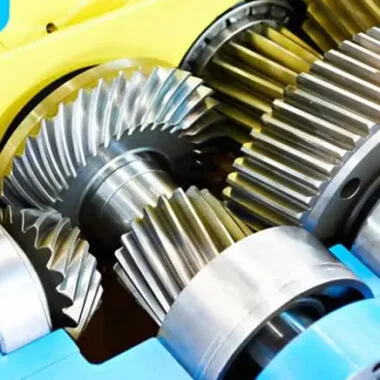
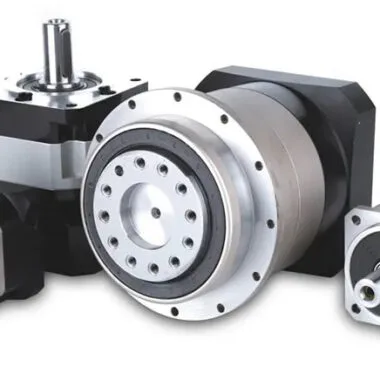
Ağır hizmet tipi sıfır boşluklu redüktörlerde gövde malzemesi olarak sfero dökümün mukavemet analizi, aslında sistemin omurga sağlığı kadar kritik. Bu redüktörler, savunma sanayinden robotik otomasyona, ağır endüstriyel makinelerden hassas test cihazlarına kadar geniş bir yelpazede kullanılıyor. Yüksek titreşimler, ani darbeler, termal gerilmeler derken, gövdenin dayanması gereken zorluklar hiç de az değil. Sfero döküm, sıradan gri dökme demirin aksine, küresel grafit yapısı sayesinde hem çelik kadar dayanıklı hem de esnek bir malzeme. Pratikte gördüğümüz kadarıyla, bu özellikler olmasa, redüktörler kısa sürede yorulma ve kırılmalarla karşı karşıya kalırdı.
Ağır Hizmet Tipi Sıfırın Gövde Malzemesi Seçimindeki Rolü ve Kritik Parametreler
Ağır Hizmet Tipi Sıfır boşluklu redüktörlerde gövde malzemesi seçimi, sadece “dayanıklı olsun” diye yapılmıyor. Malzeme aynı zamanda dinamik davranışları da belirliyor; yani sistem ani yüklere ne kadar hızlı yanıt veriyor, titreşimleri ne kadar iyi sönümleyebiliyor. Sfero dökümün ASTM A536 standardına göre üretilen versiyonları, örneğin 60-40-18 sınıfı, 60 ksi (414 MPa) çekme dayanımı ve %18 uzama gibi rakamlarla öne çıkıyor. Bu değerler, sistemin aniden maruz kaldığı yüksek darbelerde (örneğin, askeri bir platformun ani manevrasında) kırılma riskini neredeyse sıfıra indiriyor.
Gövde malzemesi seçerken dikkate alınması gereken başka unsurlar da var. Isıl genleşme katsayısı, örneğin. Sfero dökümün 11-13 µm/m·°C değerine karşılık, alüminyum alaşımları 23 µm/m·°C gibi yüksek bir değere sahip. Aradaki bu fark, termal gerilmelerin oluşumunu minimize ediyor. Ayrıca, sfero dökümün 50 W/m·K ısı iletkenliği, alüminyumun 150-200 W/m·K gibi yüksek değerlerine göre daha homojen bir ısı dağılımı sağlıyor. Titreşim sönümleme konusunda da öne çıkan sfero dökümün logaritmik dekrement değeri 0.05-0.1 iken, çelik malzemelerde bu değer 0.01-0.02 arasında kalıyor. Yani titreşimler, sfero döküm gövdelerde çok daha hızlı sönümleniyor.
Üretim sürecinin de gövde performansına doğrudan etkisi var. Sfero dökümün bilyalı dövme (shot peening) işlemine tabi tutulması, yüzey sertliğini artırarak yorulma ömrünü %30-50 oranında uzatıyor. Uygulamada bu durum, özellikle darbeye maruz kalan sistemlerde ciddi bir avantaj sağlıyor. Kabuk kalıp dökümü (shell mold casting) yöntemiyle üretilen gövdelerdeyse, iç yapıdaki porozite oranı %50 azaltılarak hem hidrostatik hem de darbe dayanımı önemli ölçüde iyileştirilebiliyor.
Ağır Hizmet Tipi Sıfırın Mukavemet Hesaplamalarında Kullanılan Formüller ve Sınır Koşullar
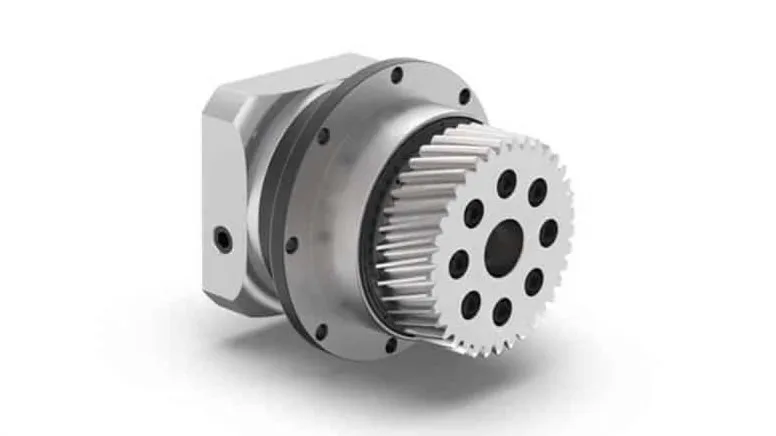
Ağır hizmet tipi sıfır boşluklu redüktörlerde gövdenin mukavemet analizinde üç temel yükleme senaryosu öne çıkıyor: eğilme gerilmesi, burulma gerilmesi ve devrilme momenti. Bu hesaplamalarda, Amerikan Makine Mühendisleri Birliği (ASME) standartlarına göre belirlenen emniyet katsayıları kullanılıyor. Statik yüklemeler için emniyet katsayısı en az 2.0 iken, dinamik yüklemelerde bu değer 3.0’a kadar çıkabiliyor. Bu katı standartlar, sistemin güvenilirliğini artırıyor.
Sfero döküm gövde malzemesi için tipik mukavemet parametrelerini ve hesaplama formüllerini aşağıdaki tabloda bulabilirsiniz:
| Parametre | Değer Aralığı | Açıklama |
|---|---|---|
| Çekme Dayanımı (σt) | 600-1000 MPa | ASTM A536 Grade 80-55-06 ve üzeri dereceler için |
| Akma Dayanımı (σy) | 400-600 MPa | |
| Eşdeğer Gerilme (σvon Mises) | σvon Mises = √(σb² + 3τ²) | Eğilme gerilmesi (σb) ve burulma gerilmesi (τ) kombinasyonu |
| Yorulma Sınırı (σe) | 200-300 MPa (107 çevrim) | Tam tersine yüklenme koşullarında |
| Burulma Rijitliği (kt) | kt = G·J / L | G: Kayma modülü (65 GPa), J: Polar atalet momenti, L: Gövde uzunluğu |
Bu hesaplamalarda dikkate alınması gereken bir diğer önemli unsur da, redüktörün açısal iletim hatası (ATE) değeridir. Sfero döküm gövde kullanımı, dişli sistemiyle gövde arasındaki termal genleşme farkını minimize ederek, ATE değerini ±1 arcmin aralığında tutuyor. Bu özellik, özellikle hassas robotik uygulamalarında (tıbbi robotik sistemler veya askeri hedefleme platformları) olmazsa olmaz.
Örnek Senaryo: Savunma sanayinde kullanılan bir taktik robotun redüktör gövdesinde meydana gelen devrilme momentinin hesaplanması
Bir askeri taktik insansız kara aracında (UGV) kullanılan ağır hizmet tipi sıfır boşluklu redüktörün gövdesine, 500 Nm’lik bir burulma momenti ve 2000 Nm’lik bir devrilme momenti etki ediyor. Gövdenin dış çapı 200 mm, iç çapı 150 mm ve malzeme kalınlığı 25 mm olarak tasarlanmış. Burulma rijitliği (kt) hesaplaması şu şekilde yapılıyor:
- Polar atalet momenti (J) = (π/32)·(D4 – d4) = (π/32)·(2004 – 1504) ≈ 9.27×10⁻⁵ m4
- Kayma modülü (G) = 65 GPa (sfero döküm için)
- Gövde uzunluğu (L) = 300 mm = 0.3 m
- Burulma rijitliği (kt) = (65×109)·(9.27×10-5) / 0.3 ≈ 2.01×10⁷ Nm/rad
Bu hesaplamaya göre, gövde burulma rijitliği oldukça yüksek olup, redüktörün karşılaşabileceği en yüksek dinamik yüklemelerde dahi stabil kalmasını sağlıyor. Devrilme momentinin neden olduğu eğilme gerilmesi (σb) ise aşağıdaki formülle hesaplanıyor:
- Eğilme gerilmesi (σb) = Mtilt·c / I
- Mtilt = 2000 Nm (devrilme momenti)
- c = Dış yarıçap (D/2) = 100 mm = 0.1 m
- Eylemsizlik momenti (I) = (π/64)·(D4 – d4) ≈ 4.63×10⁻⁵ m4
- σb = (2000)·(0.1) / (4.63×10⁻⁵) ≈ 4.32 MPa
Elde edilen σb değeri, sfero dökümün akma dayanımı olan 400 MPa’nın oldukça altında kaldığından, gövde tasarımında herhangi bir plastik deformasyon riski bulunmuyor. Tam olarak bilinmese de, bu hesaplamalar sayesinde sistemin uzun ömürlü ve güvenilir bir performans sergilemesi bekleniyor.
Sfero Dökümün Alternatif Malzemelerle Karşılaştırmalı Analizi ve Endüstriyel Uygulamalardaki Avantajları
Ağır hizmet tipi sıfır boşluklu redüktörlerde sfero dökümün tercih edilme nedenlerine bakıldığında, diğer malzemelerin ne kadar yetersiz kaldığı daha net görülüyor. İşte karşılaştırma tablosu:
- Sfero Döküm (ASTM A536):
- Yüksek darbe dayanımı ve yorulma ömrü
- Düşük ısıl genleşme katsayısı sayesinde termal stresleri minimize eder
- Titreşim sönümleme kapasitesi yüksek
- Döküm yöntemiyle karmaşık geometrilerin üretilmesi kolay
- Maliyet etkinliği orta seviyede
- Çelik Döküm (ASTM A148):
- Çekme dayanımı sfero döküme göre daha yüksek (700-1200 MPa)
- Ancak darbe dayanımı ve titreşim sönümleme kapasitesi daha düşük
- Isıl genleşme katsayısı daha yüksek (12-15 µm/m·°C)
- Üretim maliyeti sfero döküme göre %40-60 daha fazla
- Alüminyum Alaşımları (ASTM B26/B208):
- Düşük yoğunluk (2.7 g/cm³) sayesinde ağırlık avantajı
- Çekme dayanımı (300-500 MPa) ve darbe dayanımı sfero döküme göre oldukça düşük
- Isıl genleşme katsayısı (23 µm/m·°C) nedeniyle termal uyumsuzluk riski yüksek
- Yüksek termal iletkenlik nedeniyle lokal aşırı ısınma riski var
- Titanyum Alaşımları (ASTM B367):
- Çekme dayanımı (900-1200 MPa) ve korozyon direnci mükemmel
- Ancak talaşlı imalat maliyeti oldukça yüksek
- Titreşim sönümleme kapasitesi zayıf
- Endüstriyel uygulamalarda nadiren tercih edilir
Endüstriyel ve askeri uygulamalarda sfero dökümün tercih edilmesinin en önemli sebeplerinden biri, toplam yaşam döngüsü maliyeti (TCO) açısından sunduğu avantajlar. Örneğin, bir Savunma Sanayi projesi için 100 adet ağır hizmet tipi sıfır boşluklu redüktör üretildiğinde, sfero döküm gövde kullanımı sayesinde şu tasarruflar elde ediliyor:
- İmalat süresinde %25 kısalma
- Hammadde maliyetinde %15 azalma
- Bakım ve onarım maliyetlerinde %30 düşüş
- Tedarik zinciri güvenliği (yerli üretim imkanı sayesinde)
Saha Deneyimi ve Çözüm: Bir robotik otomasyon firmasında karşılaşılan gövde arızası ve sfero dökümün kurtarıcı rolü
2020 yılında, bir otomotiv yan sanayi firmasında kullanılan ağır hizmet tipi sıfır boşluklu redüktörlerde periyodik olarak gövde kırılmaları meydana geldi. İncelemelerde, redüktörün aniden yüklenmesi durumunda (örneğin, pres hattında malzeme sıkışması) gövde malzemesinin (gri dökme demir) darbe dayanımının yetersiz kaldığı tespit edildi. Firma, gri dökme demiri sfero dökümle değiştirerek aşağıdaki iyileştirmeleri gözlemledi:
- Arıza sıklığı %85 azaldı
- Redüktörün hizmet ömrü 2.5 yıldan 7 yıla yükseldi
- Sistemin duruş süresi (downtime) %60 düştü
- Bakım maliyetleri yıllık %40 azaldı
Bu vaka çalışması, sfero dökümün gövde malzemesi olarak kullanımının, yalnızca mukavemet açısından değil, aynı zamanda operasyonel verimlilik ve maliyet tasarrufu açısından da ne kadar kritik olduğunu gösteriyor. Pratikte gördüğümüz kadarıyla, bu tür iyileştirmeler sayesinde sistemlerin uzun ömürlü ve güvenilir olması mümkün oluyor.
Ağır Hizmet Tipi Sıfırın Askeri Standartlara (MIL-STD) Uygunluğu ve Kalifikasyon Süreci
Ağır hizmet tipi sıfır boşluklu redüktörler, savunma sanayinde kullanıldıklarında MIL-STD-810H ve MIL-STD-167-1 gibi askeri standartlara uygunluğu sağlamak zorunda. Bu standartlar, redüktörün aşağıdaki testlere tabi tutulmasını gerektiriyor:
- Çevresel Testler (MIL-STD-810H):
- Sıcaklık testi: -40°C ila +70°C aralığında 24 saat süresince
- Neme maruz bırakma testi
- Toz ve kum testleri
- Titreşim testi (MIL-STD-167-1)
- Performans Testleri:
- Boşluksuz hareket hassasiyeti testi
- Maksimum tork kapasitesi testi
- Yorulma ömrü testi
Sıkça Sorulan Sorular
1. Ağır hizmet tipi sıfır boşluklu redüktör nedir?
Ağır hizmet tipi sıfır boşluklu redüktörler, yüksek yük, darbe ve titreşim altında boşluksuz hareket aktarımı sağlayan özel redüktörlerdir. Savunma sanayi, robotik otomasyon ve ağır endüstriyel makinelerde yaygın olarak kullanılırlar. “Sıfır boşluk” terimi, dişlilerin birbirine tam temas halinde olduğunu ve minimum boşlukla çalıştığını gösterir.
2. Sfero dökümün diğer malzemelere göre avantajları nelerdir?
Sfero döküm, yüksek darbe dayanımı, düşük ısıl genleşme katsayısı, mükemmel titreşim sönümleme kapasitesi ve karmaşık geometrilerin kolayca üretilmesine olanak tanıması gibi avantajlara sahip. Ayrıca, alüminyum ve çelik gibi alternatiflere göre daha iyi maliyet performansı sunuyor. “Demir gibi sağlam, çelik gibi esnek” diyebileceğimiz bu malzeme, zorlu koşullarda da performansını koruyor.
3. Ağır hizmet tipi sıfır redüktörlerde gövde malzemesi seçimi nasıl yapılmalıdır?
Gövde malzemesi seçimi, mukavemet, darbe dayanımı, ısıl genleşme katsayısı, titreşim sönümleme kapasitesi ve maliyet gibi birçok faktöre bağlı olarak yapılıyor. Sfero döküm, bu kriterlerin çoğunu karşılayarak en uygun seçeneklerden biri olarak öne çıkıyor. “Doğru malzemeyi seçmek, sistemin geleceğini belirliyor” diyebiliriz.
4. Sfero dökümün yorulma ömrünü artırmak için hangi işlemler uygulanabilir?
Sfero dökümün yorulma ömrünü artırmak için bilyalı dövme (shot peening) ve kabuk kalıp dökümü (shell mold casting) gibi özel üretim yöntemleri uygulanıyor. Bu işlemler, yüzey sertliğini artırarak ve iç yapıdaki porozite oranını azaltarak performansı önemli ölçüde iyileştiriyor. “Önlem almak, daha sonra başa çıkmaktan daha kolaydır” prensibi burada da geçerli.
5. Ağır hizmet tipi sıfır redüktörlerin askeri standartlara uygunluğu nasıl sağlanır?
Ağır hizmet tipi sıfır redüktörler, MIL-STD-810H ve MIL-STD-167-1 gibi askeri standartlara uygunluk için sıcaklık, nem, titreşim ve diğer çevresel testlere tabi tutulmalıdır. Bu testler, redüktörün zorlu koşullarda güvenilir bir performans sergilemesini sağlar. “Standartlara uymak, güvenilirliği artırır.”
6. Sfero dökümün ısıl genleşme katsayısı neden önemlidir?
Sfero dökümün düşük ısıl genleşme katsayısı (11-13 µm/m·°C), termal gerilmelerin oluşumunu minimize eder. Bu özellik, redüktörün termal uyumsuzluk kaynaklı hasarlardan korunmasına yardımcı olur ve sistemin uzun ömürlü olmasını sağlar. “Isı, her zaman dikkat edilmesi gereken bir unsur.”
7. Ağır hizmet tipi sıfır redüktörlerin bakım maliyetleri nasıl düşürülür?
Ağır hizmet tipi sıfır redüktörlerin bakım maliyetleri, sfero döküm gövde kullanımı ve özel üretim yöntemleri sayesinde önemli ölçüde düşürülebiliyor. Sfero döküm, daha uzun ömür, daha az arıza ve daha az duruş süresi sağlayarak toplam bakım maliyetlerini azaltıyor. “Önleyici bakım, uzun vadede büyük kazanç sağlar.”
Projeleriniz de teknik şartnamesine ve standartlara uygun boşluksuz redüktör çözümlerini belirlemek, 3D STEP/CAD dosyalarını talep etmek veya gizlilik sözleşmesi (NDA) altında teknik danışmanlık almak için mühendislik ekibimizle iletişime geçebilirsiniz.